
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



เครื่องพับโลหะคืออะไร
คำว่า “เครื่องพับ” ในโรงงานไทยอาจหมายถึง Press Brake, Panel Bender, Folding Machine หรือระบบเฉพาะ หากขอราคาโดยไม่ระบุประเภทชิ้นงาน ผู้ขายอาจเสนอเครื่องที่แรงพอแต่พลิกชิ้นยาก หรือพับขอบถัดไปแล้วชน Tooling
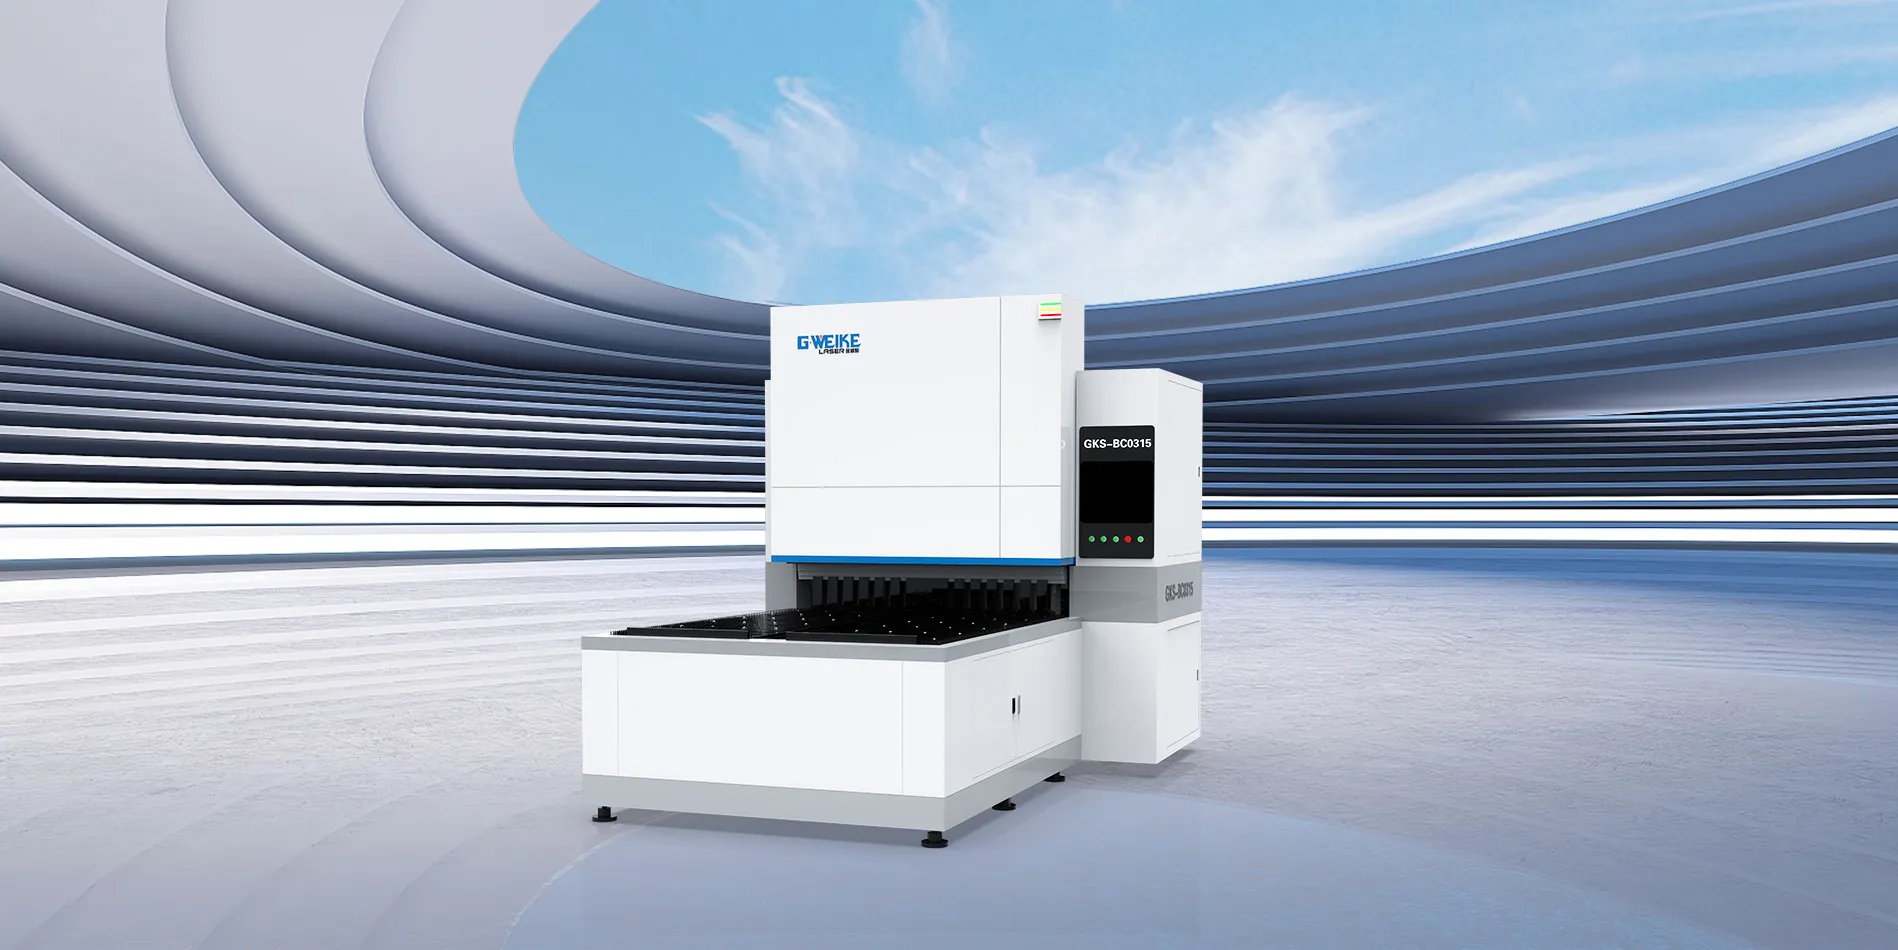
เครื่องพับทำอะไรในสายการผลิตโลหะแผ่น
หลังตัด Blank ด้วยเลเซอร์ Punch หรือ Shear กระบวนการพับสร้างผนัง Stiffener, Flange และรูปทรงประกอบ ชิ้นเดียวที่พับถูกอาจแทนชิ้นส่วนหลายชิ้น ลดแนวเชื่อมและจุดยึด แต่ต้องออกแบบ Bend Allowance, Relief และลำดับพับตั้งแต่ CAD/CAM
สร้างรูปทรง
มุม V/U, Hem, Offset, Box, Channel และขอบสำหรับประกอบตามขีดจำกัด Tooling
ควบคุมการประกอบ
มุม ระยะ Flange และตำแหน่งรูหลังพับมีผลต่อ Gap ของการเชื่อมและ Assembly
ทำซ้ำ Part Family
CNC และ Program ลดการพึ่งความจำ แต่ยังต้องคุม Material Lot, Tool Setup และ First-piece Inspection
กระบวนการพับเกิดขึ้นอย่างไร
- วางและอ้างอิงชิ้นงาน: ใช้ Backgauge, Locator, Suction หรือ Press Arm ตามชนิดเครื่อง
- จับหรือประคอง: ป้องกันแผ่นเลื่อนและควบคุม Datum โดยไม่ทำรอยผิว
- ออกแรงผ่าน Tooling: Punch/Die หรือใบพับทำให้โลหะเกิน Yield Point และเกิดมุม
- ชดเชย Springback: CNC ปรับ Stroke/Angle/Tool Motion จากวัสดุและผลวัด
- ทำลำดับถัดไป: พลิก หมุน หรือให้ Manipulator เคลื่อนแผ่น โดยตรวจ Collision
- ตรวจชิ้นแรก: วัด Angle, Flange, Overall Dimension, Twist และผิวก่อนรัน Lot
Air Bending, Bottoming หรือวิธีพับเฉพาะให้แรงและ Radius ต่างกัน ค่าคำนวณต้องอ้าง Tooling, Material และวิธีจริง ไม่ย้ายโปรแกรมระหว่างเครื่องโดยไม่ Verify
ประเภทเครื่องพับโลหะที่พบในงาน B2B
| ประเภท | หลักการ | งานที่เด่น | ข้อจำกัดที่ต้องตรวจ |
|---|---|---|---|
| CNC Press Brake | Ram กด Punch ลง Die; Operator/Robot จัดชิ้น | Job Shop, ชิ้นหนา งานยาว รูปทรงและ Tooling หลากหลาย | Tonnage ต่อความยาว, Daylight/Stroke, Throat, Tool/Part Collision |
| Automatic Panel Bender | จับแผ่นแล้วใบพับเคลื่อนขึ้น/ลงรอบขอบ | ตู้ กล่อง ถาด Panel หลายขอบ และงานซ้ำ | ขนาด/น้ำหนัก Blank, Min Flange, Cutout, Corner และ Gripping |
| Folding Machine | Clamping Beam จับแผ่นและ Folding Beam พับขอบ | แผ่นยาว บาง งานหลังคา/HVAC บางประเภท | ความหนา Radius และรูปทรงย้อนกลับ |
| Roll/Rotary/Special Bender | ใช้ลูกกลิ้งหรือ Tool เฉพาะสร้างโค้ง/รูปทรง | ทรงกระบอก Radius ใหญ่หรือ Part เฉพาะ | ไม่ทดแทนการพับมุมทั่วไปทุกแบบ |
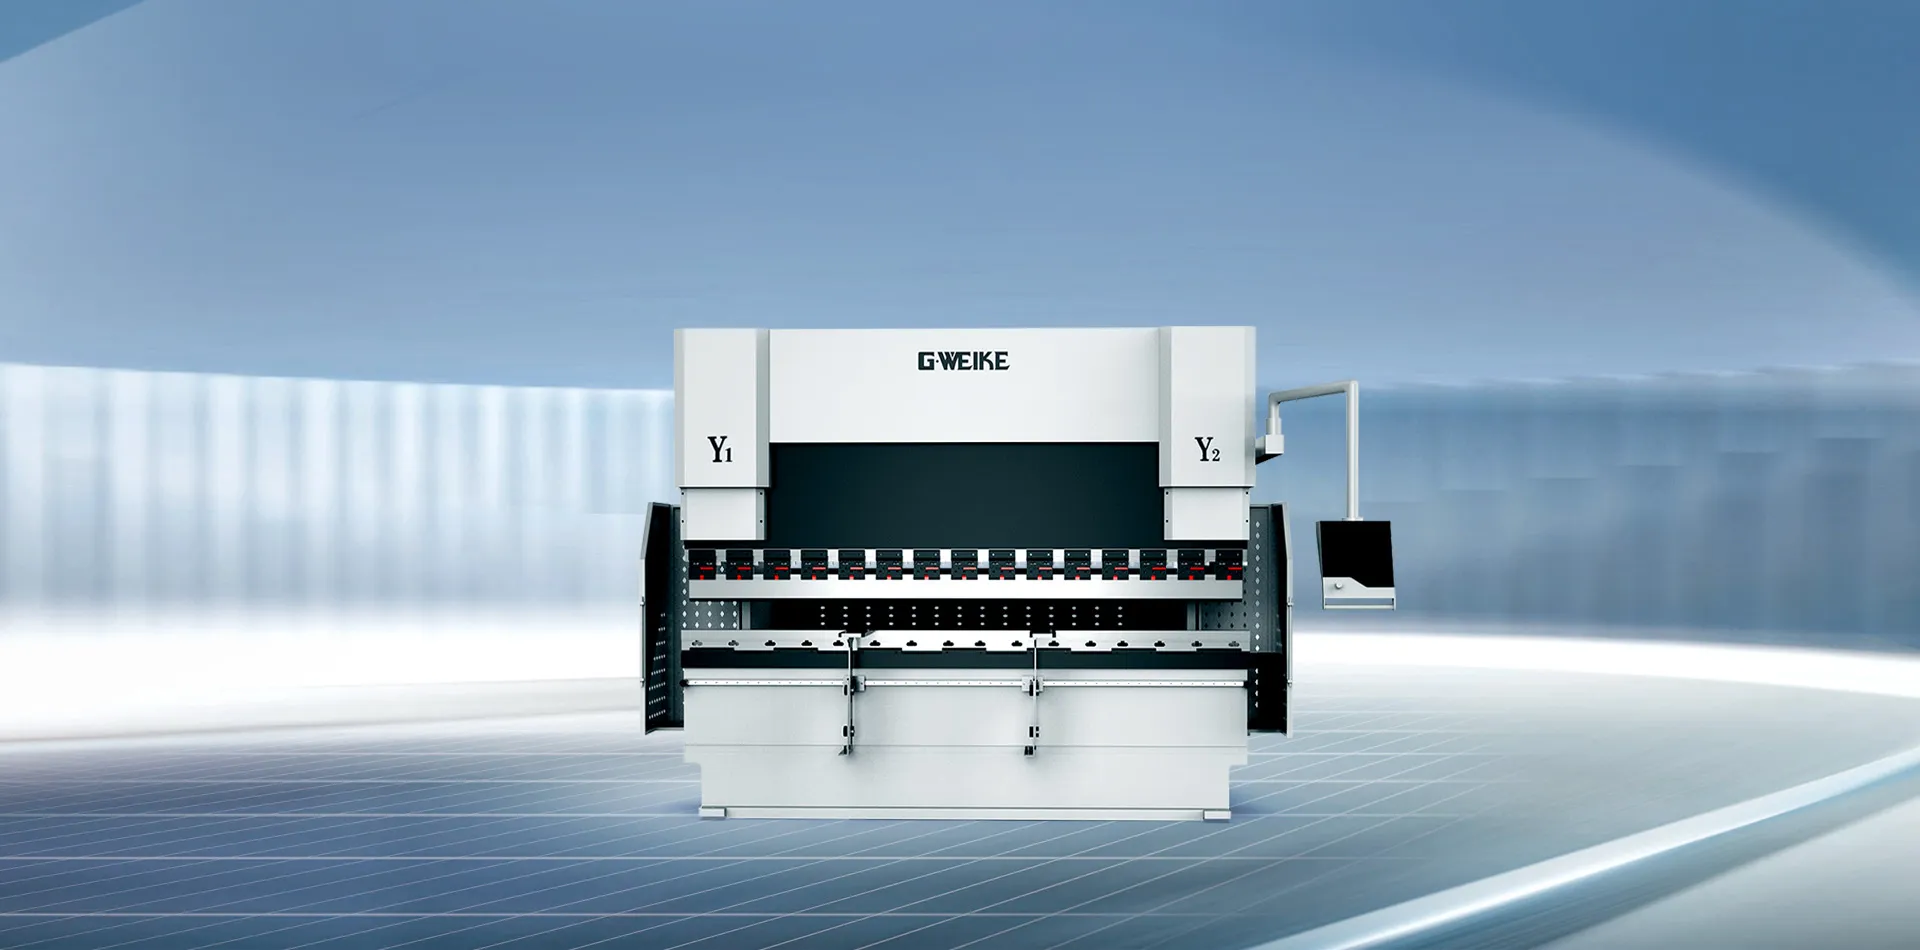
ส่วนประกอบที่มีผลต่อ Capability
| ส่วนประกอบ | หน้าที่ | คำถามก่อนซื้อ |
|---|---|---|
| Frame/Ram/Beam | รับแรงและรักษา Geometry | Rated Capacity ใช้ที่ความยาวและตำแหน่งใด |
| CNC Controller | Program แกน ลำดับ Tooling และ Compensation | Import File, Offline Programming, Recipe/Permission และ Backup อย่างไร |
| Positioning/Handling | Backgauge, Locator, Suction หรือ Press Arm วาง Datum | รู Cutout และผิวชิ้นงานรบกวนการจับหรือไม่ |
| Tooling | กำหนด Radius, Angle, Clearance และรอยบนผิว | Material/Hardness, Segmentation, Changeover และอะไหล่ |
| Drive/Compensation | สร้างแรงและแก้ Deflection/Springback | Repeatability ภายใต้ Part/Material Range จริงเป็นอย่างไร |
| Safety System | Guard, Interlock, Light/Laser Protection และ Safe Stop | Risk Assessment ครอบคลุม Loading, Tool Change และ Recovery หรือไม่ |
วัสดุใดพับได้ และเหตุใดความหนาเท่ากันจึงไม่เหมือนกัน
เหล็กคาร์บอน สแตนเลส อะลูมิเนียมและวัสดุเคลือบสามารถประเมินการพับได้ แต่ Yield/Tensile Strength, Elongation, Hardness, Grain, Temper และ Coating เปลี่ยนแรง Radius ต่ำสุด Springback และความเสี่ยง Crack ตัวเลข Tonnage ต้องคำนวณจาก Grade, Thickness, Bend Length, V-opening/Tooling และวิธีพับ
อะลูมิเนียมบาง Temper อาจแตกร้าวตามแนว Grain ขณะที่สแตนเลส Springback มากกว่าเหล็กอ่อนบางเกรด งานแผ่นฟิล์ม/ขัดเงาต้องคุม Tool Mark และ Debris ไม่ใช้แรงกดจากตารางเหล็กทั่วไปแทนทุกวัสดุ
ปัจจัยที่ทำให้มุมและขนาดผลิตซ้ำได้
- Material Lot: ความหนาและสมบัติเชิงกลแกว่งทำให้ Springback ต่าง
- Blank Quality: Burr, Dross, Edge, Flatness และรูใกล้แนวพับมีผลต่อ Crack/Position
- Tooling: Radius, V-opening, Wear, Alignment และความสะอาดเปลี่ยนมุมกับรอยผิว
- Positioning: Backgauge/Gripper Datum และ Stack-up กำหนด Flange Dimension
- Program: Bend Allowance, Sequence, Compensation และ Collision Model ต้องตรงงาน
- Environment: อุณหภูมิน้ำมัน/เครื่องและ Warm-up อาจมีผล ต้องยืนยันตามระบบ
ปัญหาพับที่พบบ่อยและหลักหาสาเหตุ
| อาการ | สาเหตุที่ควรตรวจ | หลักแก้ |
|---|---|---|
| มุมไม่คงที่ | Material/Thickness, Tool Wear, Position, Crowning และ Springback | แยก Lot วัด Tool/Axis แล้วปรับ Compensation จากข้อมูล |
| Flange สั้น/ยาว | Blank Size, Gauge Datum, Slip และ Bend Allowance | วัด Blank ก่อนพับและตรวจจุดอ้างอิง |
| แผ่นโก่ง/Twist | Deflection, Sequence, Stress เดิมและการประคอง | ทบทวนลำดับ Tooling/Crowning และ Handling |
| ผิวเป็นรอย | Tool Debris, Contact Pressure, Film และการลากชิ้น | ทำความสะอาด Tool ใช้ Protection ที่ผ่าน Trial และปรับ Handling |
| ขอบแตก | Radius ต่ำ Grain/Temper, Edge Defect หรือ Elongation ไม่พอ | ตรวจ Material/Direction เพิ่ม Radius และทำ Sample |
| ชน Tooling/เครื่อง | Sequence หรือ 3D Collision Check ไม่ครบ | หยุดงาน ทบทวน Program/Tool Setup และ Dry Run ปลอดภัย |
ข้อมูลที่ต้องเตรียมก่อนเลือกเครื่องพับ
ส่ง Part Family ไม่ใช่เพียงชิ้นสวยหนึ่งแบบ ควรมี DXF/STEP, Material/Grade, Thickness, Blank/Finished Size, Bend Lines, Angle/Radius, Flange ต่ำสุด/สูงสุด, Hole/Cutout, Surface Requirement, Tolerance, Part Weight, จำนวนต่อ Lot/ต่อกะ และ Changeover Mix
จากนั้นคัดเครื่องด้วย Working Envelope, Force, Tool Access, Gripping/Handling, Cycle รวม, Setup, Inspection, Safety และ Service หากงาน 80% เป็นตู้หลายขอบแต่มี Bracket หนา 20% โรงงานอาจต้องแบ่ง Route ระหว่าง Panel Bender กับ Press Brake แทนการบังคับเครื่องเดียวทำทั้งหมด
ข้อพิจารณาสำหรับโรงงานในประเทศไทย
ตรวจ Voltage/Phase/Frequency, Ground, Ambient, ฝุ่น, ความชื้นและพื้นที่ระบายความร้อนตามสเปกเครื่อง วางทาง Forklift/เครนและพื้นที่หมุนแผ่นยาวก่อนติดตั้ง งานครัวสแตนเลสกับตู้ไฟต้องแยกพื้นที่เก็บแผ่นและรักษาฟิล์มไม่ให้เศษเหล็กสร้างรอย
ยืนยัน Training ภาษาใช้งานจริง ครอบคลุม Program, Tool Selection, First-piece, Alarm Recovery, Daily Check และ Safety พร้อมรายการอะไหล่ Tooling/Sensor/Seal ที่เก็บในไทย ขอบเขตและเวลาบริการต้องอยู่ในเอกสารโครงการ ไม่ใช้คำว่า “มีทีมท้องถิ่น” แทน SLA
ทดลองและตรวจรับด้วยชิ้นงานจริง
- เลือก Part Matrix: บาง/หนา สั้น/ยาว รูเยอะ ผิวด้านโชว์และ Geometry เสี่ยงชน
- ล็อก Input: Grade/Lot, Grain, Tooling, Program, Blank และ Film
- วัด First-off: Angle, Flange, Overall, Diagonal, Twist และ Surface
- รันต่อเนื่อง: ตรวจ Drift, Cycle, Handling, Changeover และ Operator Load
- ทดสอบ Recovery: Tool Change, Alarm, Program Recall และ Restart โดยไม่ชน
- ปิด SAT: Utility, Safety, Documentation, Training, Spare และ Sample Approval
คำถามที่พบบ่อยเกี่ยวกับเครื่องพับโลหะ
เครื่องพับโลหะกับ Press Brake คือเครื่องเดียวกันหรือไม่?
Press Brake เป็นเครื่องพับประเภทหนึ่งที่ใช้ Punch และ Die แต่คำว่าเครื่องพับยังรวม Panel Bender, Folding Machine และระบบเฉพาะ การเลือกต้องดูหลักการจับชิ้น Tooling และ Geometry ที่รองรับ
Panel Bender ต่างจาก Press Brake อย่างไร?
Panel Bender จับแผ่นและพับขอบหลายด้านด้วยระบบอัตโนมัติ เหมาะ Panel/Box ที่อยู่ใน Envelope ส่วน Press Brake ยืดหยุ่นด้าน Tooling ชิ้นหนาและงานหลายแบบ แต่ใช้การจัดชิ้นมากกว่าในหลายงาน
เลือกเครื่องพับจากความหนาสูงสุดได้หรือไม่?
ไม่ได้ ต้องรวม Grade/Strength, Bend Length, Tool/V-opening, Radius, Geometry, Flange, Handling และปริมาณงาน ความหนาสูงสุดชิ้นเดียวอาจไม่แทนงานประจำของโรงงาน
ทำไมโปรแกรมเดียวกันพับคนละ Lot แล้วมุมต่าง?
ความหนา Yield/Tensile, Grain และ Springback ของวัสดุอาจต่าง รวมถึง Tool Wear, Temperature และ Position ต้องวัด Material/Tool แล้วใช้ Compensation ภายใต้ Control Plan
ต้องส่งข้อมูลอะไรเพื่อทดลองเครื่องพับ?
ส่ง DXF/STEP, Material/Grade, Thickness, Blank/Finished Size, Angle/Radius, Flange, Hole/Cutout, Tolerance, Surface, Part Weight, จำนวนต่อ Lot/กะ และขั้นตอนก่อน–หลังพับ
เลือกจาก Part Family และลำดับพับจริง
ส่งแบบ 2D/3D วัสดุ ความหนา ขนาด มุม Radius, Tolerance, ผิวและปริมาณ ทีม GWEIKE สามารถช่วยตรวจ Working Envelope, Tooling, Collision และรูปแบบการทดลองรับเครื่อง
ส่ง Part Matrix และแบบพับผ่านแบบฟอร์มเว็บไซต์ หรือคุยกับทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล แล้วจึงยืนยันรุ่น Tooling, ราคา การทดลอง การติดตั้งและบริการในประเทศไทยตามข้อเสนอจริง ในข้อความแรกให้ระบุ ชิ้นงานประจำ ลำดับพับและเกณฑ์มิติหลังประกอบ เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ส่งแบบเพื่อประเมินการพับ