
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



คำตอบสั้น: เครื่องเดียวคุ้มเมื่อ “การแชร์” มากกว่า “การรอ”
คำว่า “ประหยัดค่าเครื่องหนึ่งชุด” ยังไม่ใช่คำตอบทั้งหมด โรงงานต้องเทียบกำลังผลิตต่อปี ความสามารถรับงานใหม่ ค่าเช่าหรือมูลค่าพื้นที่ ความซ้ำซ้อนของชิลเลอร์และดูดควัน ต้นทุนผู้ปฏิบัติงาน รวมถึงรายได้ที่หายไปเมื่อเครื่องหยุด งานครัวสเตนเลสที่ทำตู้และขาโต๊ะเป็นล็อตตามโครงการอาจเหมาะกับการจัดคิวร่วม ส่วนผู้รับจ้างตัดที่มีออเดอร์แผ่นด่วนและท่อด่วนพร้อมกันทุกวันมีเหตุผลชัดเจนในการแยกเครื่อง
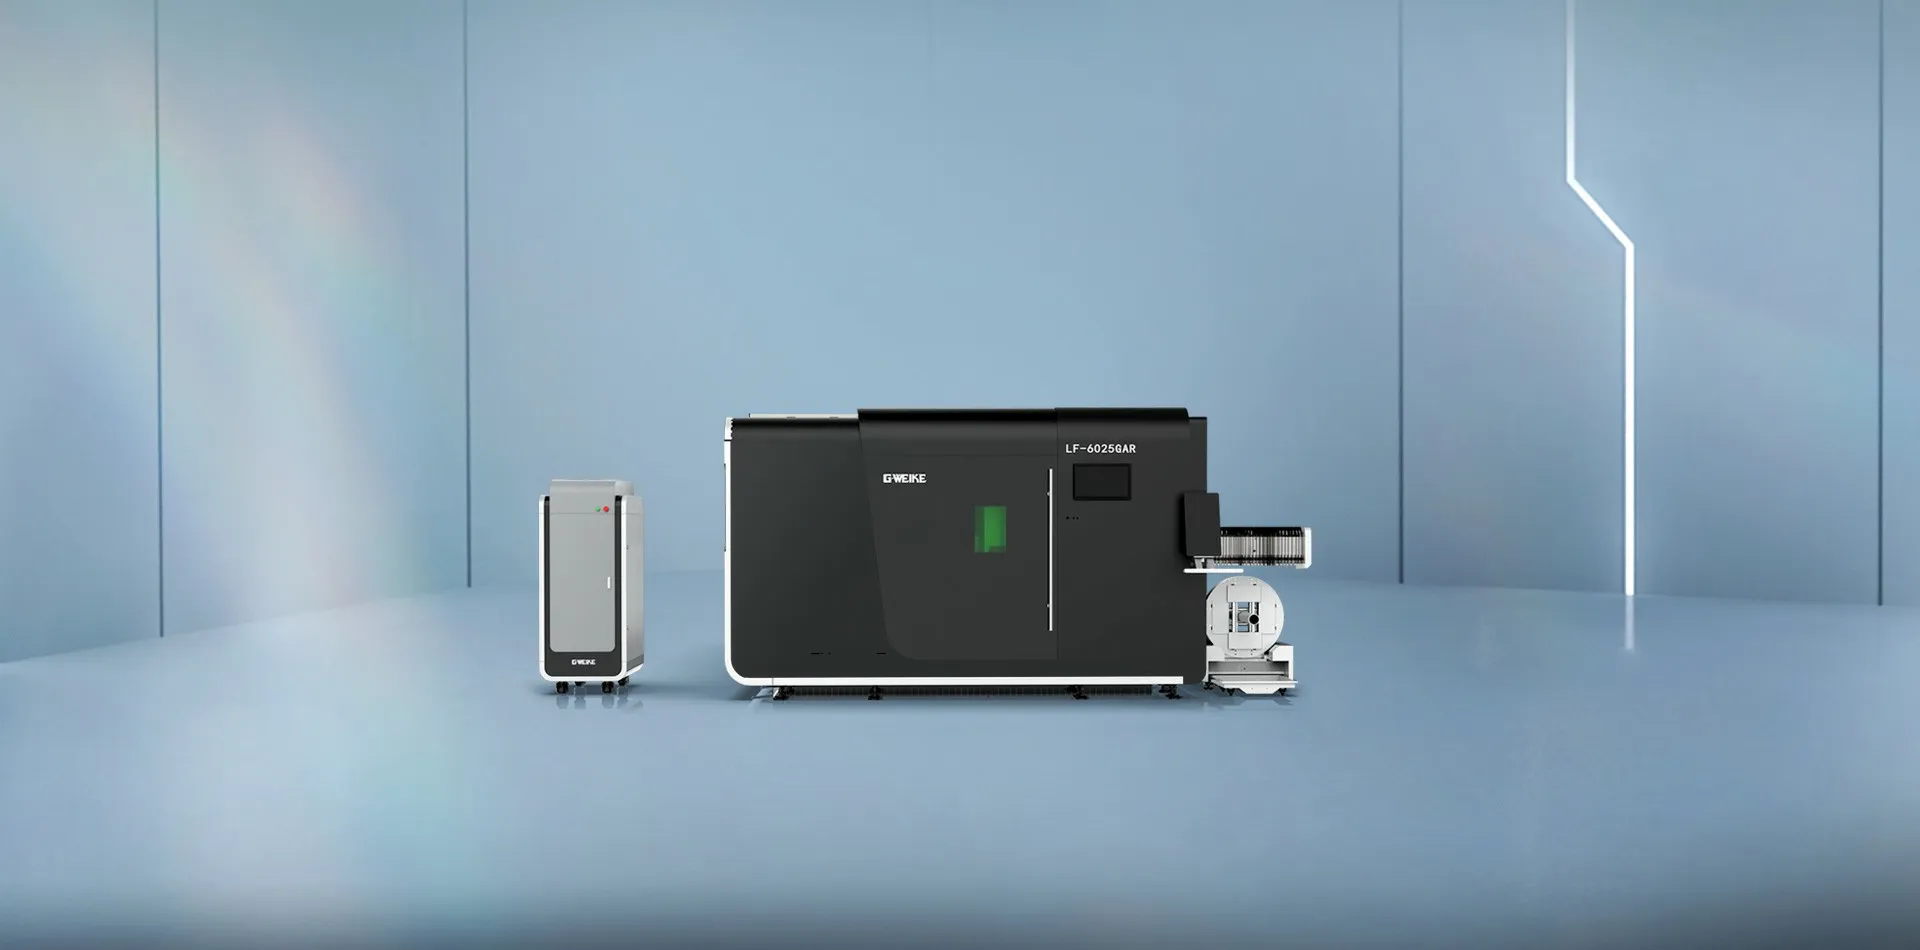
โรงงานแบบไหนมีโอกาสคุ้ม และแบบไหนควรแยกเครื่อง
มีแนวโน้มเหมาะกับเครื่อง 2 in 1
- มีทั้งชิ้นส่วนแผ่นและโครงท่อในสินค้าชุดเดียวกัน
- งานแต่ละประเภทไม่พอใช้เครื่องเฉพาะเต็มกะ
- จัดการผลิตเป็นล็อตและสลับวันหรือช่วงเวลาได้
- พื้นที่โรงงานหรือเงินลงทุนเริ่มต้นมีข้อจำกัด
- ช่วงขนาดท่ออยู่ในความสามารถของรุ่นรวม
- ทีมเดียวสามารถตั้งค่าและดูแลทั้งสองกระบวนการ
มักเหมาะกับเครื่องแยกมากกว่า
- งานแผ่นและท่อต้องเดินพร้อมกันหลายชั่วโมงต่อวัน
- มีออเดอร์เร่งที่คาดการณ์ตารางไม่ได้
- ท่อยาว หนัก ขนาดใหญ่ โปรไฟล์พิเศษ หรือต้องการบาก
- ต้องใช้โหลดอัตโนมัติทั้งแผ่นและท่อในปริมาณสูง
- การหยุดเครื่องเดียวจะหยุดสองสายสินค้า
- มีแผนเพิ่มยอดผลิตทั้งแผ่นและท่อในระยะใกล้
วิเคราะห์จากชั่วโมงเครื่องและการชนคิว
นำข้อมูลย้อนหลังอย่างน้อยหลายเดือนมาจัดกลุ่มตามวันที่ต้องส่ง ไม่ใช่ดูเฉพาะยอดรวมรายเดือน แล้วแยกเวลาตัดจริง เวลาโหลด เวลาเปลี่ยนงาน และเวลาหยุดแก้ปัญหา หากยังไม่มีเลเซอร์ ให้ใช้เวลาจากการทดลองชิ้นงานและคำสั่งซื้อจริงแทนการคาดเดาจากความเร็วสูงสุด
Hรวม = Hₛ + Hₜ + Hc + Hd
เวลาที่ต้องเลื่อนงานเพราะผลิตพร้อมกันไม่ได้
Hชนคิว = Hₒ + ชั่วโมงเกินกำลังหลังรวมคิว
สูตรนี้เป็นกรอบวางแผน ต้องใช้เวลาจริงของไฟล์ วัสดุ กำลัง ก๊าซ การโหลด และกะการทำงานของโรงงาน
หาก Hรวมยังต่ำกว่าชั่วโมงพร้อมผลิตของโรงงานและ Hชนคิวมีน้อย เครื่องรวมมีพื้นที่รองรับความผันผวน แต่ถ้า Hรวมแตะขีดจำกัดทุกเดือน การเพิ่มออเดอร์เพียงเล็กน้อยจะทำให้คิวล้นทันที อย่าคิดว่ากะล่วงเวลาจะแก้ได้เสมอ เพราะต้องรวมค่าแรง ความพร้อมของก๊าซ การขนถ่าย และงานตรวจคุณภาพด้วย
เปรียบเทียบเครื่องแผ่นและท่อรวมกับเครื่องเฉพาะสองชุด
| หัวข้อ | เครื่องแผ่นและท่อ 2 in 1 | เครื่องแผ่น + เครื่องท่อแยก | ข้อมูลที่โรงงานต้องเก็บ |
|---|---|---|---|
| เงินลงทุนเริ่มต้น | มักลดจำนวนระบบหลักที่ต้องซื้อ แต่ราคาขึ้นกับขนาดโต๊ะ กำลัง หัวจับ และออปชัน | ซื้อสองแพลตฟอร์มและอุปกรณ์ประกอบมากขึ้น แต่เลือกสเปกแต่ละงานได้ตรงกว่า | ใบเสนอราคาที่รวมชิลเลอร์ ดูดควัน ก๊าซ โหลด ติดตั้ง และฝึกอบรมเท่ากัน |
| การผลิตพร้อมกัน | รุ่นที่แชร์แหล่งเลเซอร์หรือหัวตัดมักทำสองงานพร้อมกันไม่ได้ ต้องยืนยันโครงสร้างจริง | แผ่นและท่อเดินพร้อมกันได้เมื่อมีคน วัสดุ และสาธารณูปโภคเพียงพอ | ชั่วโมงชนคิวต่อเดือนและมูลค่างานที่ต้องเลื่อน |
| ความยืดหยุ่น | รับสินค้าที่มีส่วนแผ่นและท่อได้จากเครื่องเดียว เหมาะกับล็อตผสม | แยกคิวและปรับเครื่องให้เหมาะกับวัสดุแต่ละกลุ่มได้มากกว่า | จำนวนการเปลี่ยนงานและเวลาตั้งค่าจริง |
| ขอบเขตท่อ | มักครอบคลุมท่อทั่วไป แต่ต้องดูช่วงจับ น้ำหนัก ความยาว ตัวรองรับ หาง และออปชัน | เลือกเครื่องท่อเฉพาะสำหรับท่อยาว หนัก โปรไฟล์ บาก หรือโหลดอัตโนมัติได้ | รายการท่อทั้งหมดตามวิธีในคู่มือเลือกเครื่องตัดท่อ |
| ความเสี่ยงหยุดเครื่อง | เหตุขัดข้องหนึ่งครั้งอาจกระทบทั้งงานแผ่นและท่อ | อีกเครื่องยังผลิตต่อได้ แต่มีค่า PM และอะไหล่สองระบบ | เวลาหยุดย้อนหลัง มูลค่างานต่อชั่วโมง และแผนสำรอง |
| พื้นที่และโลจิสติกส์ | อาจลดพื้นที่ส่วนระบบหลัก แต่ยังต้องมีทางโหลดแผ่นและแนวยาวสำหรับท่อ | ใช้พื้นที่มากขึ้น แต่แยกทางเดินวัสดุและทีมงานได้ชัดเจน | ผังจริงพร้อมพื้นที่ปลอดภัย คลังวัสดุ ทางรถยก และพื้นที่ซ่อม |
ต้นทุนเปลี่ยนงานไม่ได้มีแค่กดเลือกโหมด
การเปลี่ยนจากแผ่นไปท่ออาจรวมการนำวัสดุเดิมออก โหลดท่อ ตรวจหัวจับ ตั้งตัวรองรับ เปลี่ยนหัวฉีดหรือก๊าซ เรียกโปรแกรม หาศูนย์ ทดลองชิ้นแรก และตรวจคุณภาพ รุ่นและงานแต่ละแบบใช้ขั้นตอนไม่เหมือนกัน จึงต้องจับเวลาจากการสาธิตด้วยผู้ปฏิบัติงานจริง
- บันทึกเวลาตั้งแต่ชิ้นดีสุดท้ายของงานเดิม
ไม่เริ่มจับเวลาเฉพาะตอนเปิดโปรแกรมใหม่ - รวมการเคลื่อนย้ายวัสดุและอุปกรณ์
เครน รถยก หัวฉีด ฟิกซ์เจอร์ และจุดเก็บล้วนกินเวลา - หยุดเมื่อได้ชิ้นดีชิ้นแรกของงานใหม่
รวมเวลาตรวจและแก้พารามิเตอร์ ไม่ใช่เวลาที่หัวตัดเริ่มยิง - คูณด้วยจำนวนครั้งต่อเดือน
งานล็อตเล็กที่สลับทุกชั่วโมงอาจเสียเวลามากกว่างานล็อตใหญ่แม้ยอดรวมเท่ากัน
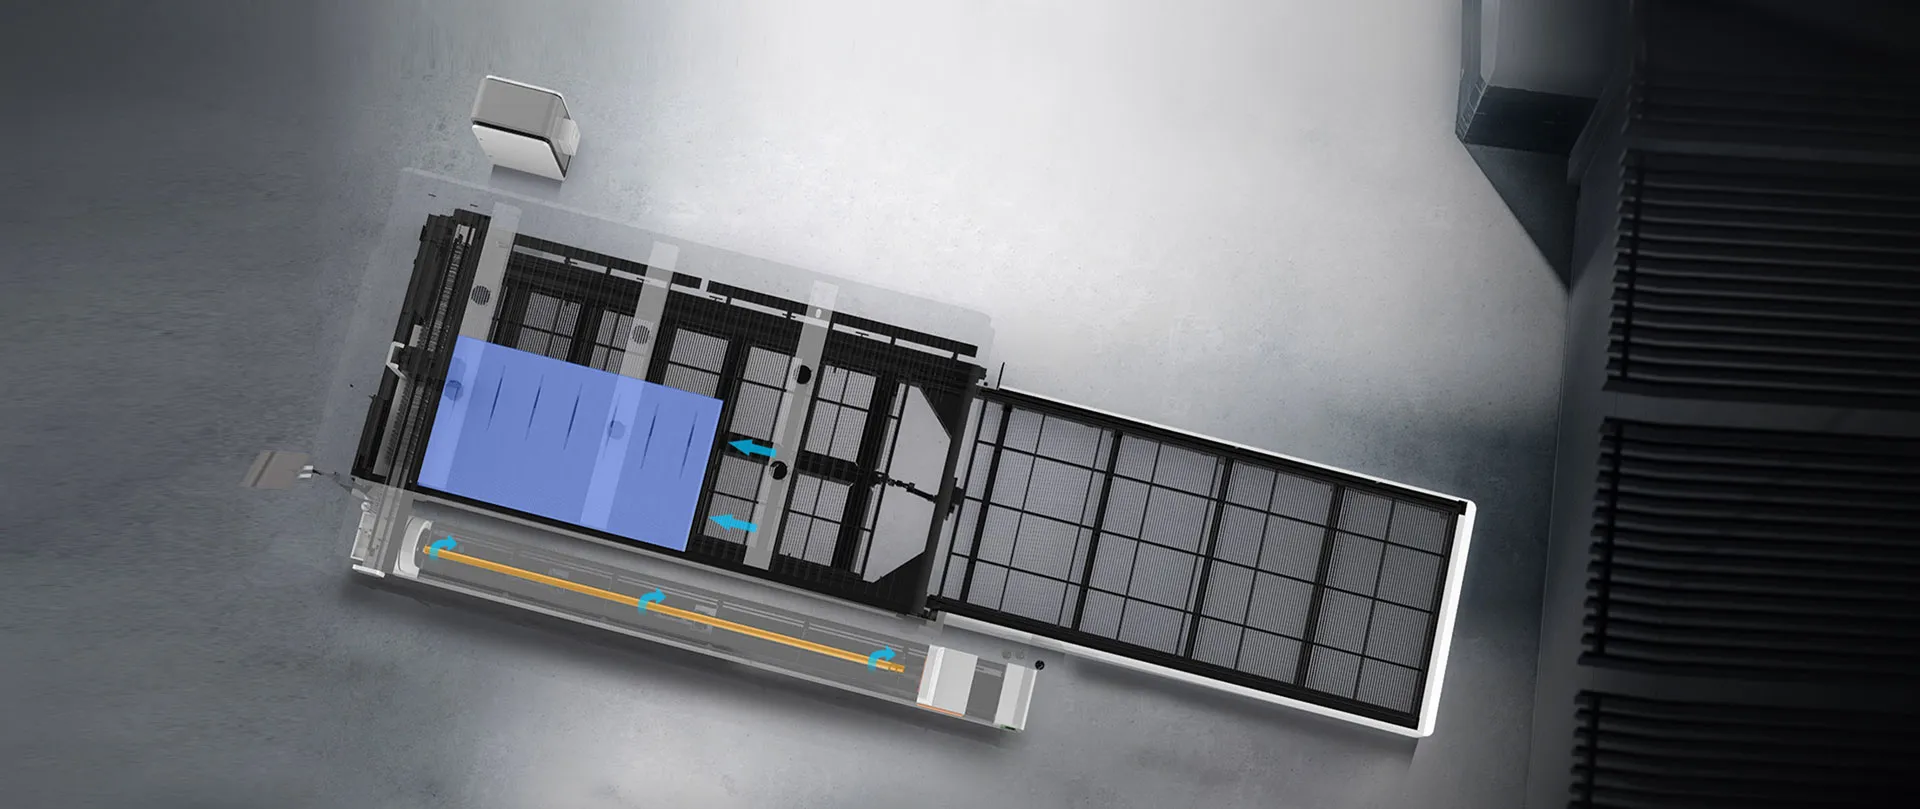
พื้นที่ที่ประหยัดได้ต้องวัดจากผัง ไม่ใช่นับจำนวนเครื่อง
เครื่องรวมยังต้องมีพื้นที่แผ่นดิบ โต๊ะหรือพาเลต ทางยกแผ่น แนวป้อนท่อ พื้นที่รับชิ้นงานท่อยาว ตู้ไฟ ชิลเลอร์ ดูดควัน ก๊าซ และทางเข้าซ่อม หากวางชุดท่อชนผนังจนถอดหัวจับหรือโหลดท่อยาวไม่ได้ พื้นที่ที่ดูประหยัดบนแบบจะสร้างต้นทุนตลอดอายุเครื่อง
พื้นที่รวม = ตัวเครื่อง + โหลดแผ่น + แนวท่อ + ขนถ่าย + คลังข้างเครื่อง + ระยะปลอดภัย + ทางซ่อม
มูลค่าพื้นที่ที่ประหยัดต่อปี
พื้นที่ต่างกัน × ต้นทุนพื้นที่ต่อ m² ต่อปี + ต้นทุนโครงสร้างพื้นฐานที่ไม่ต้องทำซ้ำ
ในไทยควรตรวจหม้อแปลงและโหลดไฟรวม ระบบก๊าซ อากาศอัด การระบายควัน ความร้อนและฝุ่น รวมถึงทางเข้ารถขนเครื่อง การใช้แหล่งเลเซอร์เดียวอาจลดอุปกรณ์บางส่วน แต่ห้ามสรุปว่าค่าไฟลดครึ่งหนึ่ง เพราะพลังงานต่อชิ้นยังขึ้นกับกำลัง เวลา ก๊าซ และสัดส่วนการเดินเครื่อง
คำนวณความคุ้มค่าด้วยต้นทุนรวม 3–5 ปี
ใช้ช่วงเวลาที่สอดคล้องกับนโยบายลงทุนของโรงงาน แล้วคำนวณทั้งสองทางเลือกด้วยรายการเดียวกัน อย่ารวมเฉพาะราคาเครื่องและค่าแรง เพราะข้อแตกต่างสำคัญมักอยู่ที่รายได้เสียโอกาสจากการชนคิว พื้นที่ ระบบอัตโนมัติ และผลกระทบเมื่อหยุดเครื่อง
| รายการ | เครื่องรวม | เครื่องแยก | แหล่งข้อมูล |
|---|---|---|---|
| ราคาและการติดตั้ง | เครื่องรวม ออปชันท่อ โหลด ระบบก๊าซ และงานฐาน | เครื่องแผ่น เครื่องท่อ อุปกรณ์และงานฐานสองชุด | ใบเสนอราคาขอบเขตเดียวกัน |
| ค่าใช้จ่ายรายปี | ไฟ ก๊าซ วัสดุสิ้นเปลือง PM ซอฟต์แวร์ และแรงงาน | รายการเดียวกันสำหรับสองเครื่อง หักส่วนที่ใช้ร่วมจริงได้ | บิลโรงงาน รายการ PM และผลทดลอง |
| พื้นที่ | พื้นที่เครื่องรวมและโลจิสติกส์สองชนิด | พื้นที่สองไลน์ คลังและทางเดิน | ผังโรงงานพร้อมค่า m² |
| เสียโอกาส | งานที่เลื่อนเพราะชนคิวและหยุดเครื่องเดียว | กำลังว่างของเครื่องเฉพาะและต้นทุนคนประจำสองจุด | กำไรส่วนเพิ่มต่อชั่วโมงและประวัติคำสั่งซื้อ |
| มูลค่าคงเหลือและการขยาย | ความสามารถรองรับยอดเพิ่มก่อนต้องซื้อเครื่องที่สอง | การเพิ่มกะหรืออัตโนมัติแยกแต่ละกระบวนการ | แผนยอดขายและนโยบายสินทรัพย์ |
ต้นทุนเครื่องแยกทั้งหมด − ต้นทุนเครื่องรวมทั้งหมดถ้าค่าเป็นบวก เครื่องรวมมีต้นทุนต่ำกว่าตามสมมติฐานนั้น แต่ยังต้องตรวจว่ากำลังผลิตและเวลาส่งมอบผ่านเกณฑ์ก่อน จึงจะเรียกว่า “คุ้ม” ได้ผู้ผลิตอุปกรณ์ครัวตามโครงการ
งานแผ่นเป็นหลัก มีขาโต๊ะและโครงท่อเป็นล็อตตามสินค้าเดียวกัน จัดคิวเป็นช่วงได้ งานท่อไม่หนักและไม่ต้องเดินพร้อมแผ่นเกือบทุกวัน พื้นที่เพิ่มเครื่องใหม่จำกัด ในสถานการณ์นี้ควรนำเครื่องรวมเข้าสู่การทดสอบและคำนวณต้นทุน
โรงงานรับจ้างตัดหลายลูกค้า
งานแผ่นและท่อมีออเดอร์ด่วนคนละลูกค้า ช่วงส่งมอบซ้อนกัน ท่อบางส่วนยาวหรือหนักและต้องการระบบโหลดเฉพาะ การใช้เครื่องเดียวทำให้ต้องปฏิเสธหรือเลื่อนงาน จึงควรให้มูลค่ากำลังผลิตพร้อมกันสูงกว่าการประหยัดราคาเริ่มต้น
สองสถานการณ์นี้ใช้เพื่ออธิบายวิธีคิด ไม่ใช่ข้อมูลลูกค้าจริงหรือสูตรตัดสินสำหรับทุกโรงงาน
ตัวอย่าง GWEIKE GAR และ LNR ใช้เป็นจุดเริ่มเทียบสเปก
เว็บไซต์ไทยมีทั้ง GAR แบบแพลตฟอร์มแผ่นและท่อ และ LNR แบบ 2 in 1 หลายขนาด ตารางต่อไปนี้สรุปเฉพาะข้อมูลที่ปรากฏบนหน้าผลิตภัณฑ์ ใช้สร้างรายชื่อรุ่นเพื่อทดลอง ไม่ใช่การยืนยันว่าทุกกำลังรองรับความหนาและผลผลิตเดียวกัน
| ตระกูล | ขนาดงานแผ่นที่ระบุ | ช่วงกำลังที่ระบุ | ช่วงจับท่อที่ระบุ | สิ่งที่ต้องยืนยันเพิ่ม |
|---|---|---|---|---|
| GAR | 3050 × 1530 ถึง 8050 × 2530 mm ตามรุ่นย่อย | 1.5–12 kW ตามตัวเลือกของหน้าไทย | ท่อกลม Φ20–240 mm และท่อสี่เหลี่ยม 20–240 mm | ความยาว/น้ำหนักท่อ รอบการเปลี่ยนโหมด โหลดแผ่น และออปชันตามใบเสนอราคา |
| LNR | 3050 × 1530 หรือ 6050 × 2530 mm | รุ่น 3015 ระบุ 1–4 kW; รุ่น 6025 ระบุถึง 12 kW | ท่อกลม Φ20–240 mm และท่อสี่เหลี่ยม 20–240 mm | ชนิดโปรไฟล์ น้ำหนักต่อเส้น หางท่อ เวลาสลับ และผลผลิตของไฟล์จริง |
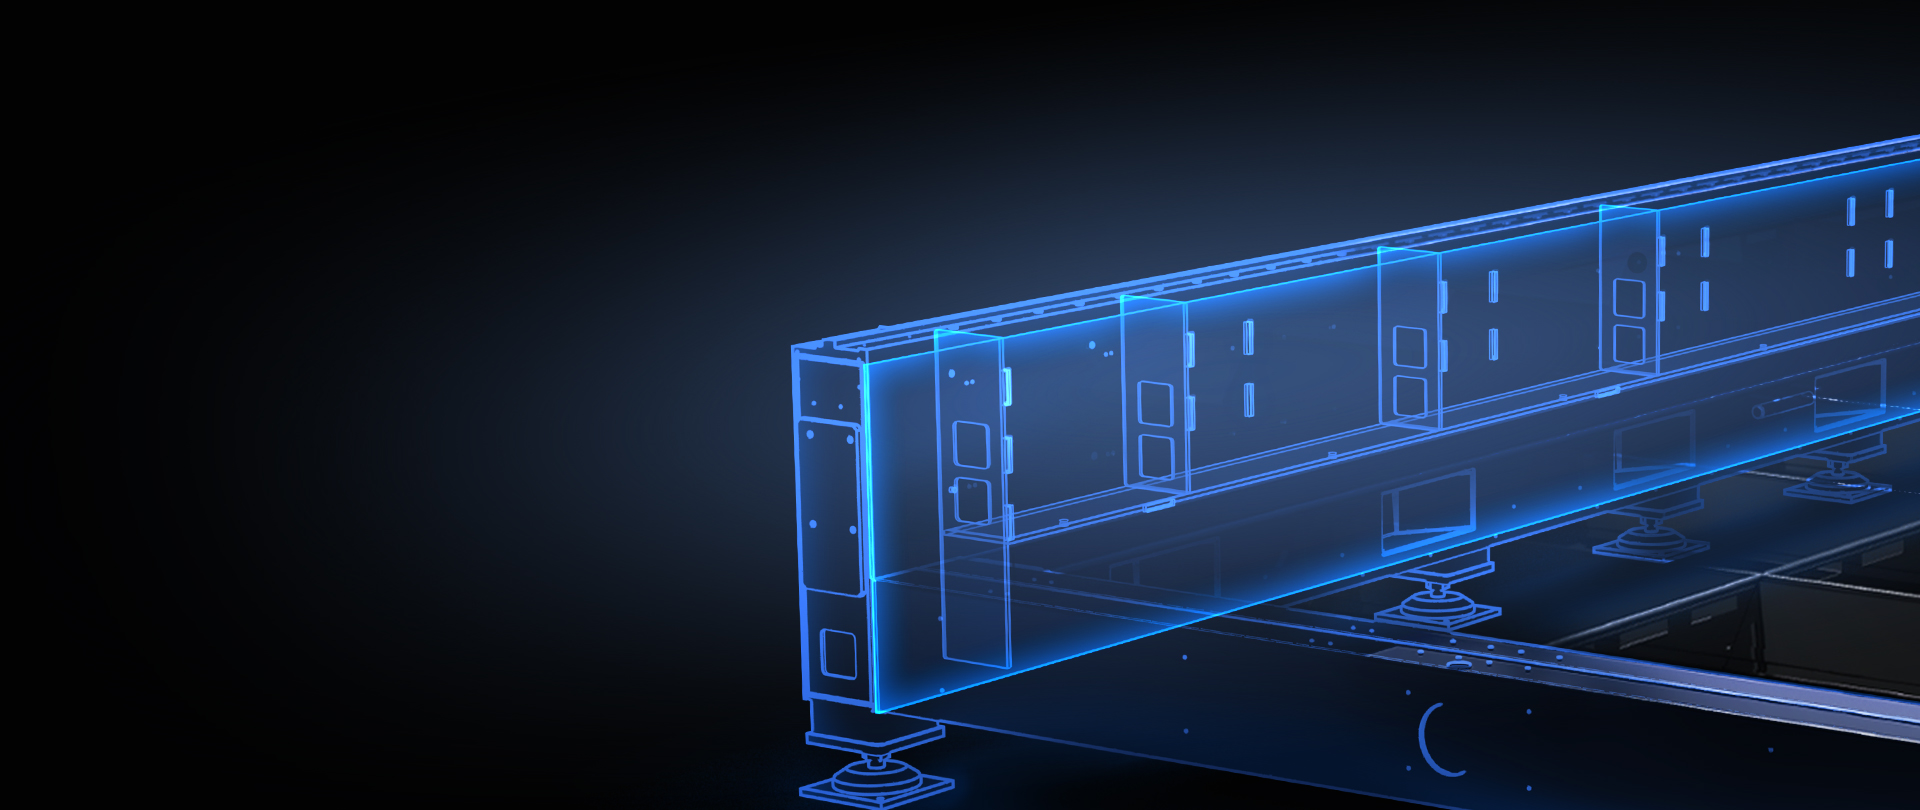
LNR แบบ 2 in 1
ใช้ดูตำแหน่งระบบแผ่นและชุดท่อร่วมกัน ก่อนขอราคาให้ส่งผังโรงงานเพื่อวัดแนวโหลดทั้งสองวัสดุและทางซ่อมจริง
ดูหน้าผลิตภัณฑ์ LNR
วิดีโอการทำงาน LNR
วิดีโอช่วยเห็นลำดับกลไก แต่ไม่ระบุเวลาสลับงาน ต้นทุนก๊าซ และกำลังผลิตของโรงงานคุณ ต้องทดลองทั้งไฟล์แผ่นและท่อในวันเดียวกัน
ดูหมวดสาธิตเครื่องแผ่นและท่อแผนทดสอบก่อนสั่งซื้อ
- ส่งรายการวัสดุ เกรด ความหนา และสัดส่วนงานแผ่น/ท่อ
- ใช้ DXF/DWG ของชิ้นส่วนที่สร้างรายได้จริงทั้งสองประเภท
- ทดสอบขนาดแผ่นและท่อที่ใช้บ่อย รวมถึงท่อที่จับยากที่สุด
- จับเวลาตั้งแต่ชิ้นดีสุดท้ายของแผ่นถึงชิ้นดีแรกของท่อ และย้อนกลับ
- บันทึกก๊าซ หัวฉีด โฟกัส โปรแกรม และผู้ปฏิบัติงานที่ใช้
- วัดชิ้นดีต่อชั่วโมง ไม่ใช้ความเร็วหัวตัดเพียงอย่างเดียว
- จำลองออเดอร์ด่วนแทรกระหว่างคิวเพื่อดูผลต่อการส่งมอบ
- ตรวจผังโหลดแผ่น แนวท่อ รถยก คลัง และพื้นที่ซ่อม
- ขอแผน PM และถามว่าเหตุขัดข้องใดหยุดทั้งสองโหมด
- เทียบใบเสนอราคาเครื่องรวมกับเครื่องแยกโดยใช้อุปกรณ์ในขอบเขตเดียวกัน
หากท่อเป็นงานสำคัญ ให้อ่าน วิธีเลือกเครื่องตัดท่อเลเซอร์ เพื่อเตรียมข้อมูลหน้าตัด ความยาว น้ำหนัก หัวจับ หาง และระบบโหลดก่อนทดลอง GWEIKE มีตัวแทนหรือทีมบริการในไทย แต่ขอบเขตติดตั้ง ฝึกอบรม อะไหล่ และเวลาตอบสนองต้องยืนยันผ่านเอกสารทางการ
คำถามที่พบบ่อยเกี่ยวกับเครื่องตัดเลเซอร์แผ่นและท่อ
สัดส่วนงานแผ่นและท่อเท่าไรจึงเหมาะกับเครื่อง 2 in 1?
ไม่มีสัดส่วนตายตัว ให้เปลี่ยนยอดงานเป็นชั่วโมงเครื่องและดูว่าทั้งสองประเภทต้องผลิตพร้อมกันบ่อยเพียงใด หากชั่วโมงรวมยังอยู่ในกำลังผลิต จัดคิวเป็นล็อตได้ และงานท่ออยู่ในขอบเขตรุ่น เครื่อง 2 in 1 มีโอกาสเหมาะ แต่ถ้าสองงานเต็มกะหรือชนคิวเป็นประจำ ควรเทียบเครื่องแยก
ข้อจำกัดเมื่อเทียบกับเครื่องแยกคืออะไร?
ข้อจำกัดหลักคือไม่สามารถใช้ทรัพยากรที่แชร์กันผลิตแผ่นและท่อพร้อมกัน การเปลี่ยนงานกินเวลา และการหยุดเครื่องอาจกระทบสองสายสินค้า นอกจากนี้ช่วงท่อ น้ำหนัก หาง งานบาก และระบบโหลดอาจไม่กว้างเท่าเครื่องท่อเฉพาะ ต้องตรวจตามรุ่นและทดลองงานจริง
จะคำนวณการประหยัดพื้นที่และงบลงทุนอย่างไร?
เปรียบเทียบผังที่รวมตัวเครื่อง พื้นที่โหลดแผ่น แนวป้อนท่อ คลัง ทางรถยก ระยะปลอดภัย และทางซ่อม จากนั้นรวมราคาเครื่อง การติดตั้ง ไฟ ก๊าซ ดูดควัน แรงงาน PM และต้นทุนเสียโอกาสในช่วง 3–5 ปี หลีกเลี่ยงการใช้จำนวนเครื่องหรือราคาเริ่มต้นเพียงค่าเดียว
ประเมินสัดส่วนงานแผ่นและท่อก่อนเลือกรุ่น
ส่งวัสดุและเกรด ความหนา ขนาดแผ่น ขนาดและน้ำหนักท่อ DXF/DWG จำนวนผลิต ชั่วโมงงานย้อนหลัง ความถี่ที่คิวชนกัน ก๊าซ ขั้นตอนหลังตัด พื้นที่ และระบบไฟฟ้า ทีมงานจะใช้ข้อมูลเดียวกันเปรียบเทียบเครื่องรวมกับเครื่องแยก เริ่มประเมินได้ด้วยการส่ง Tube Matrix และแบบชิ้นงานผ่านแบบฟอร์ม หรือคุยกับทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล รายละเอียดรุ่น ราคา ระบบขนถ่าย การติดตั้งและบริการในไทยให้ยึดตามข้อเสนอของโครงการ ในข้อความแรกให้ระบุ สัดส่วนงานแผ่น/ท่อ เวลาเปลี่ยนงานและพื้นที่โรงงาน เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ขอประเมินเครื่องแผ่นและท่อ