
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



สองกระบวนการตอบโจทย์คนละ Part Family: เครื่องไหนเหมาะกับโรงงานคุณ
คำว่า “ดีกว่า” ไม่มีความหมายหากยังไม่ระบุชิ้นงาน โรงงานรับจ้างพับที่มีงานเข้าวันละหลายสิบแบบต้องการความคล่องตัวต่างจากโรงงานผลิตตู้ไฟรุ่นเดิมหลายร้อยชิ้นต่อสัปดาห์ แม้ทั้งสองแห่งใช้สแตนเลสหรือเหล็กบางเหมือนกัน แต่จำนวนด้านที่พับ วิธีจับงาน และเวลารอระหว่างรุ่นทำให้คำตอบต่างกัน
เริ่มทดลองเครื่องพับพาเนลเมื่อ
- ชิ้นงานเป็นแผง กล่อง ถาด ประตูหรือตู้
- มีการพับหลายด้านและต้องหมุนงานซ้ำ
- แบบเดิมกลับมาผลิตบ่อยหรือมีล็อตต่อเนื่อง
- ต้องการลดความแปรผันจากการจับและจัดท่าด้วยคน
- ขนาด ขอบพับ ช่องเจาะและพื้นที่จับอยู่ในช่วงของเครื่อง
เริ่มจาก Press Brake เมื่อ
- รับงานผสม ปริมาณต่อแบบน้อย และเปลี่ยนแบบบ่อย
- มีชิ้นงานยาว หนา หนัก หรือหน้าตัดหลากหลาย
- ต้องใช้แม่พิมพ์เฉพาะ รัศมีเฉพาะ หรือพับบางส่วน
- ชิ้นงานมีปีกสั้น ช่องเจาะหรือรูปทรงที่ระบบจับพาเนลเข้าถึงยาก
- โรงงานมีเครื่องมือ ผู้ตั้งงาน และขั้นตอน Press Brake อยู่แล้ว
หลักการทำงานของเครื่องพับพาเนลและ Press Brake ต่างกันอย่างไร
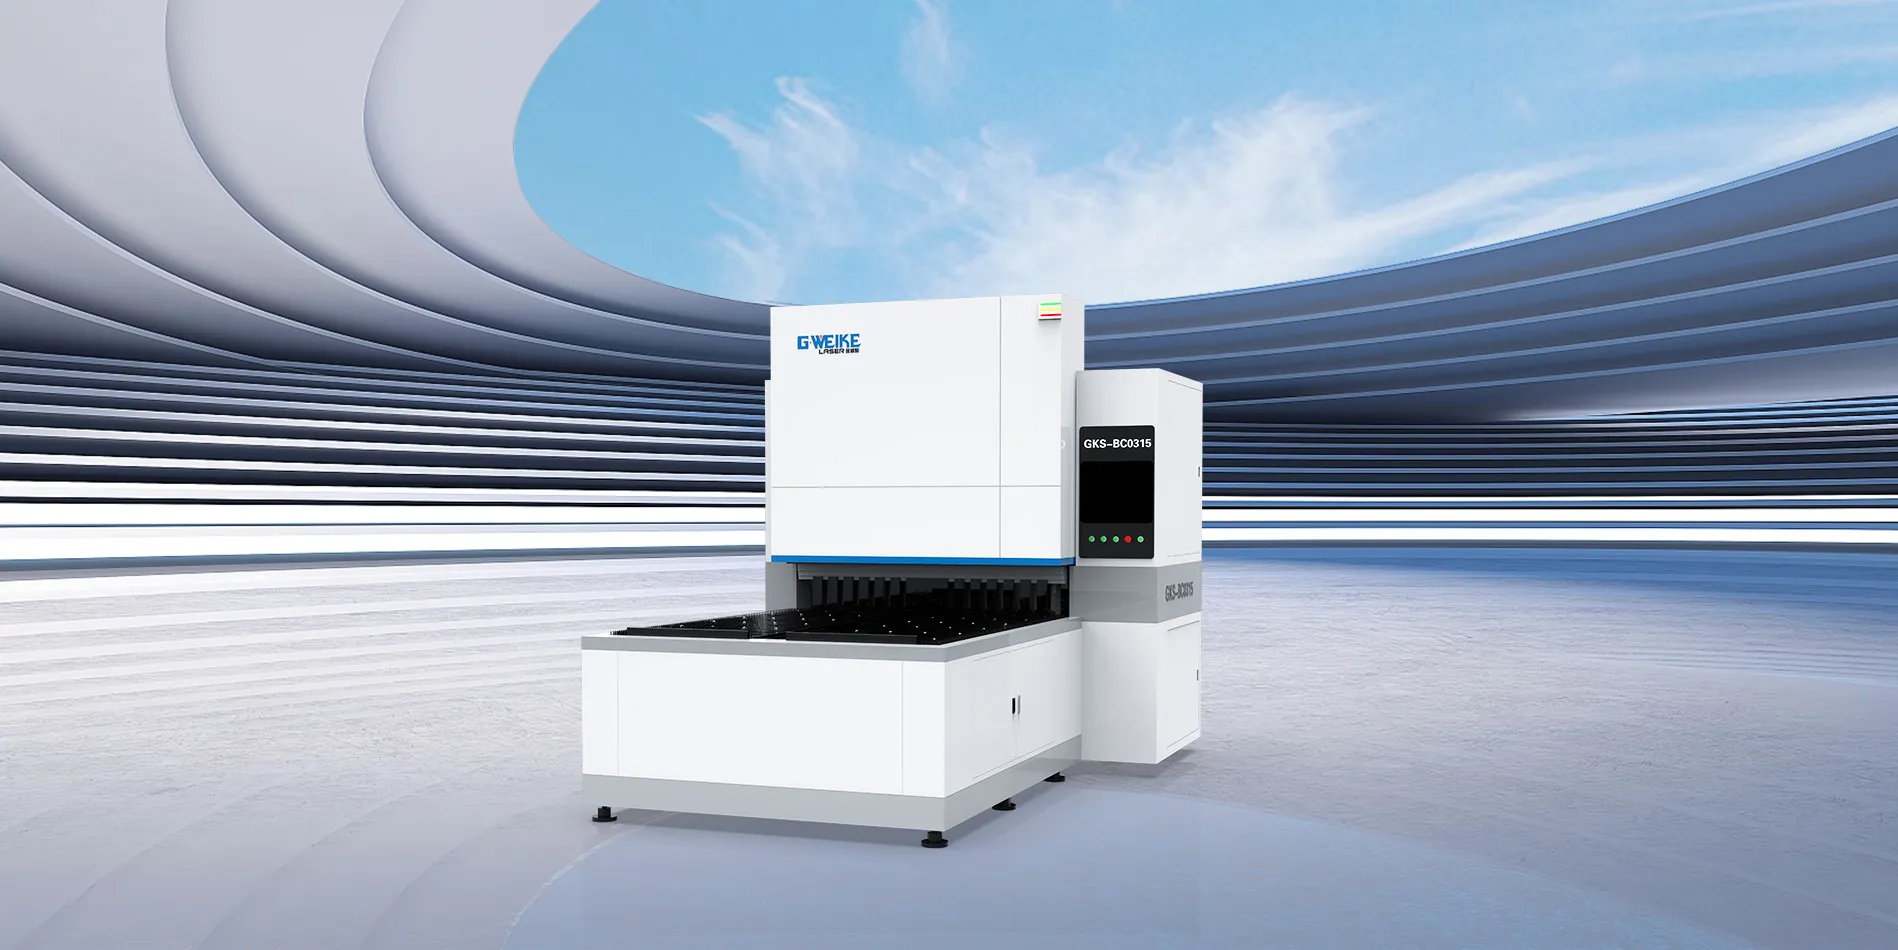
เครื่องพับพาเนลควบคุมชิ้นงานและขอบพับเป็นลำดับ
ชิ้นงานถูกวางบนโต๊ะและยึดด้วยระบบจับตามชนิดเครื่อง จากนั้นระบบเคลื่อนหรือหมุนแผ่นเพื่อพับขอบตามโปรแกรม ใบพับทำงานขึ้นหรือลงโดยไม่ต้องเปลี่ยนชุดหมัดและดายทุกมุมเหมือนงาน Press Brake ทั่วไป จุดแข็งจึงอยู่ที่งานแผงที่มีหลายขอบและมีเส้นทางซ้ำชัดเจน
อย่างไรก็ตาม ระบบจับต้องมีพื้นที่สัมผัสที่เหมาะสม ช่องเจาะขนาดใหญ่ รอยตัดใกล้จุดจับ ปีกแคบ รูปทรงไม่สมมาตร หรือชิ้นส่วนเล็กมากอาจทำให้การจับและหมุนเป็นข้อจำกัด ต้องตรวจจากไฟล์จริง ไม่ใช่ดูเฉพาะขนาดแผ่นภายนอก
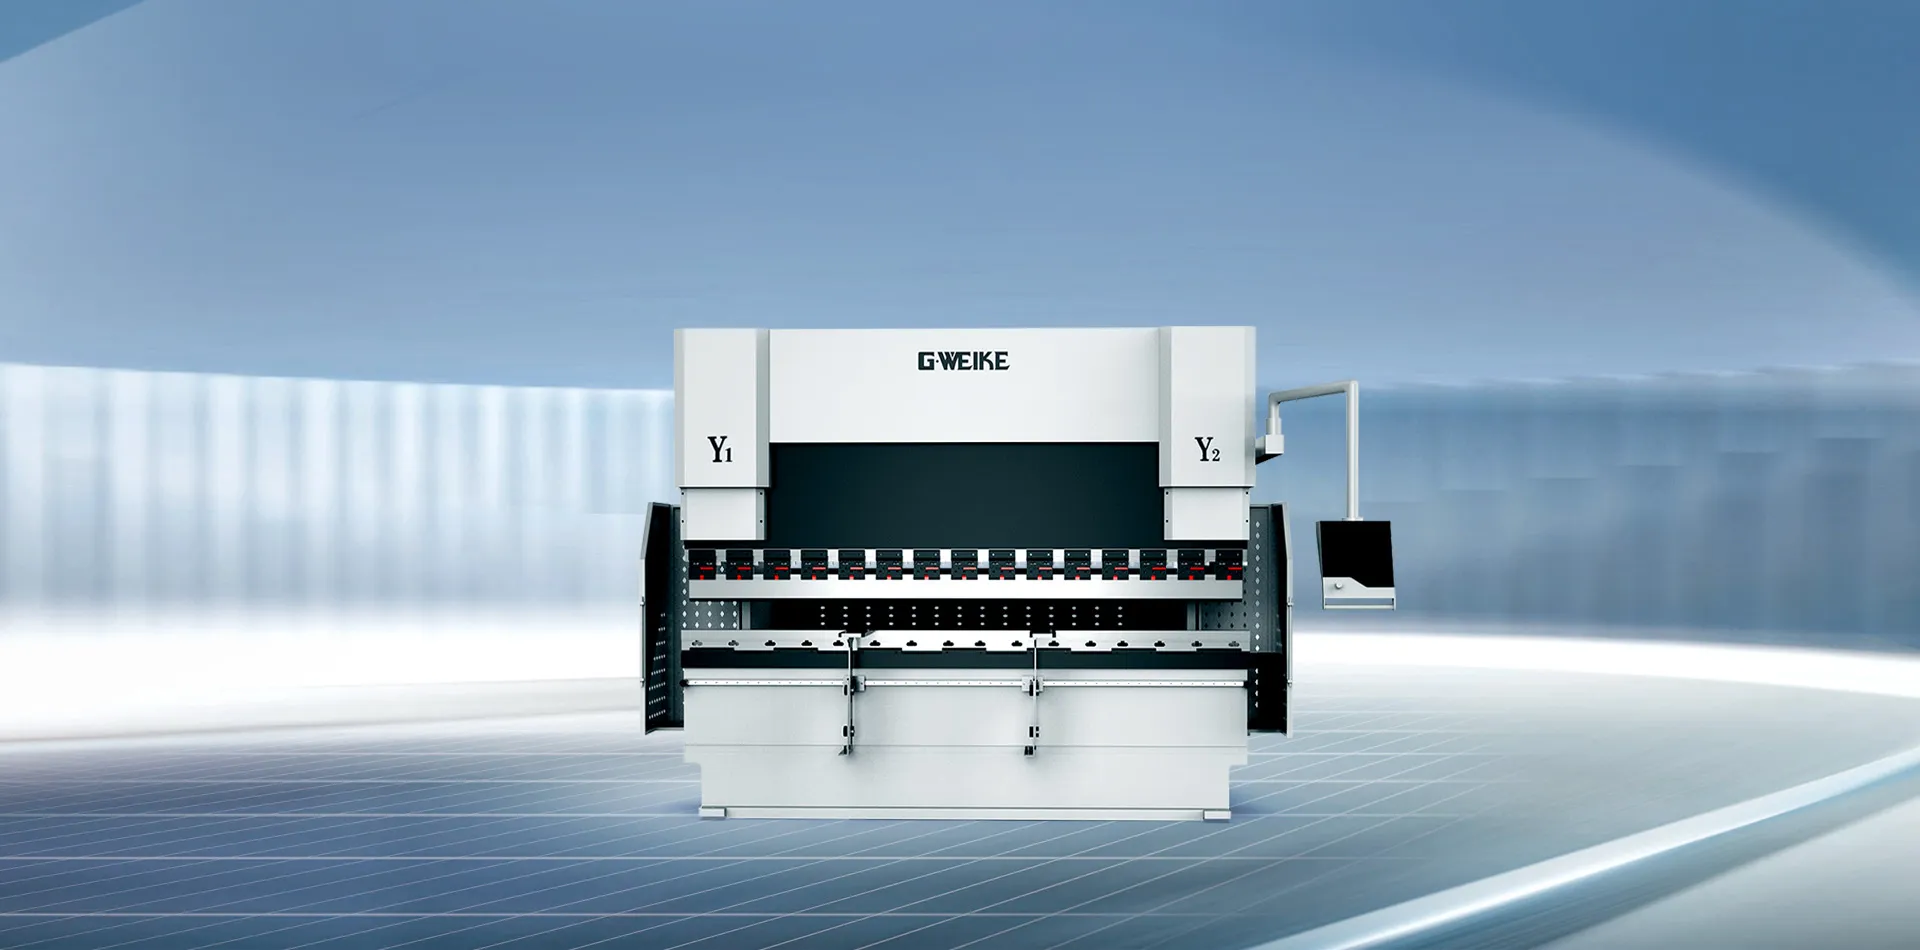
Press Brake ใช้แรงกดผ่านหมัดและดาย
ผู้ปฏิบัติงานหรือระบบอัตโนมัตินำแผ่นเข้าหาตัวกั้นหลัง แล้วชุดบนกดชิ้นงานลงบนดายเพื่อสร้างมุม แต่ละพับอาจต้องกลับด้าน หมุน หรือรองรับชิ้นงานใหม่ ข้อดีคือปรับชุดเครื่องมือ แรงกด ความยาวพับ และลำดับงานให้ครอบคลุมชิ้นส่วนได้กว้าง
คุณภาพไม่ได้ขึ้นกับตัวเครื่องอย่างเดียว ต้องพิจารณาความแข็งแรงของวัสดุ ทิศทางรีด ความหนาจริง การคืนตัว รัศมีปลายหมัด ช่องเปิดดาย ระบบชดเชย และความแม่นของตัวกั้นหลัง สำหรับงานยาว การโก่งตัวและการรองรับแผ่นมีผลต่อมุมตลอดแนวอย่างชัดเจน
เครื่องพับพาเนลกับ Press Brake ต่างกันอย่างไร: ตารางเปรียบเทียบ
| ประเด็น | เครื่องพับพาเนล | Press Brake | ข้อมูลที่ต้องตรวจ |
|---|---|---|---|
| ชิ้นงานเด่น | แผง ตู้ กล่อง ถาด ประตูและชิ้นงานหลายขอบ | งานทั่วไป งานยาว งานหนา โปรไฟล์และรูปทรงหลากหลาย | ไฟล์ 2D/3D รูปหลังพับ และลำดับพับ |
| การจับและหมุน | ระบบจัดตำแหน่งและหมุนชิ้นงานตามโปรแกรม ลดการจับซ้ำเมื่อรูปทรงรองรับ | คนหรือหุ่นยนต์จัดท่าใหม่ตามแต่ละพับ | น้ำหนัก จุดศูนย์ถ่วง ปีก และพื้นที่รองรับ |
| เครื่องมือ | ใช้ชุดใบพับที่ครอบคลุมรูปแบบในช่วงเครื่อง ลดการเปลี่ยนเครื่องมือในงานที่เข้ากัน | เลือกหมัดและดายตามมุม รัศมี วัสดุและความหนา | รัศมีใน รอยกด ขอบพับ และเครื่องมือพิเศษ |
| การเปลี่ยนรุ่น | เร็วได้เมื่อโปรแกรมและจุดจับพร้อม แต่ต้องตรวจความเข้ากันของรูปทรง | ยืดหยุ่น แต่อาจมีเวลาหา เปลี่ยน ตั้งศูนย์และตรวจเครื่องมือ | จำนวนรุ่นต่อกะและเวลาตั้งงานจริง |
| งานสี่ด้าน | ได้เปรียบเมื่อเครื่องหมุนและพับครบลำดับโดยไม่ชน | ต้องกลับและรองรับงานหลายครั้ง การชนต้องวางลำดับล่วงหน้า | ความสูงปีก ระยะชน และพื้นที่เปิด |
| ช่วงวัสดุ/ความหนา | ขึ้นกับรุ่น ขนาดแผ่น ระบบจับและกำลังพับ | เลือกแรงกด ความยาวและดายได้กว้างกว่าในสายผลิตภัณฑ์ | เกรดวัสดุ ความหนา ความยาวพับและแรงดึง |
| แรงงาน | ลดการหมุนแผ่นด้วยคนในงานที่โปรแกรมทำครบได้ | ชิ้นใหญ่ต้องใช้ผู้ช่วย อุปกรณ์รองรับหรือหุ่นยนต์ | จำนวนคนจริงต่อกะและจุดเสี่ยงตามหลักยศาสตร์ |
| ระบบอัตโนมัติ | รวมการจัดตำแหน่ง หมุนและพับหลายด้านในเซลล์ได้ง่ายกว่า | ทำอัตโนมัติได้ แต่ต้องออกแบบกริปเปอร์ เครื่องมือและเส้นทางตามงาน | การโหลด/ขนถ่าย การจัดคิว และการเชื่อมข้อมูล |
| ความยืดหยุ่น | สูงในกลุ่มชิ้นงานพาเนลที่ผ่านข้อจำกัดของเครื่อง | สูงในงานผสมที่ใช้ชุดเครื่องมือและแรงกดรองรับ | สัดส่วนงานซ้ำต่อชิ้นงานพิเศษ |
| ฐานต้นทุน | ลงทุนเซลล์สูงกว่าได้ แต่ลดเวลาจับงานและแรงงานทางตรงในงานที่เหมาะ | เริ่มต้นได้หลายระดับ มีค่าเครื่องมือ ตั้งงานและแรงงานตามส่วนผสมงาน | ต้นทุนต่อชิ้นผ่าน ไม่ใช่ราคาเครื่องอย่างเดียว |
ตารางนี้เป็นกรอบตัดสินใจ ไม่ใช่ข้อกำหนดรับประกัน รุ่นเครื่อง เครื่องมือ ระบบป้อน และรูปทรงจริงอาจเปลี่ยนผลลัพธ์
ชิ้นงานแบบใดเหมาะกับแต่ละเทคโนโลยี
งานที่ควรส่งไปทดลองบนเครื่องพับพาเนลก่อน
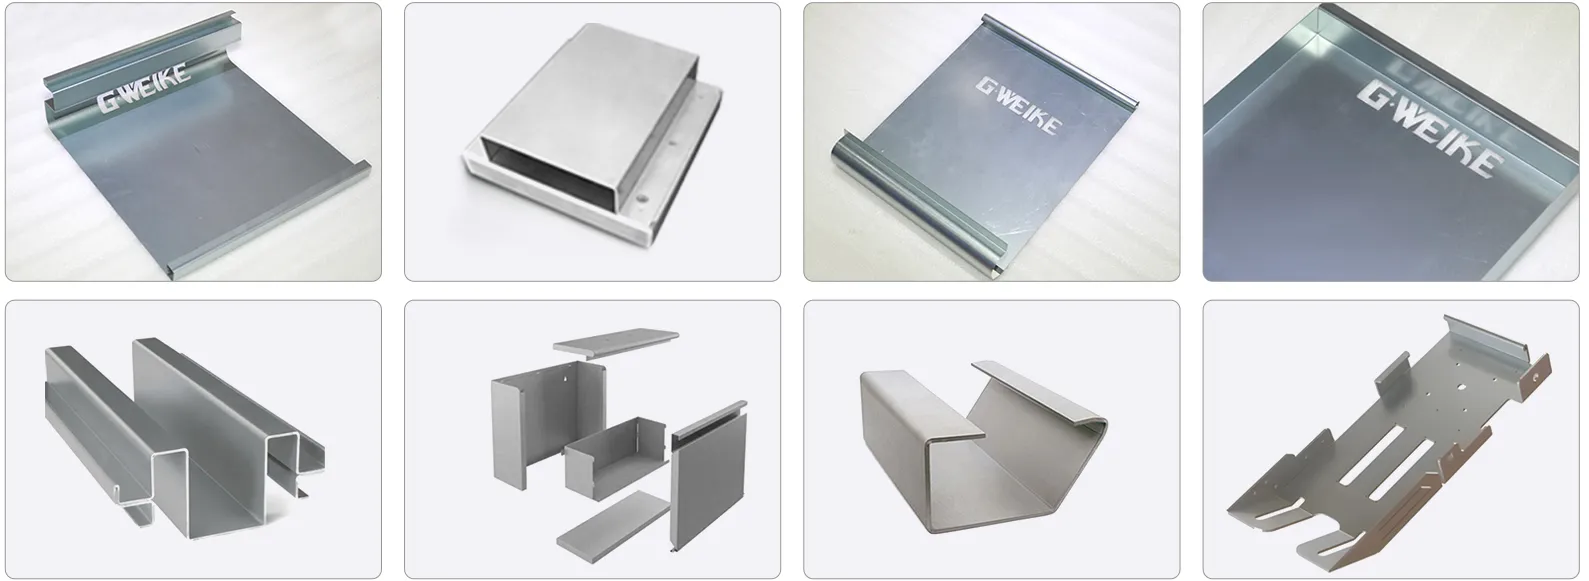
เริ่มจากชิ้นส่วนที่กินเวลาคนมากเพราะต้องหมุนและวัดซ้ำ ได้แก่ ประตูตู้ไฟ แผงตู้ควบคุม ลิ้นชัก ถาดสแตนเลส ผนังเครื่องจักร ฝาครอบ และชั้นโลหะ หากชิ้นงานมีสองถึงสี่ขอบ พับขึ้นและลงหลายครั้ง และยอดผลิตต่อแบบสูง ประโยชน์จากการจัดท่าอัตโนมัติมักเห็นชัดกว่างานพับเส้นเดียว
ก่อนสรุป ให้ตรวจความยาวและความสูงขอบ ขนาดต่ำสุดของชิ้นงาน ตำแหน่งรู ช่องเปิด รอยบาก ความเป็นระนาบหลังตัด และพื้นที่ที่ระบบจับต้องสัมผัส ชิ้นงานที่อยู่ในกรอบสี่เหลี่ยมเหมือนกันอาจให้ผลต่างกันมากเพราะช่องเจาะและลำดับพับ
งานที่ Press Brake มักรับมือได้คล่องกว่า
งานรับจ้างที่มีแบบใหม่ทุกวัน งานขายึดขนาดเล็ก ชิ้นส่วนยาวสำหรับโครงสร้าง งานที่ใช้วัสดุหนาหรือแรงดึงสูง งานพับเฉพาะช่วง และชิ้นส่วนที่ต้องเปลี่ยนรัศมีภายใน เหล่านี้มักเหมาะกับ Press Brake เพราะโรงงานเลือกเครื่องมือและลำดับพับตามโจทย์ได้โดยไม่ผูกกับระบบจับแบบเดียว
ข้อแลกเปลี่ยนคือผู้ตั้งงานต้องรู้จักแรงกด ช่องเปิดดาย การคืนตัวและการชน เครื่องมือจำนวนมากยังหมายถึงพื้นที่จัดเก็บ การตรวจสภาพ และเวลาค้นหา ถ้าแม่พิมพ์ที่ต้องใช้ไม่ได้อยู่ข้างเครื่อง “เปลี่ยนงาน 10 นาที” ในใบเสนอราคาอาจกลายเป็นเวลารอนานกว่านั้นในกะจริง
ปริมาณผลิตและการเปลี่ยนงานเปลี่ยนคำตอบอย่างไร
ลองแยกรายการผลิตย้อนหลังสามเดือนเป็นสามกลุ่ม: งานที่ทำซ้ำทุกสัปดาห์ งานที่กลับมาเป็นครั้งคราว และงานครั้งเดียว จากนั้นรวมเวลาพับจริงของแต่ละกลุ่ม ไม่ใช่นับจำนวนรหัสสินค้าอย่างเดียว หากรหัสซ้ำเพียงสิบรายการกินเวลาพับ 70% ของโรงงาน เครื่องพับพาเนลอาจมีงานประจำเพียงพอ แม้คลังแบบจะมีหลายร้อยรายการ
High-mix / Low-volume
แบบเยอะ ล็อตเล็ก และวันส่งสั้น ให้คะแนนความยืดหยุ่น การตั้งงาน และเครื่องมือที่มีอยู่สูงกว่าความเร็วในรอบซ้ำ Press Brake มักเข้ากับรูปแบบนี้ได้ง่าย
Repeat batch
งานตู้หรือถาดแบบเดิมกลับมาทุกสัปดาห์ ให้จับเวลาการหมุนชิ้นงาน การวัดมุม และการแก้ชิ้นแรก เครื่องพับพาเนลอาจลดเวลาที่ไม่สร้างพับโดยตรงได้มาก
ผลิตตามคำสั่งซื้อ
แบบหลักคงที่แต่ขนาดเปลี่ยน ควรตรวจว่าซอฟต์แวร์สร้างโปรแกรมและจัดคิวรุ่นย่อยได้เร็วเพียงใด รวมถึงขนาดใดหลุดช่วงจับของเครื่อง
งานโครงการ
ล็อตใหญ่ครั้งเดียวอาจดูเหมาะกับระบบอัตโนมัติ แต่ต้องรวมเวลาโปรแกรม ทดลอง และอุปกรณ์เฉพาะ หากงานไม่กลับมา การคืนทุนอาจไม่เหมือนงานประจำ
อย่าเปรียบเทียบความเร็วจากหนึ่งพับ ให้จับเวลาทั้งรอบ
เครื่องพับพาเนลอาจทำจังหวะพับต่อเนื่องได้เร็ว แต่ตัวเลขนั้นยังไม่รวมการโหลด ตรวจทิศ หมุนหรือปลดชิ้นงาน เปลี่ยนรุ่น และตรวจชิ้นแรก เช่นเดียวกัน ความเร็วเลื่อนของ Press Brake ไม่ใช่จำนวนชิ้นที่ส่งต่อไปเชื่อมหรือประกอบได้จริง
เวลาเต็มรอบ = โหลด + จัดตำแหน่ง + พับทุกด้าน + กลับ/หมุน + วัด + ขนออก + เปลี่ยนรุ่นตามสัดส่วน + งานแก้เก็บข้อมูลอย่างน้อยหลายรอบหลังผู้ปฏิบัติงานคุ้นเคย และแยกชิ้นแรกของรุ่นออกจากชิ้นซ้ำ หากนำเวลาชิ้นซ้ำไปคูณทั้งล็อต จะประเมินโรงงานที่เปลี่ยนงานบ่อยผิดทันที
แรงงานลดลงหรือย้ายไปจุดอื่น
การไม่ต้องถือและหมุนแผ่นทุกพับช่วยลดภาระทางกายได้ แต่ยังมีงานเตรียมคิว โหลด ตรวจคุณภาพ แก้โปรแกรม และจัดการชิ้นงานหลังพับ หากกระบวนการตัดส่งชิ้นงานคละรุ่นหรือไม่มีการระบุชิ้นส่วน ผู้ปฏิบัติงานอาจเสียเวลาคัดแยกก่อนเข้าเครื่องอัตโนมัติ
โรงงานในไทยที่ต้องการเพิ่มกะควรตรวจจำนวนผู้ผ่านการอบรมต่อกะ แผนสำรองเมื่อโปรแกรมหรือระบบจับมีปัญหา และอะไหล่ที่ต้องเก็บในประเทศ อย่าคิดผลตอบแทนจากการลดคนโดยยังไม่ได้ระบุว่าคนเหล่านั้นจะถูกย้ายไปทำงานใด
คุณภาพการพับต้องตรวจมากกว่าค่ามุม
มุม 90° ที่วัดตรงกลางผ่านเกณฑ์ ไม่ได้แปลว่าชิ้นงานพร้อมประกอบ ต้องตรวจมุมหลายตำแหน่ง ความยาวขอบ ระยะรูถึงแนวพับ เส้นทแยงมุม ความเป็นระนาบ รอยกด รอยขีด และการชนกับชิ้นส่วนคู่ประกอบด้วย วัสดุจากคนละล็อตอาจคืนตัวไม่เท่ากัน แม้ไฟล์และโปรแกรมเดิม
| หัวข้อตรวจรับ | สิ่งที่วัด | เหตุผล | บันทึกที่ต้องเก็บ |
|---|---|---|---|
| มุม | ต้น กลาง ปลาย และหลังคลายแรง | เห็นความต่างตามแนวและการคืนตัว | เครื่องมือ โปรแกรม ล็อตวัสดุ และอุณหภูมิ |
| ขนาด | ความสูงขอบ ระยะรู เส้นทแยงมุม | ยืนยันว่าประกอบได้ ไม่ใช่ดูรูปทรงอย่างเดียว | จุดอ้างอิงและเครื่องมือวัด |
| ผิว | รอยกด รอยลาก รอยขีดและฟิล์ม | สำคัญกับสแตนเลสครัวและชิ้นส่วนโชว์ผิว | ด้านผิว วัสดุป้องกัน และเกณฑ์ลูกค้า |
| ความสม่ำเสมอ | ชิ้นแรก ชิ้นกลาง ชิ้นท้ายของล็อต | แยกผลสาธิตออกจากการผลิตต่อเนื่อง | จำนวนชิ้น อัตราผ่านและการแก้ค่าระหว่างล็อต |
| การประกอบ | ฟิตอัปกับชิ้นคู่ เชื่อม ย้ำหรือซีล | งานพับผ่านมิติอาจยังสร้างช่องว่างในขั้นตอนถัดไป | จิ๊กประกอบ เวลาแก้และผลหลังเคลือบ |
สถานการณ์ตัดสินใจของโรงงานในประเทศไทย
โรงงานอุปกรณ์ครัวสแตนเลส
ถาด แผงข้างและประตูมีผิวโชว์และพับหลายด้าน ให้ทดลองรอยขีด ความสูงขอบ และการประกอบหลังลอกฟิล์ม หากมีรุ่นหลักซ้ำ เครื่องพับพาเนลน่าสนใจ ส่วนงานเคาน์เตอร์ยาวหรือชิ้นพิเศษยังอาจอยู่ที่ Press Brake
ผู้ผลิตตู้ไฟและตู้ควบคุม
แยกบอดี้ ประตู แผงด้านข้างและขายึด อย่านำยอดรวมทั้งตู้มาคำนวณเครื่องเดียว ประตูและแผงสี่ด้านอาจเข้าพาเนลได้ดี ขณะที่ขายึดชิ้นเล็กและงานหนาใช้ Press Brake คล่องกว่า
โรงงานโลหะรับจ้าง
ข้อมูลสำคัญคือจำนวนใบสั่งต่อกะและเวลาหา/เปลี่ยนแม่พิมพ์ หากไม่มีตระกูลงานซ้ำมากพอ Press Brake ที่มีระบบตั้งงานและคลังเครื่องมือดีอาจคุ้มกว่าเครื่องอัตโนมัติที่ว่างรอชิ้นงานเหมาะสม
ผู้ผลิตเฟอร์นิเจอร์โลหะ
ชั้น ตู้และลิ้นชักมักมีขอบหลายด้าน แต่ขนาดรุ่นย่อยและสีอาจเปลี่ยนตามคำสั่งซื้อ ให้จำลองการจัดคิวแบบจริง รวมการเปลี่ยนโปรแกรมและการคัดชิ้นจากงานตัดก่อนประเมินกำลังผลิต
นอกจากชิ้นงาน ให้ตรวจพื้นที่เครื่อง ทางเข้าขนส่ง พื้นรับน้ำหนัก แรงดันและเฟสไฟฟ้า ระบบปรับอากาศของตู้ควบคุม ความร้อนและฝุ่นในพื้นที่ การยกเครื่อง การฝึกอบรม การสำรองโปรแกรม อะไหล่ และขอบเขตบริการในไทย รายละเอียดบริการต้องยืนยันผ่านเอกสารเสนอขายและหน้าติดต่อทางการ
เมื่อใดการใช้ทั้งเครื่องพับพาเนลและ Press Brake จึงสมเหตุผล
การลงทุนไม่จำเป็นต้องเป็นคำถามแบบเลือกอย่างใดอย่างหนึ่ง โรงงานที่มีฐานลูกค้าหลากหลายอาจส่งตู้ ถาดและแผงรุ่นซ้ำไปเครื่องพับพาเนล แล้วใช้ Press Brake รับชิ้นยาว งานหนา งานแก้ และชิ้นส่วนพิเศษ วิธีนี้ช่วยไม่ให้คิวงานมาตรฐานแทรกกับงานตั้งเครื่องนาน
แต่สองระบบจะคุ้มก็ต่อเมื่อมีการจัดเส้นทางชัดเจน ฝ่ายวางแผนต้องรู้ตั้งแต่ปล่อยงานว่าชิ้นใดไปเซลล์ไหน โปรแกรมและหมายเลขชิ้นต้องตามกันจากการตัดถึงพับ หากโยนงานให้หัวหน้ากะตัดสินหน้างานทุกครั้ง เครื่องที่เร็วกว่าอาจยังรอเพราะคิวและชิ้นงานไม่พร้อม
เปรียบเทียบต้นทุนต่อชิ้นผ่าน ไม่ใช่ราคาเครื่อง
เครื่องพับพาเนลมักมีการลงทุนเริ่มต้นและความต้องการด้านซอฟต์แวร์/ระบบมากกว่า ขณะที่ Press Brake มีต้นทุนเครื่องมือ ผู้ตั้งงาน การรองรับชิ้นใหญ่ และการเปลี่ยนรุ่นตามงาน ไม่มีคำตอบตายตัวว่าระบบใดถูกกว่า เพราะต้นทุนถูกกำหนดโดยส่วนผสมงานและการใช้งานจริง
ต้นทุนต่อชิ้นผ่าน = (ค่าเสื่อม/เช่า + เงินทุน + แรงงาน + ไฟฟ้า + เครื่องมือ + บำรุงรักษา + ซอฟต์แวร์ + พื้นที่ + ของเสีย + งานแก้ + เวลาหยุด) ÷ จำนวนชิ้นที่ผ่านเกณฑ์ใช้ชั่วโมงที่เครื่องพร้อมผลิตจริง ไม่ใช่ 24 ชั่วโมงต่อวันโดยอัตโนมัติ รวมเวลาประชุมกะ การตั้งงาน การรอวัสดุ การบำรุงรักษา และสัดส่วนงานที่เครื่องรับไม่ได้ด้วย
ข้อมูลที่ทำให้ ROI เปลี่ยนมากที่สุด
- จำนวนชิ้นซ้ำที่พับหลายด้านต่อเดือน
- นาทีแรงงานต่อชิ้นก่อนและหลังลงทุน
- เวลาตั้งงานและเปลี่ยนเครื่องมือตามสัดส่วนจริง
- อัตราของเสีย งานแก้ และเวลาตรวจ
- กะการผลิตและความพร้อมของผู้ปฏิบัติงาน
- มูลค่าเครื่องมือ อะไหล่ ซอฟต์แวร์ และบริการตลอดช่วงประเมิน
- รายได้ที่เพิ่มขึ้นจากการส่งงานได้เร็วขึ้น โดยใช้คำสั่งซื้อที่มีหลักฐาน ไม่ใช้ยอดขายสมมติ
ตัวเลขค่าแรง ค่าไฟ และต้นทุนเงินทุนควรใช้ข้อมูลปัจจุบันของโรงงานในไทยพร้อมวันที่อ้างอิง บทความนี้จึงไม่ใส่จำนวนเดือนคืนทุนหรือเปอร์เซ็นต์ประหยัดกลาง ๆ ที่ใช้ไม่ได้กับทุกโรงงาน
วิธีเปรียบเทียบสองระบบด้วยชิ้นงานจริง
- เลือกตระกูลชิ้นงาน ไม่เลือกเฉพาะชิ้นง่าย
ใช้รุ่นปริมาณสูง รุ่นเปลี่ยนบ่อย งานที่พับยาก และชิ้นที่เคยมีของเสีย - ส่งข้อมูลวัสดุครบ
ระบุชนิด เกรด ความหนา ทิศทางรีด ฟิล์มผิว และความแปรผันที่ยอมรับได้ - แนบไฟล์ก่อนและหลังพับ
ใช้ DXF/DWG พร้อมแบบ 3D หากมี ระบุมุม รัศมี ความคลาดเคลื่อนและผิวสำคัญ - กำหนดล็อตทดลอง
มีชิ้นแรก ชิ้นซ้ำ และการเปลี่ยนรุ่น เพื่อเห็นทั้งเวลาตั้งงานและเสถียรภาพต่อเนื่อง - จับเวลาตั้งแต่วางจนส่งต่อ
รวมโหลด หมุน วัด เปลี่ยนเครื่องมือ ขนออก และแก้ไข ไม่หยุดนาฬิกาหลังพับสุดท้าย - ตรวจด้วยเกณฑ์เดียวกัน
วัดมุม ขนาดขอบ เส้นทแยง รอยผิว และทดลองกับจิ๊กหรือชิ้นคู่ประกอบ - ทดสอบผู้ปฏิบัติงานและการเปลี่ยนกะ
ประเมินเวลาเรียนรู้ การเรียกโปรแกรม การกู้คืนงาน และขั้นตอนความปลอดภัย - สรุปเส้นทางผลิตและต้นทุน
กำหนดว่างานใดเข้าพาเนล งานใดอยู่ Press Brake และคำนวณต้นทุนจากชิ้นที่ผ่านจริง
คำถามที่พบบ่อยเกี่ยวกับเครื่องพับพาเนลและ Press Brake
เครื่องพับพาเนลแทน Press Brake ได้ทั้งหมดหรือไม่?
ไม่ได้ในทุกโรงงาน เครื่องพับพาเนลเด่นกับแผง กล่อง ถาดและชิ้นงานหลายด้านที่ขนาด รูปทรงและพื้นที่จับอยู่ในช่วงเครื่อง ส่วน Press Brake รองรับงานยาว งานหนา งานผสมและเครื่องมือเฉพาะได้กว้างกว่า ให้จัดกลุ่มงานย้อนหลังตามรูปทรง ปริมาณและเวลาพับ แล้วทดสอบตระกูลที่ใช้เวลามากก่อนตัดสินว่าจะทดแทนหรือใช้คู่กัน
งานพับสี่ด้านควรใช้เครื่องพับพาเนลเสมอหรือไม่?
ไม่เสมอไป เครื่องพับพาเนลได้เปรียบเมื่อระบบจับ หมุนและพับครบลำดับโดยไม่ชน แต่ปีกสั้น ช่องเจาะใกล้จุดจับ ขอบสูง รูปทรงไม่สมมาตรหรือชิ้นงานเล็กอาจเป็นข้อจำกัด ต้องตรวจไฟล์จริงพร้อมวัสดุ ความหนา รัศมีและพื้นที่จับ Press Brake ยังเหมาะเมื่อชิ้นงานต้องใช้เครื่องมือเฉพาะหรือผลิตเพียงไม่กี่ชิ้น
ควรเปรียบเทียบความเร็วของสองเครื่องอย่างไร?
จับเวลาตั้งแต่โหลด จัดตำแหน่ง พับทุกด้าน กลับหรือหมุน วัด ขนออก เปลี่ยนรุ่น และแก้งาน แยกเวลาชิ้นแรกออกจากชิ้นซ้ำ แล้วคำนวณจำนวนชิ้นที่ผ่านต่อชั่วโมง ตัวเลขวินาทีต่อหนึ่งพับ ความเร็วแกน หรือความเร็วเลื่อนเพียงค่าเดียวไม่สะท้อนผลผลิตของโรงงานที่มีการเปลี่ยนงานและตรวจคุณภาพ
ต้องส่งข้อมูลอะไรเพื่อทดลองเครื่องพับก่อนซื้อ?
ส่งชนิดและเกรดวัสดุ ความหนา ขนาดแผ่น น้ำหนัก ตำแหน่งรูและรอยบาก DXF/DWG แบบหลังพับ มุม รัศมี ความคลาดเคลื่อน เกณฑ์รอยผิว จำนวนต่อรุ่น จำนวนรุ่นต่อกะ และขั้นตอนประกอบถัดไป ควรมีชิ้นที่ผลิตง่าย ชิ้นที่มีปัญหา และล็อตทดลองที่แสดงการเปลี่ยนรุ่น ไม่ใช้ชิ้นสาธิตเพียงชิ้นเดียว
เปรียบเทียบเส้นทางพับด้วยชิ้นงานของโรงงานคุณ
ส่งวัสดุและเกรด ความหนา ขนาดแผ่น น้ำหนัก ไฟล์ DXF/DWG หรือ 3D จำนวนด้านพับ มุม รัศมี ปริมาณต่อรุ่น จำนวนรุ่นต่อกะ เกณฑ์ผิว ขั้นตอนประกอบ พื้นที่ติดตั้งและไฟฟ้า เพื่อให้ทีม GWEIKE ช่วยจัดรายการทดลองระหว่างเครื่องพับพาเนลกับ Press Brake
ส่ง Part Matrix และแบบพับผ่านแบบฟอร์มเว็บไซต์ หรือคุยกับทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล แล้วจึงยืนยันรุ่น Tooling, ราคา การทดลอง การติดตั้งและบริการในประเทศไทยตามข้อเสนอจริง ในข้อความแรกให้ระบุ จำนวนด้านพับ Changeover และงานประกอบหลังพับ เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ขอประเมินชิ้นงานพับ