
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



คำตอบสั้น: เลเซอร์หรือ TIG ดีกว่ากัน
คำว่า “ดีกว่า” ต้องผูกกับเกณฑ์ เช่น จำนวนชิ้นผ่านต่อกะ ระยะโก่ง นาทีขัดต่อชิ้น อัตราแก้งาน ผลทดสอบแรงหรือการรั่ว และต้นทุนตลอดอายุเครื่อง โรงงานตู้ครัวสเตนเลสอาจให้คะแนนผิวกับการโก่งสูง ขณะที่ผู้ผลิตชิ้นส่วนเครื่องจักรจะสนใจการหลอม ขนาดฟิลเลตและความยืดหยุ่นต่อช่องว่างมากกว่า
บทความนี้เปรียบเทียบกระบวนการ ไม่กำหนดความหนาสูงสุดของเครื่อง เพราะความหนาขึ้นกับกำลัง วัสดุ รอยต่อ ลวด ก๊าซ ความเร็วและเกณฑ์ตรวจโดยตรง รายละเอียดนั้นแยกไว้ในบทความเรื่องความหนาการเชื่อมเลเซอร์
ตารางเปรียบเทียบการเชื่อมเลเซอร์กับ TIG
| หัวข้อ | การเชื่อมเลเซอร์ | TIG | สิ่งที่โรงงานต้องวัด |
|---|---|---|---|
| แหล่งความร้อน | พลังงานเข้มข้นในพื้นที่เล็กและควบคุมด้วยกำลัง โฟกัส ความเร็วและการส่าย | อาร์กสร้างและควบคุมบ่อหลอม ช่างหรือระบบอัตโนมัติจัดการกระแส ระยะอาร์กและลวดเติม | หน้าตัด บริเวณรับความร้อน การหลอมและการเสียรูป |
| ความเร็ว | อาจเดินแนวได้สูงในรอยต่อที่เข้ากันและประกบสม่ำเสมอ | โดยทั่วไปเดินแนวช้ากว่า แต่ผู้เชื่อมปรับตามสภาพรอยต่อระหว่างทำงานได้ | เวลาตั้งงาน เชื่อม พลิก ตรวจ ขัดและแก้ รวมต่อชิ้น |
| ช่องว่างรอยต่อ | มักต้องควบคุมขอบ ตำแหน่งและฟิกซ์เจอร์มากกว่า อาจใช้ลวด/การส่ายช่วยภายในขอบเขต | ช่างสามารถปรับลวดและบ่อหลอมเพื่อรับความแปรปรวนบางระดับ | ช่วงช่องว่างจริง อัตราผ่าน และเวลาชดเชย |
| ความร้อนและการโก่ง | มีโอกาสลดความร้อนสะสมเมื่อใช้พารามิเตอร์เหมาะและเวลารอบสั้น | ควบคุมบ่อหลอมละเอียด แต่เวลาที่ให้ความร้อนอาจมากกว่าในงานเดียวกัน | มิติหลังเย็น สีผิวและเวลาแก้รูป |
| ลวดเติม | เชื่อมได้ทั้งแบบไม่เติมและเติมตามชุดหัว/ป้อนลวด รอยต่อและวัสดุ | ช่างควบคุมปริมาณลวดแยกจากอาร์กได้ละเอียด | ปริมาตรแนว ขนาดฟิลเลต การหลอมและต้นทุนลวด |
| การเรียนรู้ | แนวตรงที่เข้าถึงง่ายอาจฝึกการเคลื่อนหัวได้เร็ว แต่ยังต้องเข้าใจพารามิเตอร์ คุณภาพและความปลอดภัยเลเซอร์ | ต้องพัฒนาการประสานมือ ระยะอาร์ก บ่อหลอมและลวด ทักษะสูงมีผลต่อคุณภาพมาก | เวลาฝึก อัตราผ่านของผู้ปฏิบัติงานหลายคน และสิทธิ์แก้ค่า |
| การลงทุน | ตัวเครื่อง ชิลเลอร์ หัว ระบบป้อนลวด พื้นที่ควบคุม แว่น/ฉาก อินเตอร์ล็อกและดูดควัน | แหล่งจ่าย หัวเชื่อม อุปกรณ์ก๊าซ PPE ฉากอาร์กและดูดควัน โดยทั่วไปเริ่มต้นได้ง่ายกว่า | ขอบเขตใบเสนอราคาเดียวกันและต้นทุนต่อชิ้นผ่าน |
| ความยืดหยุ่น | ดีสำหรับตระกูลชิ้นงานที่กำหนดวิธีและฟิกซ์เจอร์ได้ | ดีสำหรับงานหลากหลาย งานซ่อมและการปรับแบบหน้างาน | จำนวนรุ่น เวลาเปลี่ยนงานและการใช้กำลังเครื่องจริง |
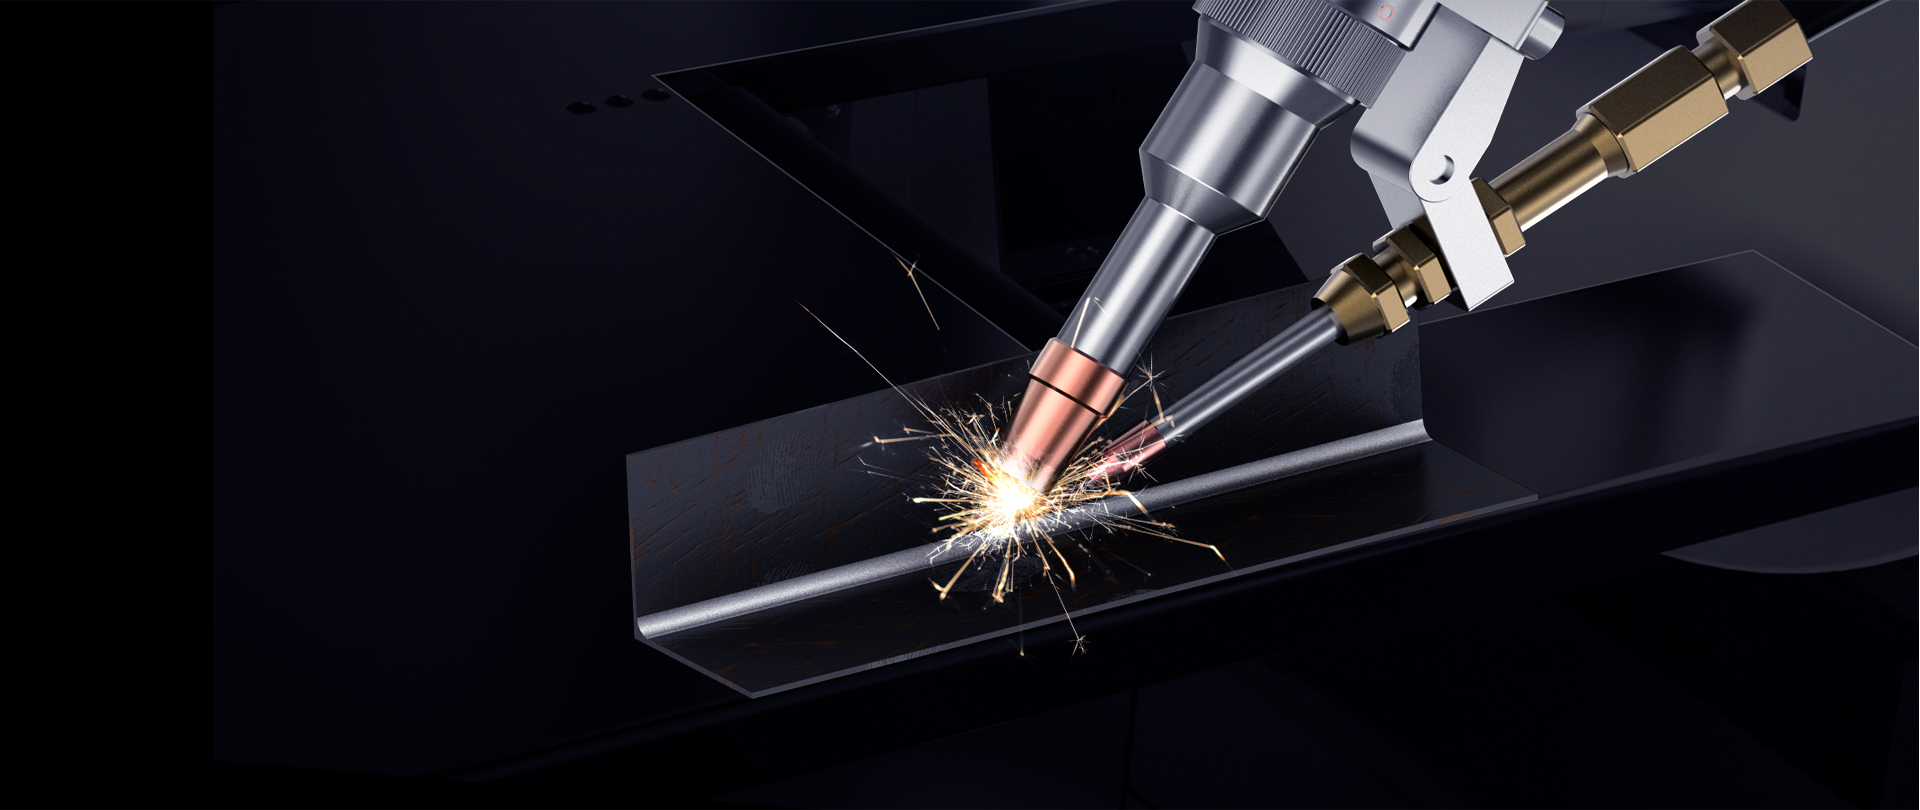
หลักการต่างกันอย่างไร และมีผลต่อการตัดสินอย่างไร
เลเซอร์รวมพลังงานลงในจุดขนาดเล็กและเคลื่อนผ่านแนวด้วยความเร็วที่กำหนด กระบวนการอาจเป็นการหลอมแบบนำความร้อนหรือเกิดแนวลึกแบบคีย์โฮลตามความหนาแน่นพลังงาน สภาพการดูดกลืนและพารามิเตอร์ เมื่อรอยต่ออยู่ในตำแหน่งที่คาดไว้ ผลสามารถทำซ้ำได้ดี แต่ถ้าแนวหลุดจากลำแสงเพียงเล็กน้อย การหลอมด้านข้างหรือรากอาจเปลี่ยนทันที
TIG ใช้อาร์กระหว่างทังสเตนกับชิ้นงานเพื่อสร้างบ่อหลอม ช่างมองรูปร่างบ่อและเติมลวดตามจังหวะ จึงมีความสามารถปรับตัวระหว่างแนวในงานที่แปรปรวน อย่างไรก็ดี ความสามารถนี้ขึ้นกับทักษะ ความล้า ท่าเชื่อมและการเข้าถึง หากโรงงานต้องผลิตแนวเดิมหลายร้อยชิ้น ความผันแปรระหว่างคนและช่วงกะต้องถูกนำมาคิดด้วย
ความเร็วเดินแนวไม่ใช่เวลารอบของโรงงาน
การสาธิตมักแสดงเฉพาะช่วงที่หัวเคลื่อนบนแนว แต่ฝ่ายผลิตจ่ายต้นทุนตั้งแต่หยิบชิ้นส่วน จัดแนว จับยึด เริ่มก๊าซ เชื่อม พลิกชิ้น ตรวจ ขัด และส่งต่อ หากเลเซอร์ใช้เวลาเชื่อมสั้นแต่ฟิกซ์เจอร์กินเวลานาน ข้อได้เปรียบจะลดลง ในทางกลับกัน TIG ที่เดินแนวช้ากว่าอาจเหมาะกับชิ้นงานเดียวหรือการซ่อมซึ่งไม่คุ้มสร้างฟิกซ์เจอร์เฉพาะ
เตรียมผิว + ประกอบ/จับยึด + ตั้งค่า + เชื่อม + พลิก/เปลี่ยนท่า + ตรวจ + แต่งผิว + แก้งานเก็บเวลาอย่างน้อยหลายชิ้นต่อเนื่องและแยกผู้ปฏิบัติงาน หากจับเวลาเพียงชิ้นแรกหรือเลือกเฉพาะช่างที่เก่งที่สุด ข้อมูลจะไม่แทนผลผลิตทั้งกะ
ตู้สเตนเลสที่แนวซ้ำ
แผ่นตัดและพับจากโปรแกรมเดิม มีจิ๊กอ้างอิง ขอบมองเห็นหลังประกอบ และต้องขัดให้น้อย เลเซอร์มีโอกาสลดเวลารวม จึงควรทดลองเป็นล็อตพร้อมวัดการโก่งและสีผิว
ซ่อมถังหรือขายึดจำนวนน้อย
ตำแหน่งเสียหายแต่ละชิ้นไม่เหมือนกัน ต้องแต่งขอบและเติมเนื้อตามสภาพ การเตรียมฟิกซ์เจอร์กับพื้นที่ปลอดภัยเลเซอร์อาจใช้เวลามากกว่า TIG ที่ทีมมีขั้นตอนพร้อมอยู่แล้ว
ความร้อนและการเสียรูปต่างกันอย่างไร
เลเซอร์สามารถให้ความร้อนในบริเวณแคบและผ่านแนวได้เร็ว เมื่อกำลัง ความเร็ว โฟกัสและการส่ายสมดุล เวลาที่ความร้อนกระจายออกด้านข้างจึงอาจน้อยลง เหมาะกับฝาครอบ ตู้ อ่าง หรือชิ้นบางที่การโก่งทำให้ประกอบขั้นถัดไปยาก แต่ถ้าความเร็วช้าเกิน หยุดค้าง หรือใช้พลังงานสูงเกิน ก็ยังเกิดทะลุ ยุบ สีความร้อนและการบิดได้
TIG เปิดโอกาสให้ช่างควบคุมบ่อหลอมละเอียด โดยเฉพาะงานที่ต้องค่อย ๆ เติมลวดหรือหลบขอบบาง ทว่าเวลารับความร้อนมักนานกว่าในรอยต่อเดียวกัน การใช้แผ่นรอง ลำดับแนว การจับยึด การเว้นช่วงเย็นและเทคนิคช่างยังมีผลต่อการโก่งอย่างมาก
| ค่าที่วัด | วิธีเก็บข้อมูล | เหตุผล |
|---|---|---|
| การโก่งและมุม | วัดจุดเดียวกันก่อนเชื่อม หลังเชื่อม และหลังเย็นตามเวลาที่กำหนด | ชิ้นที่ดูตรงขณะร้อนอาจเปลี่ยนเมื่อคลายฟิกซ์เจอร์ |
| บริเวณรับความร้อน | ตรวจหน้าตัดหรือวิธีโลหะวิทยาที่เหมาะกับข้อกำหนด | สีบนผิวเพียงอย่างเดียวไม่บอกโครงสร้างภายในทั้งหมด |
| การหลอมและราก | ตัดหน้าตัดหลายตำแหน่ง รวมจุดเริ่ม หยุดและมุม | กระบวนการอาจผ่านกลางแนวแต่มีปัญหาที่การเร่ง/ชะลอ |
| งานแก้รูป | จับเวลาการกด ดัด ขัดหรือประกอบซ้ำต่อชิ้น | แปลงผลความร้อนให้เป็นต้นทุนจริง |
รอยต่อและช่องว่าง: จุดที่ TIG มักยืดหยุ่นกว่า
ลำแสงเลเซอร์และรูปแบบส่ายครอบคลุมพื้นที่จำกัด ถ้าขอบเปิดหรือแนวเลื่อนไปนอกตำแหน่ง พลังงานอาจไม่เชื่อมทั้งสองด้าน การเพิ่มความกว้างส่ายหรือลวดช่วยได้ในบางช่วง แต่ก็ลดความหนาแน่นพลังงานและเพิ่มตัวแปรการป้อนลวด ทางแก้ที่มั่นคงมักเริ่มจากคุณภาพการตัด พับ จุดอ้างอิงและแรงจับ
ช่าง TIG มองเห็นช่องว่างและปรับความเร็ว อาร์กกับลวดระหว่างแนวได้ จึงรับชิ้นส่วนที่ไม่เหมือนกันได้ดีกว่าในหลายกรณี แต่ “รับได้” ไม่ได้หมายความว่าไม่ต้องกำหนดขอบเขต หากช่องว่างมากขึ้น ปริมาตรลวด ความร้อน เวลาและความเสี่ยงการบิดย่อมเพิ่ม คุณภาพยังต้องผ่านแบบเดียวกัน
สัญญาณว่าเลเซอร์มีโอกาสเหมาะ
- ช่องว่างและระดับขอบวัดได้และคงที่
- รอยต่อเข้าถึงตรงหรือกำหนดเส้นทางได้
- มีปริมาณงานพอให้ลงทุนจิ๊กหรือฟิกซ์เจอร์
- การลดการโก่งและงานขัดมีมูลค่า
- สามารถควบคุมผิว ลวดและก๊าซเป็นสูตรงาน
สัญญาณว่า TIG ยังได้เปรียบ
- งานแต่ละชิ้นต้องแต่งขอบไม่เหมือนกัน
- ต้องเติมเนื้อและปรับบ่อหลอมตลอดแนว
- ล็อตเล็กมากหรือซ่อมเฉพาะครั้ง
- แนวอยู่ในมุมที่หัวเลเซอร์หรือพื้นที่ควบคุมจัดยาก
- กระบวนการ TIG เดิมผ่านการรับรองและเสถียร
เลเซอร์ไม่ได้แปลว่าไม่ต้องใช้ทักษะ
ผู้เริ่มต้นอาจเคลื่อนหัวเลเซอร์ตามแนวตรงได้เร็วกว่าเรียนรู้การคุมอาร์กและลวดแบบ TIG แต่คุณภาพของเลเซอร์ยังขึ้นกับมุมหัว ระยะ ความเร็ว ตำแหน่งลวด การเลือกสูตร การตอบสนองเมื่อแนวเปลี่ยน และการตรวจข้อบกพร่อง การฝึกเพียงให้แนวภายนอกดูเรียบจึงไม่พอ
ทักษะ TIG อยู่ที่การอ่านบ่อหลอม รักษาระยะอาร์กและเติมลวดอย่างสม่ำเสมอ โรงงานที่มีช่างประสบการณ์อาจได้ผลดีมากกับงานหลากหลาย แต่หากคนเก่งออกหรือปริมาณเพิ่ม การสร้างคนให้ได้ระดับเดียวกันอาจเป็นข้อจำกัด เลเซอร์ย้ายความรู้บางส่วนจากมือช่างไปสู่การออกแบบฟิกซ์เจอร์ สูตรงานและการควบคุมสิทธิ์แก้พารามิเตอร์
คุณภาพรอยเชื่อมและงานแต่งผิว
เลเซอร์อาจให้แนวแคบและลดการขัดในชิ้นส่วนที่ประกบดี แต่ก็เกิดการหลอมไม่พอ รอยกัดขอบ รูพรุน กระเด็นหรือออกซิเดชันได้ TIG ให้ผู้เชื่อมสร้างรูปแนวและควบคุมลวดอย่างละเอียด แต่คุณภาพผิวกับความสม่ำเสมอขึ้นกับช่างและท่าเชื่อมมาก การกล่าวว่าเลเซอร์ “สวยกว่า” หรือ TIG “แข็งแรงกว่า” โดยไม่ระบุหน้าตัดและการทดสอบจึงใช้ไม่ได้
| กลุ่มเกณฑ์ | ตรวจอะไร | วิธีเทียบ |
|---|---|---|
| ภายนอก | ความกว้าง ความสม่ำเสมอ รอยกัดขอบ รอยนูน กระเด็นและสี | กำหนดเกณฑ์เดียวกัน ถ่ายภาพในแสงและระยะเดียวกัน |
| ภายใน | การหลอมลึก การยึดติดด้านข้าง รูพรุน รอยร้าวและรูปหน้าตัด | สุ่มตำแหน่งต้น กลาง ท้าย มุมและจุดต่อแนว |
| สมบัติใช้งาน | แรงดึง ดัด ลอก บิด ความล้า หรือการรั่วตามหน้าที่ | ใช้วิธีมาตรฐานและจำนวนตัวอย่างที่ฝ่ายคุณภาพอนุมัติ |
| ผลต่อขั้นตอนถัดไป | ขัด พ่นสี ชุบ ประกอบ ซีลและมิติ | ส่งชิ้นทดสอบผ่านกระบวนการจริงจนจบ |
ปริมาณงานเท่าไรจึงเริ่มเห็นความต่าง
ไม่มีจำนวนชิ้นมาตรฐานที่ตอบได้ทุกโรงงาน เพราะมูลค่าของเวลารอบ ฟิกซ์เจอร์ งานขัดและพื้นที่ต่างกัน ให้แบ่งงานเป็นตระกูลแล้วคำนวณจำนวนครั้งที่ใช้สูตรและจิ๊กเดิมต่อปี ถ้าเปลี่ยนรุ่นทุกชิ้นและแนวไม่ซ้ำ การตั้งค่ากับความปลอดภัยของเลเซอร์อาจกินสัดส่วนสูง แต่ถ้าตู้รุ่นเดียวมีแนวหลายเมตรและผลิตทุกวัน เวลาที่ลดลงต่อแนวจะสะสมเร็ว
| ปริมาณ/ความแปรปรวน | ทางเลือกเริ่มต้น | เหตุผล |
|---|---|---|
| ชิ้นเดียว งานซ่อม รูปทรงไม่ซ้ำ | เริ่มเทียบจาก TIG | ลดงานทำจิ๊กและใช้การปรับของช่าง แต่ยังต้องดูมาตรฐานและท่าเข้าถึง |
| ล็อตเล็ก ขอบคุมได้ แนวตรงหลายแนว | ทดลองทั้งสองวิธี | เลเซอร์มือถืออาจคุ้มจากเวลารวมและงานขัด แม้จำนวนรุ่นมาก |
| ล็อตกลาง–สูง รอยต่อซ้ำ | ให้เลเซอร์เข้าสู่การทดสอบหลัก | การลงทุนฟิกซ์เจอร์และสูตรถูกเฉลี่ยกับจำนวนชิ้น และอาจต่อยอดอัตโนมัติ |
| งานหนา ต้องเติมเนื้อสูงหรือช่องว่างมาก | อย่าจำกัดการเทียบแค่ TIG | MIG/MAG หรือกระบวนการอื่นอาจเหมาะกว่า ต้องดูอัตราเติมเนื้อและข้อกำหนดจริง |
เปรียบเทียบต้นทุนรวมจากอะไร
(ค่าเครื่องและระบบต่อปี + แรงงาน + ไฟ + ก๊าซ + ลวด/สิ้นเปลือง + ฟิกซ์เจอร์ + PM + หยุดเครื่อง + ตรวจ + ของเสีย/แก้) ÷ จำนวนชิ้นผ่านฝั่งเลเซอร์ต้องรวมพื้นที่ควบคุมลำแสง ฉากหรือห้อง อินเตอร์ล็อก PPE ที่เหมาะกับความยาวคลื่น ระบบดูดควัน ชิลเลอร์ กระจกป้องกัน ออปติก การฝึกและอะไหล่ ฝั่ง TIG ต้องรวมแหล่งจ่าย หัวเชื่อม ทังสเตน ก๊าซ ลวด PPE ฉากอาร์ก ดูดควัน งานขัดและเวลาพัฒนาช่าง ทั้งสองฝั่งมีความเสี่ยงต่อการหยุดและของเสียที่ต้องใส่ในโมเดลเดียวกัน
ราคาแรงงานในไทยมีผล แต่ไม่ควรคำนวณด้วยการตัดคนออกทันที การใช้เลเซอร์อาจย้ายเวลาจากเชื่อมและขัดไปยังการเตรียมชิ้นส่วน ฟิกซ์เจอร์ ตรวจและดูแลระบบ ประเมินจำนวนคนต่อเซลล์จริง รวมเวลาโหลด วางงานและตรวจ ไม่ใช้เพียงเวลาที่หัวทำงาน
ความปลอดภัยของสองกระบวนการไม่เหมือนกัน
เลเซอร์กำลังสูงมีความเสี่ยงจากลำแสงตรงและสะท้อนซึ่งอาจเป็นอันตรายต่อดวงตาหรือผิวโดยไม่ต้องมองเห็นแสงนั้น โลหะมันวาวเพิ่มความไม่แน่นอนของทิศทางสะท้อน จึงต้องออกแบบพื้นที่ควบคุม การป้องกันทางวิศวกรรม อินเตอร์ล็อก การจำกัดผู้เข้า แว่นที่เลือกจากการประเมินอันตราย และการอบรมเฉพาะ
TIG มีแสงอาร์ก รังสี UV/IR ความร้อน ไฟฟ้า ก๊าซและควันเชื่อม ต้องใช้ PPE ฉากป้องกันและการระบายอากาศที่เหมาะสมเช่นกัน การที่ทีมคุ้นกับ TIG ไม่ได้แปลว่าความเสี่ยงหายไป และการเปลี่ยนมาเลเซอร์ไม่ได้ทำให้ PPE ของงานอาร์กใช้แทนมาตรการเลเซอร์ได้
วิธีทดลองเปรียบเทียบให้ได้คำตอบของโรงงานคุณ
- เลือกชิ้นงาน 3 กลุ่ม
งานประจำ งานที่บิดหรือขัดมาก และงานที่มีช่องว่างท้าทาย - ล็อกวัสดุและเกณฑ์เดียวกัน
ใช้เกรด ความหนา ล็อต รอยต่อและเกณฑ์ผ่านชุดเดียวกันทั้งเลเซอร์และ TIG - เตรียมชิ้นตามการผลิตจริง
ไม่ทำขอบให้พิเศษเฉพาะวิธีใดวิธีหนึ่ง เว้นแต่จะบันทึกต้นทุนขั้นตอนเพิ่มนั้น - จับเวลาตั้งแต่ต้นจนจบ
รวมทำความสะอาด จิ๊ก เชื่อม พลิก ตรวจ ขัด แก้และรอ ไม่หยุดนาฬิกาหลังจบแนว - ผลิตซ้ำหลายชิ้น
รวมผู้ปฏิบัติงานและช่วงกะที่เกี่ยวข้อง ตรวจการล้าและความเสถียร - ตรวจแบบไม่รู้กระบวนการถ้าเป็นไปได้
ให้ผู้ตรวจใช้รหัสตัวอย่าง ลดอคติจากการรู้ว่าชิ้นใดใช้เครื่องใหม่ - คำนวณต้นทุนต่อชิ้นผ่าน
แยกค่าเริ่มต้น ค่าใช้ต่อปีและความเสี่ยงหยุดเครื่อง พร้อมทำสมมติฐานต่ำ–กลาง–สูง

ใช้วิดีโอเพื่อวางคำถาม ไม่ใช่ยืนยันผลผลิต
สังเกตการจับหัว การเข้าถึงแนวและลำดับทำงาน แล้วขอข้อมูลวัสดุ ความหนา ก๊าซ พารามิเตอร์และผลตรวจที่ขาด ก่อนนำไปเทียบกับ TIG
ทดลองชิ้นเดียวกันในไทย
ส่งชิ้นส่วนและแบบให้ทีมจัดแผนทดลอง พร้อมขอขอบเขตติดตั้ง ฝึกอบรม ความปลอดภัย อะไหล่และบริการท้องถิ่นเป็นลายลักษณ์อักษร
ติดต่อทีม GWEIKE Thailandคำถามที่พบบ่อยเมื่อเทียบเลเซอร์กับ TIG
กระบวนการใดเหมาะกับงานจำนวนน้อยมากกว่า?
TIG มักเริ่มงานจำนวนน้อย งานซ่อม และชิ้นที่ไม่ซ้ำได้คล่องกว่า เพราะไม่ต้องทำฟิกซ์เจอร์เฉพาะมากและช่างปรับลวดกับบ่อหลอมตามรอยต่อได้ แต่เลเซอร์มือถืออาจยังคุ้มกับล็อตเล็กที่แนวตรง ประกบดี และใช้เวลาขัดสูง ให้เทียบเวลาตั้งงาน พื้นที่ความปลอดภัย ทักษะที่มี และต้นทุนต่อชิ้นผ่าน ไม่ตัดสินจากจำนวนชิ้นอย่างเดียว
ความร้อนและการเสียรูปต่างกันอย่างไร?
เลเซอร์รวมพลังงานในพื้นที่เล็กและอาจผ่านแนวได้เร็ว จึงมีโอกาสลดความร้อนสะสมและการโก่งในรอยต่อที่เหมาะ ส่วน TIG ควบคุมบ่อหลอมได้ละเอียดแต่โดยทั่วไปให้ความร้อนนานกว่า ผลจริงยังขึ้นกับกำลังหรือกระแส ความเร็ว ลำดับแนว ฟิกซ์เจอร์และรูปทรง ต้องวัดมิติหลังเย็น ตรวจหน้าตัด และจับเวลางานแก้รูปจากชิ้นเดียวกัน
ควรเปรียบเทียบต้นทุนรวมจากอะไร?
รวมราคาเครื่องและอุปกรณ์ความปลอดภัย การติดตั้ง ฟิกซ์เจอร์ ฝึกอบรม แรงงาน ไฟฟ้า ก๊าซ ลวด วัสดุสิ้นเปลือง การบำรุงรักษา เวลาหยุด การตรวจ ของเสีย งานแก้และงานขัด แล้วหารด้วยจำนวนชิ้นที่ผ่านเกณฑ์ตลอดช่วงประเมิน ใช้เวลาจากชิ้นงานของโรงงาน ไม่ใช้ตัวเลขประหยัดหรือความเร็วจากการสาธิตแบบเหมารวม
ส่งชิ้นงานเพื่อเปรียบเทียบกระบวนการ
เตรียมวัสดุและเกรด ความหนาที่ใช้ประจำและมากสุด แบบรอยต่อ ช่วงช่องว่าง ขนาดชิ้นงาน DXF/DWG ปริมาณต่อวันหรือเดือน ก๊าซและลวดที่มีอยู่ เวลาของ TIG ปัจจุบัน เกณฑ์คุณภาพ งานหลังเชื่อม พื้นที่ติดตั้งและไฟฟ้า ทีมจะใช้ข้อมูลนี้วางแผนทดลอง ไม่ใช่คาดผลจากชื่อวัสดุอย่างเดียว
ส่ง Drawing กับเงื่อนไขรอยต่อผ่านแบบฟอร์มเว็บไซต์ได้ หรือหารือกับทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล จากนั้นยืนยันรุ่น กำลัง การทดลองเชื่อม Training และบริการในไทยในเอกสารโครงการ ในข้อความแรกให้ระบุ Cycle ของ TIG, Gap จริงและงานแก้ไขหลังเชื่อม เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
นัดทดลองกับ GWEIKE Thailand