
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



คำตอบสั้น: เลเซอร์ล้างสนิมหรือพ่นทรายดีกว่า
การเปรียบเทียบต้องใช้ชิ้นงาน สภาพสนิมและเกณฑ์หลังล้างเดียวกัน หากให้เลเซอร์ทำเฉพาะแถบเชื่อม 30 mm แต่ให้พ่นทรายทั้งชิ้น ผลเวลาและต้นทุนเทียบกันไม่ได้ ในทางกลับกัน การใช้ชิ้นตัวอย่างเล็กเพื่อสรุปว่าเลเซอร์จะล้างโครงถังขนาดใหญ่ได้เร็วเท่ากันก็ไม่ถูกต้อง
โรงงานควรแยกคำถามสามข้อ: ต้องเอาอะไรออก ต้องการผิวแบบใด และงานอยู่ที่ไหน จากนั้นค่อยเทียบวิธีจัดพื้นที่ ความปลอดภัย เวลาเตรียม/เก็บงาน ของเสีย และผลต่อขั้นตอนถัดไป
หลักการต่างกันจึงให้ผิวและของเสียต่างกัน
เลเซอร์ใช้ปฏิสัมพันธ์เชิงแสงและความร้อนเพื่อนำสนิม สี ออกไซด์หรือคราบออกภายในหน้าต่างกระบวนการ เส้นทางและพื้นที่สแกนควบคุมได้ แต่หัวต้องมองเห็นผิว และค่าที่สูงหรือสะสมเกินอาจเปลี่ยนวัสดุฐาน ควันกับอนุภาคต้องถูกดูดและกรอง
การพ่นทรายหรือพ่นวัสดุขัดใช้อนุภาคที่ถูกเร่งด้วยอากาศหรือระบบพ่นกระแทกผิว จึงนำสนิมและชั้นเคลือบออกพร้อมสร้างความขรุขระได้ สื่อขัดแตก เสื่อม หรือปนกับสิ่งที่ล้างออก กลายเป็นฝุ่นและวัสดุใช้แล้วที่ต้องรวบรวม คัดแยก กู้คืนหรือกำจัดตามระบบ
ตารางเปรียบเทียบเลเซอร์ล้างสนิมกับพ่นทราย
| หัวข้อ | เลเซอร์ล้างสนิม | พ่นทราย/วัสดุขัด | ข้อมูลที่ต้องวัด |
|---|---|---|---|
| การเลือกพื้นที่ | กำหนดแนวและรูปแบบสแกนได้ เหมาะกับจุดหรือแถบที่ชัดเจน | ควบคุมด้วยหัวพ่น ระยะ มุม ฉากและการปิดบัง พื้นที่รอบข้างอาจรับสื่อ | เวลาปิดบัง พื้นที่ล้ำขอบและงานแก้ |
| พื้นผิวกว้าง | ผลผลิตต้องพิสูจน์จากกำลัง ระบบสแกน การถือหัวและการเคลื่อนย้าย | มักแข่งขันได้ดีในชิ้นแข็งแรงและระบบห้องพ่นที่เตรียมไว้ | m² ที่ผ่านต่อชั่วโมงเต็มกระบวนการ |
| ความขรุขระ | ควบคุมการเปลี่ยนผิวได้ในหน้าต่าง แต่ไม่ได้สร้างโปรไฟล์แบบพ่นทุกกรณี | เลือกสื่อและเงื่อนไขเพื่อสร้างโปรไฟล์ยึดเกาะได้ | ระดับความสะอาด โปรไฟล์/ความขรุขระ และการยึดเกาะสี |
| วัสดุสิ้นเปลือง | ไฟฟ้า ไส้กรอง กระจกป้องกัน ออปติก/PPE และงานบำรุง | สื่อขัด อากาศอัด หัวฉีด PPE อะไหล่ระบบกู้คืนและกรอง | ปริมาณใช้จริงต่อชิ้นและรอบเปลี่ยน |
| ของเสีย | ควัน อนุภาค ไส้กรองและชั้นที่ถูกนำออก | สื่อใช้แล้ว ฝุ่น ชั้นที่ถูกนำออกและวัสดุปิดบัง | องค์ประกอบ น้ำหนัก ค่ารวบรวมและกำจัด |
| บริเวณละเอียด | เหมาะเมื่อหัวเข้าถึงและรักษาระยะ/มุมได้ | มีความเสี่ยงต่อขอบ รู เกลียว ซีลและสื่อค้างในโพรง | มิติ ผิวรอบข้างและเวลาทำความสะอาดสื่อ |
| การลงทุน | เครื่อง ดูดควัน ระบบป้องกันเลเซอร์ พื้นที่ ติดตั้งและฝึกอบรม | คอมเพรสเซอร์ ห้อง/ตู้พ่น ระบบกู้คืน เก็บฝุ่น ท่อและ PPE | โครงการติดตั้งครบชุด ไม่เทียบราคาเครื่องเปล่า |
| ความปลอดภัย | ลำแสงตรง/สะท้อน ควัน ไฟและไฟฟ้า | ฝุ่น เสียง สื่อกระเด็น แรงดันและการระเบิดฝุ่นตามชนิดวัสดุ | การประเมิน EHS และมาตรการของพื้นที่จริง |
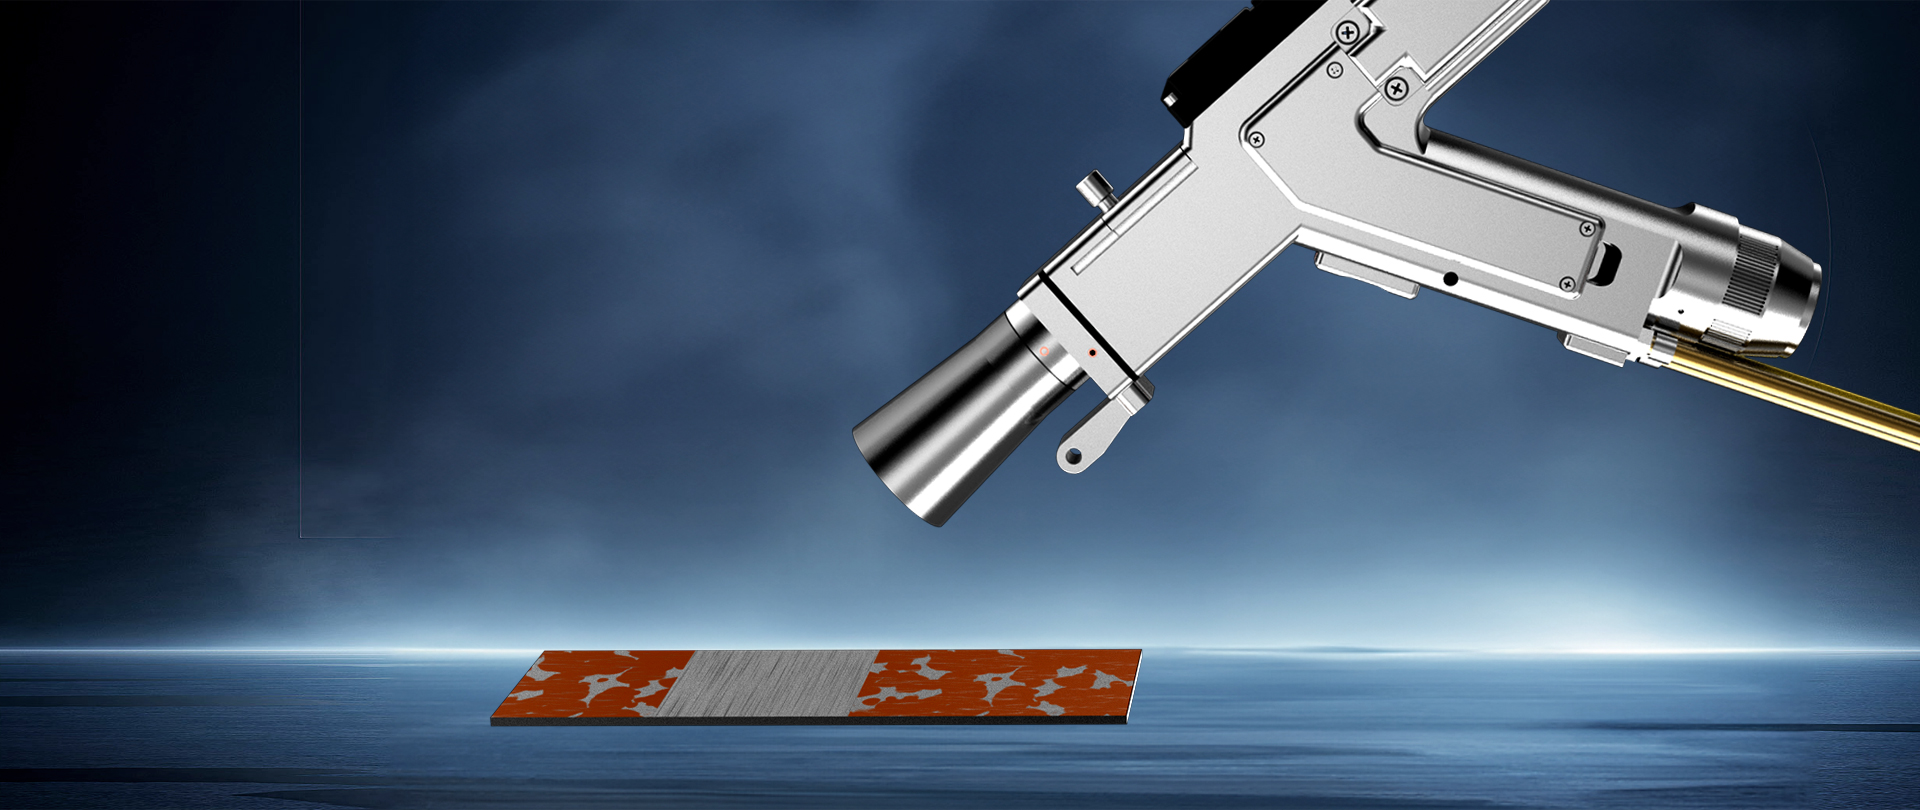
ผิวและความขรุขระ: สนิมหายยังไม่ใช่เกณฑ์สุดท้าย
งานก่อนทำสีมักกำหนดทั้งระดับความสะอาดและโปรไฟล์ผิวเพื่อให้รองพื้นยึดเกาะ การพ่นทรายมีจุดแข็งในการสร้างโปรไฟล์ด้วยการเลือกสื่อและพารามิเตอร์ หากระบบสีระบุค่าหรือวิธีเตรียมผิวชัด ต้องยืนยันว่าเลเซอร์ให้ผิวที่เทียบเท่าหรือผ่านการยึดเกาะ ไม่ใช้ภาพผิวโลหะสว่างแทนผลทดสอบ
งานแม่พิมพ์ ผิวซีล รางเลื่อนหรือชิ้นส่วนเที่ยงตรงกลับอาจไม่ต้องการโปรไฟล์หยาบ เลเซอร์พัลส์หรือระบบที่ควบคุมละเอียดอาจเหมาะกว่าเมื่อผ่านการทดสอบ เพราะลดการกระแทกจากสื่อและการค้างในรายละเอียด แต่พลังงานสูงเกินก็เปลี่ยนความขรุขระ สีหรือชั้นเคลือบได้เช่นกัน
| เป้าหมายผิว | แนวทางเริ่มประเมิน | สิ่งที่ต้องยืนยัน |
|---|---|---|
| สร้างโปรไฟล์ก่อนสีบนเหล็กโครงสร้าง | เริ่มจากระบบพ่นที่รองรับข้อกำหนด | ระดับความสะอาด โปรไฟล์ ฝุ่น เกลือและเวลาถึงรองพื้น |
| ล้างแถบก่อนเชื่อมหรือซ่อมสี | ให้เลเซอร์เข้าสู่การทดลองหลัก | ขอบเขต คราบคงเหลือ คุณภาพเชื่อม/สี และผลต่อผิวฐาน |
| แม่พิมพ์หรือผิวละเอียด | ทดลองเลเซอร์แบบอนุรักษ์นิยม | เท็กซ์เจอร์ ขอบ ช่องระบาย มิติและผลการผลิตจริง |
| เอาสนิมหนาและสะเก็ดเต็มผิว | เทียบพ่นกับกระบวนการผสม | ผลผลิต การกู้คืนสื่อ งานเก็บ และการตรวจความหนาหลังล้าง |
วิธีใดเหมาะกับการทำความสะอาดเฉพาะจุดมากกว่า
เลเซอร์มักเหมาะกว่าเมื่อจุดล้างอยู่ใกล้ผิวสำเร็จ รูต๊าป ซีล ป้าย เครื่องมือวัดหรือชิ้นส่วนที่ไม่ต้องการสื่อขัด โรงงานสามารถกำหนดแถบเชื่อม จุดซ่อมสีหรือพื้นที่หน้าสัมผัสได้จากเส้นทางสแกน ลดหน้ากากและการทำความสะอาดสื่อหลังงานในหลายกรณี
การพ่นเฉพาะจุดทำได้ด้วยหัวพ่นขนาดเหมาะ ฉาก/หน้ากาก และผู้ปฏิบัติงานที่ควบคุมมุม แต่สื่อกระเด็นและรีบาวด์ยังต้องอยู่ในแผน หากชิ้นงานยกเข้าตู้พ่นได้ง่ายและมีหน้ากากมาตรฐานอยู่แล้ว ต้นทุนอาจยังแข่งขันได้ จึงควรจับเวลา ไม่ตัดสินจากความแม่นยำเชิงทฤษฎี
จุดที่เลเซอร์มักมีเหตุผล
- แถบก่อนเชื่อมหรือทากาวที่กว้างคงที่
- สนิมรอบฐานเครื่องจักรที่ถอดยาก
- ซ่อมสีเฉพาะพื้นที่โดยรักษาชั้นรอบข้าง
- แม่พิมพ์และเครื่องมือที่มีรายละเอียด
- บริเวณที่เม็ดขัดตกค้างสร้างปัญหา
จุดที่พ่นยังแข่งขันได้
- ชิ้นแข็งแรงและปิดบังได้รวดเร็ว
- มีตู้พ่น ระบบกู้คืนและผู้ปฏิบัติงานพร้อม
- ต้องการผิวหยาบในบริเวณซ่อม
- ชั้นสนิม/สีหนาและทนต่อแรงกระแทก
- ต้นทุนการนำชิ้นเข้าห้องพ่นต่ำ
งานพื้นที่ใหญ่และเหล็กโครงสร้าง
ผนังถัง คาน แผงโครงสร้างและเครื่องจักรหนักอาจมีหลายตารางเมตรพร้อมสนิม สะเก็ดและสีหลายชั้น ระบบพ่นที่มีคอมเพรสเซอร์ ห้องหรือการกักกันสื่อ เครื่องเก็บฝุ่นและกู้คืนเหมาะสมมักครอบคลุมพื้นที่ได้ดี พร้อมสร้างโปรไฟล์สำหรับสีใหม่ การใช้เลเซอร์มือถือทั้งพื้นที่อาจติดข้อจำกัดความล้า จุดบัง การย้ายท่าและเวลาสแกน
อย่างไรก็ตาม หากโครงสร้างอยู่ติดเครื่องจักรที่ห้ามมีเม็ดขัด หรือแค่ต้องซ่อมจุดเชื่อมไม่กี่ตำแหน่ง การจัดกักกันและเก็บสื่อทั้งพื้นที่อาจใช้เวลามาก เลเซอร์จึงมีมูลค่าจากการเข้าถึงเฉพาะจุด ไม่ใช่การแข่งความเร็วต่อตารางเมตรอย่างเดียว
รูปทรง การเข้าถึง และการเคลื่อนย้าย
| ลักษณะงาน | เลเซอร์ | พ่นทราย |
|---|---|---|
| ร่องลึก/หลังครีบ | ต้องมีแนวเห็นผิวและรักษาระยะหัว อาจเกิดเงาบัง | สื่ออาจเข้าบางมุมได้ แต่ต้องจัดการรีบาวด์และสื่อค้าง |
| รู เกลียวและโพรง | กำหนดขอบได้ แต่ต้องป้องกันการสะท้อนและตรวจผิว | มักต้องอุดหรือปิดบัง แล้วทำความสะอาดสื่อหลังงาน |
| ชิ้นใหญ่ติดตั้งอยู่ | ย้ายระบบไปจุดงานได้ถ้าสร้างพื้นที่เลเซอร์และดูดควันได้ | ต้องกักกันฝุ่น/สื่อหรือใช้ระบบพ่นภาคสนามและเก็บพื้นที่ |
| ชิ้นเล็กจำนวนมาก | อาจต้องฟิกซ์เจอร์และระบบอัตโนมัติเพื่อคุ้มการจับงาน | ตู้พ่น ตะกร้า/ระบบหมุนหรือสายพานอาจให้ผลผลิตสูง |
| ผิวละเอียด/ค่าคลาดเคลื่อนแคบ | มีโอกาสควบคุมผลได้เมื่อหน้าต่างผ่านการยืนยัน | การกัดผิวและขนาดขึ้นกับสื่อ/เวลา ต้องทดลองเข้มงวด |
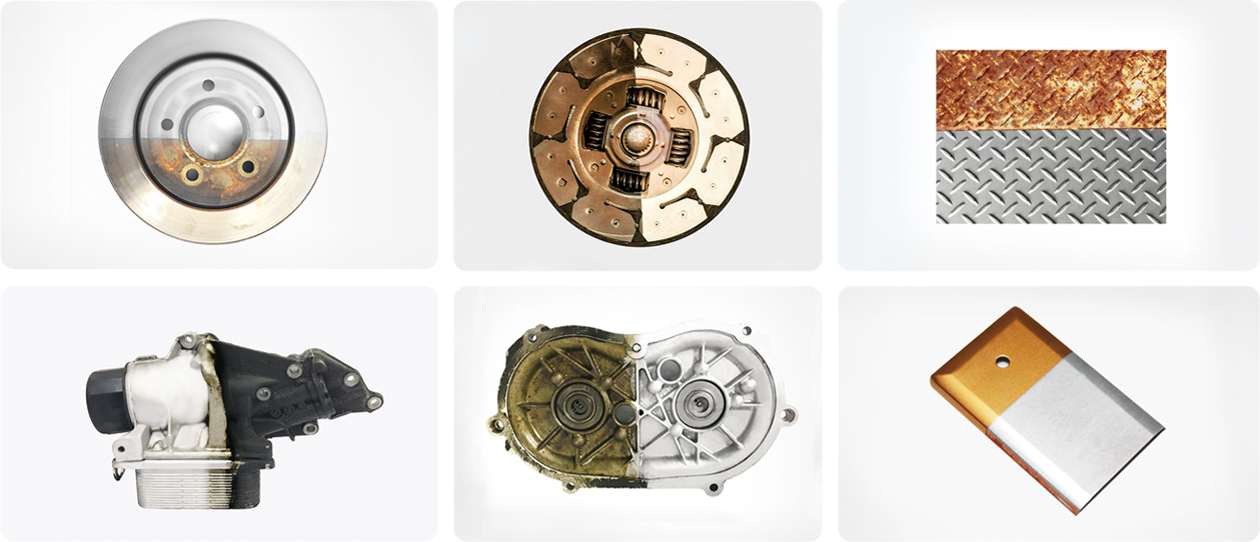
เปรียบเทียบความเร็วจากผลผลิตจริง ไม่ใช่เวลาที่หัวทำงาน
เลเซอร์และพ่นทรายต่างมีเวลาที่มักหายไปจากวิดีโอ เลเซอร์มีการสร้างพื้นที่ควบคุม วางหัวดูด เลือกสูตร ย้ายท่า ตรวจและเปลี่ยนไส้กรอง พ่นทรายมีการเตรียมคอมเพรสเซอร์ เติม/คัดสื่อ ปิดบัง ใส่ PPE พ่น เป่าหรือดูดสื่อ เก็บฝุ่นและย้ายออกจากห้อง
พื้นที่หรือจำนวนชิ้นที่ผ่านเกณฑ์ ÷ (เตรียม + ปิดบัง + วางงาน + ทำความสะอาด + ตรวจ + เก็บพื้นที่ + ส่งต่อ)วัดหลายชิ้นหรือพื้นที่ใหญ่พอให้เห็นการย้ายท่า ความล้า การเปลี่ยนสื่อ/ไส้กรองและงานเก็บ อย่าคูณเวลาจากแผ่นตัวอย่างเล็กไปทั้งกะ
หากโรงงานมีห้องพ่นและคอมเพรสเซอร์ที่ใช้ร่วมกับงานอื่นอยู่แล้ว ค่าโครงสร้างพื้นฐานบางส่วนอาจเป็นต้นทุนจม แต่ยังต้องคิดกำลังผลิตที่ถูกแย่งและค่าดำเนินการ หากเลเซอร์สามารถล้างชิ้นที่ติดตั้งอยู่โดยลดเวลาหยุดสาย มูลค่า downtime ที่หลีกเลี่ยงได้อาจสำคัญกว่าความเร็วหัว
ฝุ่น เสียง และวัสดุสิ้นเปลืองต่างกันอย่างไร
| ประเด็น | เลเซอร์ | พ่นทราย |
|---|---|---|
| ฝุ่น/ควัน | ควันและอนุภาคจากสนิม สี น้ำมันหรือเคลือบ ต้องดูดใกล้จุดและกรอง | ฝุ่นจากสื่อและชั้นผิว ต้องกักกัน ระบายอากาศและเก็บฝุ่น |
| เสียง | ระบบดูดและอุปกรณ์ประกอบยังสร้างเสียง ต้องวัดพื้นที่จริง | อากาศแรงดัน การกระแทกและระบบกู้คืนมักเป็นแหล่งเสียงสำคัญ |
| อันตรายหลัก | ลำแสงตรง/สะท้อน ดวงตา ผิว ไฟ ควันและไฟฟ้า | สื่อกระเด็น แรงดัน ฝุ่น เสียง การมองเห็นและการหายใจ |
| สิ้นเปลือง | ไส้กรอง กระจกป้องกัน ออปติก/PPE ไฟและงานบำรุง | สื่อ หัวฉีด ท่อ PPE อากาศอัด ไส้กรองและอะไหล่กู้คืน |
| ของเสีย | ไส้กรองปนเปื้อน ฝุ่น/อนุภาคและชั้นที่ถูกนำออก | สื่อใช้แล้ว ฝุ่น วัสดุปิดบังและชั้นที่ถูกนำออก |
องค์ประกอบของสีและสารเคลือบเป็นตัวกำหนดความเสี่ยงของเสียทั้งสองวิธี หากมีโลหะหนัก น้ำมัน สารเคมีหรือสารไวไฟ ต้องจัดระบบดูด เก็บและกำจัดตามวัสดุนั้น ไม่สามารถสรุปว่าวิธีหนึ่ง “เป็นมิตรต่อสิ่งแวดล้อม” โดยไม่วัดปริมาณและเส้นทางของเสีย
จะเปรียบเทียบต้นทุนรวมของสองวิธีอย่างไร
| กลุ่มต้นทุน | เลเซอร์ | พ่นทราย |
|---|---|---|
| ลงทุน | เครื่อง หัว ระบบดูด/กรอง ห้องหรือฉากเลเซอร์ อินเตอร์ล็อก ติดตั้งและฝึก | คอมเพรสเซอร์ ตู้/ห้องพ่น ถัง ระบบกู้คืน เก็บฝุ่น ท่อและฝึก |
| ดำเนินการ | แรงงาน ไฟ ไส้กรอง กระจก/ออปติก ตรวจและ PM | แรงงาน ไฟ/อากาศอัด สื่อ หัวฉีด PPE กู้คืนและ PM |
| ก่อน–หลังงาน | พื้นที่ปลอดภัย วางหัวดูด ฟิกซ์เจอร์ ตรวจและป้องกันผิว | ปิดบัง ขนเข้าห้อง เติมสื่อ เป่าสื่อ เก็บฝุ่นและทำความสะอาด |
| ของเสีย | อนุภาคและไส้กรองปนเปื้อน | สื่อใช้แล้ว ฝุ่นและสิ่งปนเปื้อน |
| เสียโอกาส | เวลาพัฒนาสูตร/คุณภาพ การใช้เครื่องต่ำและหยุดจากออปติก | คิวห้องพ่น การรอชิ้นแห้ง/สะอาด ความเสียหายจากสื่อและเวลาขน |
(ค่าโครงการต่อปี + แรงงาน + พลังงาน + สิ้นเปลือง + เก็บ/กำจัด + PM + ตรวจ + ของเสีย + downtime) ÷ จำนวนชิ้นผ่านใช้ราคาพลังงาน ค่าแรง ค่ากำจัด และเวลาหยุดของโรงงานในไทยจริง อย่าใช้ตัวเลขประหยัดจากผู้ขายโดยไม่เปิดสมมติฐาน หากซื้อเลเซอร์มาใช้เดือนละไม่กี่ชั่วโมง ค่าเครื่องต่อชั่วโมงผลิตอาจสูง แม้ค่าสื่อขัดเป็นศูนย์ ขณะเดียวกันระบบพ่นที่ใช้เม็ดและแรงงานมากอาจแพงในงานเฉพาะจุดซึ่งต้องปิดบังกับเก็บสื่อนาน
ตัวอย่างการตัดสินตามหน้างาน
แนวซ่อมบนเครื่องจักรที่ติดตั้งอยู่
ต้องล้างสนิมและสีเป็นแถบแคบใกล้ราง ซีลและอุปกรณ์ไฟฟ้า การกักเม็ดและถอดเครื่องใช้เวลามาก เลเซอร์มีเหตุผลให้ทดลอง โดยต้องสร้างพื้นที่ป้องกันลำแสงและดูดควัน ณ จุดงาน
คานเหล็กก่อนพ่นสีเต็มผิว
พื้นที่กว้าง สนิมกระจายและระบบสีกำหนดโปรไฟล์ ห้องพ่นมีคอมเพรสเซอร์กับกู้คืนพร้อมอยู่แล้ว พ่นทรายมักเป็นฐานเปรียบเทียบหลัก เลเซอร์อาจใช้กับจุดแก้หรือขอบที่เข้าถึงยาก
แม่พิมพ์มีลายและช่องระบาย
การรักษาเท็กซ์เจอร์กับมิติสำคัญ และไม่ต้องการสื่อค้างในช่อง ระบบเลเซอร์ที่ควบคุมละเอียดควรเข้าทดสอบแบบอนุรักษ์นิยม พร้อมวัดผิวและผลจากรอบผลิตจริง
อะไหล่แข็งแรงจำนวนมากในตู้พ่น
ชิ้นเล็กใส่ฟิกซ์เจอร์หรือตะกร้าได้ ไม่กังวลผิวละเอียดและมีขั้นตอนแยกสื่ออัตโนมัติ ระบบพ่นอาจให้ต้นทุนต่อชิ้นต่ำกว่า ต้องเทียบการสึกและการกู้คืนด้วย
สถานการณ์เหล่านี้อธิบายวิธีคิด ไม่ใช่ผลของลูกค้าจริง ปริมาณ สนิม วัสดุ รูปทรง ระบบเดิมและเกณฑ์ผิวของแต่ละโรงงานจะเปลี่ยนคำตอบ
วิธีทดลองเปรียบเทียบอย่างเป็นธรรม
- เลือกชิ้นงานจากสภาพจริง
รวมสนิมเบา กลาง หนา พื้นที่เรียบ มุม และชั้นสี/น้ำมันที่พบ - กำหนดพื้นที่และเกณฑ์เดียวกัน
ความสะอาด ความขรุขระ สี มิติ เกลือ ฝุ่น การยึดเกาะและงานถัดไป - บันทึกสภาพเริ่มต้น
ภาพ พื้นที่ ความหนาชั้น เกรดวัสดุและความเสียหายเดิม - ใช้ระบบครบชุด
เลเซอร์พร้อมดูด/ป้องกัน และพ่นพร้อมคอมเพรสเซอร์ สื่อ กักกัน/กู้คืน ไม่เทียบหัวเปล่า - จับเวลาตั้งแต่เตรียมถึงส่งต่อ
รวมปิดบัง ยก วาง ทำงาน ตรวจ เก็บฝุ่น/สื่อ เปลี่ยนสิ้นเปลืองและทำความสะอาด - ชั่งหรือบันทึกวัสดุและของเสีย
สื่อใหม่/กู้คืน ไส้กรอง ฝุ่น พลังงาน อากาศอัดและค่ากำจัด - ตรวจผิวและขั้นตอนถัดไป
ทดสอบสี เชื่อม ซีลหรือการทำงานของชิ้นส่วนตามเป้าหมาย - ผลิตซ้ำหลายชิ้น
รวมผู้ปฏิบัติงาน การล้า อุณหภูมิและรอบเปลี่ยนจริง ก่อนสรุป TCO
คำถามที่พบบ่อยเกี่ยวกับเลเซอร์และพ่นทราย
วิธีใดเหมาะกับการทำความสะอาดเฉพาะจุดมากกว่า?
เลเซอร์มักได้เปรียบเมื่อพื้นที่เป็นแถบหรือจุดชัดเจน อยู่ใกล้รู เกลียว ซีล ผิวสำเร็จหรือเครื่องจักรที่ไม่ต้องการเม็ดขัด เพราะควบคุมเส้นทางและลดงานปิดบังได้ พ่นทรายยังเหมาะได้หากชิ้นงานแข็งแรง ปิดบังง่ายและมีตู้พ่นพร้อม ให้ทดลองพื้นที่เดียวกันแล้วรวมเวลาปิดบัง ขนย้าย เก็บสื่อ ตรวจผิวและงานแก้ก่อนตัดสิน
ฝุ่น เสียง และวัสดุสิ้นเปลืองต่างกันอย่างไร?
เลเซอร์สร้างควันและอนุภาคจากสนิม สีหรือน้ำมัน จึงต้องมีระบบดูด ไส้กรอง กระจกป้องกัน ออปติกตามรุ่นและ PPE ส่วนพ่นทรายมีฝุ่นจากผิวและสื่อ เสียงจากอากาศแรงดัน สื่อกระเด็น หัวฉีดและอุปกรณ์กู้คืน ทั้งสองวิธีมีของเสียและต้องประเมิน EHS จากสารเคลือบจริง ยังสรุปไม่ได้ว่าเลเซอร์ไม่มีมลพิษหรือพ่นทรายใช้สื่อได้ไม่จำกัด
จะเปรียบเทียบต้นทุนรวมของสองวิธีอย่างไร?
รวมราคาโครงการและพื้นที่ติดตั้ง แรงงาน พลังงานหรืออากาศอัด สื่อขัด ไส้กรอง ออปติก หัวฉีด PPE การปิดบัง ขนย้าย เก็บพื้นที่ บำรุงรักษา ตรวจ ของเสีย ค่ากำจัดและเวลาหยุด แล้วหารด้วยจำนวนชิ้นหรือพื้นที่ที่ผ่านเกณฑ์ ใช้ข้อมูลจากงานเดียวกันหลายรอบและรวมขั้นตอนหลังล้าง ไม่ใช้เฉพาะราคาเครื่องหรือความเร็วหัว
ส่งข้อมูลหน้างานเพื่อเลือกวิธีทำความสะอาด
แจ้งวัสดุและเกรด ขนาด/พื้นที่ รูปทรง ระดับสนิม สี น้ำมันหรือสารเคลือบ ปริมาณต่อกะ เกณฑ์ความสะอาดและความขรุขระ งานถัดไป เวลาวิธีเดิม ระบบพ่น/คอมเพรสเซอร์ที่มี พื้นที่ติดตั้ง ไฟฟ้า การขนย้ายและข้อกำหนด EHS พร้อมภาพหลายสภาพและชิ้นตัวอย่างถ้าเป็นไปได้
ส่งรูปคราบและข้อมูลพื้นผิวผ่านแบบฟอร์ม หรือปรึกษาทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล ก่อนตัดสินใจให้ยืนยันรุ่น พารามิเตอร์ทดลอง การติดตั้ง การอบรมและบริการในไทยตามขอบเขตโครงการ ในข้อความแรกให้ระบุ พื้นที่งาน Dust, Roughness และ Waste ของวิธีเดิม เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ขอทดสอบกับ GWEIKE Thailand