
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb

ผิวสะอาดต้องพิสูจน์ต่อถึงคุณภาพรอยเชื่อม: เลเซอร์ช่วยเตรียมผิวก่อนเชื่อมได้อย่างไร
งานตู้สแตนเลสอาจเน้นสีและรอยด้านโชว์ ชิ้นส่วนเหล็กโครงสร้างต้องสนใจ Rust, Primer และ Fusion ขณะที่อะลูมิเนียมไวต่อ Oxide, Moisture และ Porosity จึงไม่ควรมี Recipe “ล้างก่อนเชื่อม” ชุดเดียวครอบคลุมทุกสายการผลิต
คราบบางชั้นเปลี่ยนการหลอมแม้มองแทบไม่เห็น
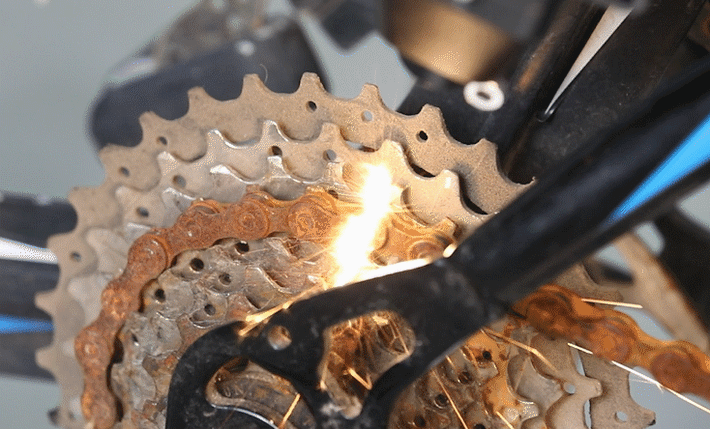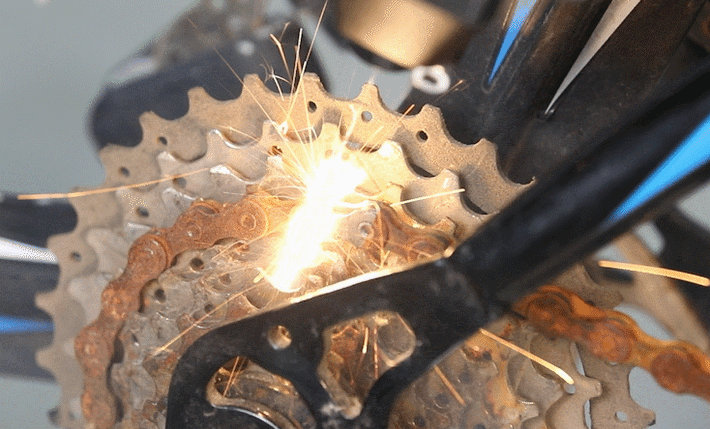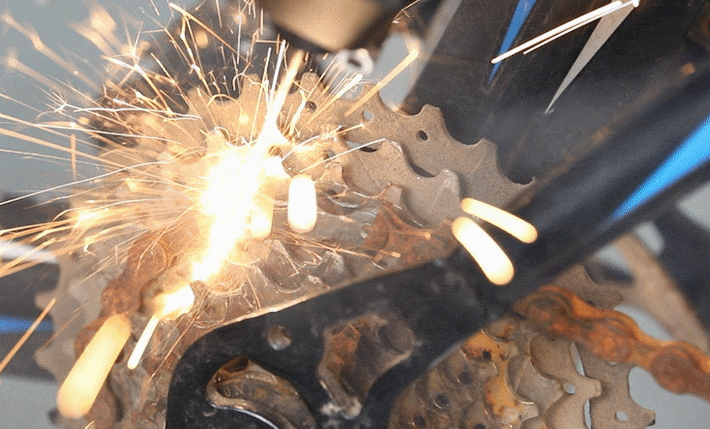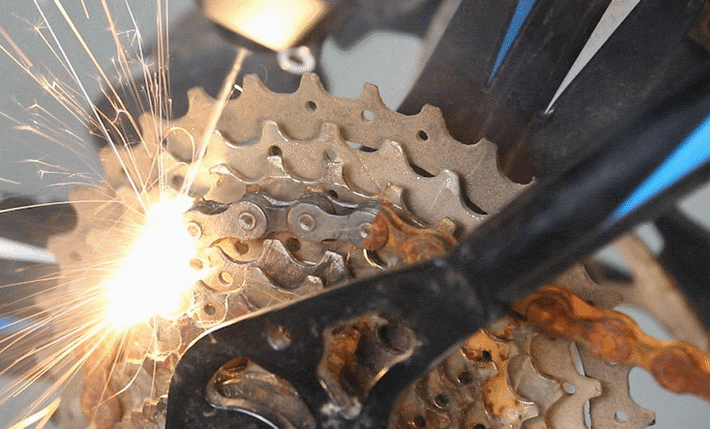
Oxide เปลี่ยนการดูดกลืนและการเปียกของบ่อหลอม Oil/Moisture อาจเพิ่ม Gas และ Porosity ส่วน Paint, Primer หรือ Zinc สร้าง Vapor, Spatter และ Fume เมื่อถูกความร้อน หากขอบมี Scale หรือ Dross การประกบและตำแหน่ง Beam ก็เปลี่ยนตาม
อย่างไรก็ตาม การล้างแรงเกินไปอาจทำให้ฐาน Melt, Roughness เปลี่ยน ขอบบางมน หรือ Coating ที่ต้องรักษาถูกลอก ดังนั้นเกณฑ์ต้องมีทั้ง “คราบที่อนุญาตให้เหลือ” และ “การเปลี่ยนผิวฐานที่อนุญาต” ไม่ใช้สีเงินเป็นคำตอบเดียว
สิ่งที่ต้องรู้ก่อนเลือกว่าจะเอาอะไรออก
| คราบ/ชั้นผิว | ผลที่อาจเกิดกับการเชื่อม | ข้อมูลที่ต้องยืนยัน |
|---|---|---|
| Rust / Mill Scale | Fusion ไม่สม่ำเสมอ Inclusion, Spatter และ Gas | ความหนา พื้นที่สองด้านและขอบเขต Rust Grade |
| Oil / Grease / Moisture | Porosity, Fume และการปนเปื้อนซ้ำจาก Handling | ชนิดน้ำมัน วิธีล้างเดิม SDS และ Dryness |
| Oxide บนอะลูมิเนียม | Wetability และ Porosity/Entrapment เปลี่ยน | Alloy/Temper, Storage, เวลาเปิดผิวและ Wire |
| Oxide/สีหลังเชื่อมสแตนเลสเดิม | กระทบ Appearance/Corrosion สำหรับงานซ่อมหรือเชื่อมต่อ | Finish และข้อกำหนด Passivation หลังงาน |
| Paint / Primer | Vapor, Porosity, Spatter และสารอันตราย | สูตร/ความหนา Coating, SDS และความกว้าง Strip |
| Zinc/Galvanized Layer | ไอสังกะสีและแรงดันใน Lap Joint | Coating Mass/Thickness, Joint Venting และ Weld Procedure |
ล้าง ป้องกัน เชื่อม และตรวจด้วยเส้นทางเดียวกัน
- รับรองวัสดุและคราบ: บันทึก Grade/Lot, Thickness, Coating และ SDS
- ล้างตาม Recipe: คุมด้าน ตำแหน่ง Clean Width, Overlap, Speed, Distance และ Pass
- ตรวจผิวทันที: ใช้ Visual Standard และวิธีวัดที่สัมพันธ์กับคราบ ไม่ปล่อยชิ้นไม่ผ่านไปเชื่อม
- ป้องกันการปนซ้ำ: ใช้ถุงมือ ถาดสะอาด Cover และ FIFO พร้อมจับเวลา
- เชื่อมด้วย WPS/Recipe: ล็อก Joint, Gap, Wire, Gas และ Parameter เพื่อแยกผลของการล้าง
- ตรวจรอยเชื่อม: Compare กับ Baseline ด้วย Macro, Porosity, Fusion, Strength/Leak และ Appearance
ความกว้างที่ล้างต้องครอบคลุมมากกว่าจุด Beam
Clean Width ควรรวมพื้นที่หลอม Heat-affected Area ที่คุณภาพกำหนด ตำแหน่งลวดและเส้นทางก๊าซ รวมถึงด้านหลังหรือผิวซ้อนที่มีโอกาสเข้าสู่บ่อหลอม ขนาดจริงขึ้นกับ Butt/Lap/Fillet, Beam/Wobble, Wire, Root, Penetration และ Coating อย่ากำหนดตัวเลขเดียวในบทความทั่วไป
ทำ Mask หรือ Guide ให้ Operator เห็นขอบเขต หากล้างกว้างเกินจำเป็นบนชิ้นเคลือบ อาจเพิ่มเวลางานและพื้นที่ต้อง Touch-up; หากแคบเกิน คราบที่ขอบสามารถไหลหรือระเหยเข้าสู่แนวเชื่อมได้
Cleaning Window ต้องรักษาฐานวัสดุและให้ Weld Result คงที่
| ตัวแปร | ผลต่อการเตรียมผิว | ความเสี่ยงเมื่อสูง/ช้าเกิน |
|---|---|---|
| Power/Pulse Energy | Threshold ในการกำจัดคราบ | Melt, สีเปลี่ยน Roughness หรือ Coating เสีย |
| Scan Width/Pattern | Coverage และ Energy Distribution | Hot Line หรือแถบคราบค้างจาก Overlap ไม่พอ |
| Travel Speed/Pass | Dwell และการแยกคราบหลายชั้น | Heat Accumulation, Warpage และ Cycle สูง |
| Distance/Angle | Spot, Focus, Access และทิศทางเศษ | ผลแกว่งระหว่าง Operator และ Redeposition |
| Extraction/Air | นำ Fume/Particle ออกจากแนว | เศษตกกลับหรือรบกวนพื้นที่ทำงาน |
เริ่มจากค่าที่ผู้ผลิตให้สำหรับรุ่นและงานใกล้เคียง แต่ยืนยันบนวัสดุจริงทั้งคราบบางและหนา หากต้องการเข้าใจ Damage Signal เพิ่มเติม อ่าน แนวทางป้องกันผิวโลหะจากการล้างด้วยเลเซอร์
เวลารอหลังล้างต้องมาจากการทดลอง Recontamination
ผิวสะอาดสามารถรับฝุ่น ความชื้น ละอองน้ำมันและรอยนิ้วมือกลับมาได้เร็ว โดยเฉพาะโรงงานที่มี Grinding Mist, Press Oil หรืออากาศชื้น อย่าใช้คำว่า “เชื่อมทันที” โดยไม่มี Definition ให้กำหนด Maximum Hold Time, สภาพ Cover/Container และเงื่อนไขล้างซ้ำ
ทดลองเชื่อมที่เวลารอหลายจุดภายใต้สภาพแวดล้อมจริง เช่น หลังล้างทันที ช่วงกลางกะและปลายเวลาที่เสนอ ตรวจผิวกับ Weld Result แล้วกำหนด FIFO/Traveler หากชิ้นงานย้ายข้ามอาคาร ให้รวมเวลาและความเสี่ยง Condensation ด้วย

ข้อพิจารณาตามวัสดุที่จะเชื่อม
เหล็กคาร์บอน
คุม Rust, Scale, Oil และ Primer พร้อมดูขอบตัด หากเป็นเกรดรับแรงต้องตรวจ HAZ/Fusion ตาม WPS อ่านต่อใน คู่มือเชื่อมเหล็กคาร์บอน
สแตนเลส
รักษา Finish และหลีกเลี่ยงการปนเปื้อนเหล็ก คุม Oxide/Oil และขั้นตอน Passivation หรือ Finishing ตามข้อกำหนดงานครัว/อาหาร
อะลูมิเนียม
ระบุ Alloy/Temper, Oxide, Moisture และเวลารอ เครื่องมือ/ถาดต้องไม่ปนเหล็ก อ่าน การเชื่อมเลเซอร์อะลูมิเนียม
เหล็กชุบสังกะสีและวัสดุเคลือบ
การลอกเฉพาะแนวอาจช่วยควบคุม Vapor แต่ต้องรู้ Coating Stack และผลต่อ Corrosion Protection หลังเชื่อม ออกแบบ Strip Width, Joint Venting, Fume Extraction และ Touch-up ร่วมกัน ไม่ลอกชั้นป้องกันกว้างเกินโดยไม่มีแผนซ่อมผิว
ตรวจผิวด้วยวิธีที่มองเห็นคราบเป้าหมาย
ภาพ Before/After ภายใต้แสงเดียวกันเหมาะกับการคัดกรอง แต่ Oil Film หรือ Oxide บางชนิดอาจมองไม่ชัด เลือก White-cloth/Wipe, Water-break, Surface Energy, Roughness, Microscopy, Coating Thickness หรือวิธีวิเคราะห์อื่นตามวัสดุและมาตรฐาน ห้ามใช้วิธีที่ทิ้งสารบนผิวก่อนเชื่อมโดยไม่ประเมิน
- กำหนดพื้นที่และจำนวนจุดตรวจต่อชิ้น/ต่อ Lot
- มี Reference Sample ของ Clean, Under-clean และ Over-clean
- ตรวจ Edge/Root และด้านซ้อน ไม่ดูเฉพาะผิวด้านบน
- บันทึกเวลา Environment, Operator และ Recipe Revision
- แยกเกณฑ์ “พร้อมเชื่อม” ออกจาก “ดูสวย”
รอยเชื่อมต้องเป็นตัว Validation ของการเตรียมผิว
ล็อก Welding Parameter, Wire, Gas, Joint และ Gap แล้วเปลี่ยนเฉพาะ Cleaning Condition เปรียบเทียบ No-clean/Baseline กับค่าทดลองโดย Visual, Macro Section, Porosity, Fusion และ Test ตามหน้าที่ หากแนวดูสวยแต่ Porosity ภายในเพิ่ม Cleaning Process ยังไม่ผ่าน
สำหรับงานยานยนต์ ถังหรือชิ้นรับแรง ให้ทีม Welding/Quality กำหนด Sampling และ Acceptance ตาม WPS/Drawing บทความนี้ไม่กำหนดเปอร์เซ็นต์ลด Defect เพราะผลขึ้นกับวัสดุ คราบและกระบวนการเดิม
เลเซอร์ ขัด พ่น หรือสารเคมีก่อนเชื่อม
| วิธี | เหมาะเมื่อ | สิ่งที่ต้องควบคุม |
|---|---|---|
| Laser | ต้องการ Selective Cleaning, Automation หรือไม่ใช้ Media | Energy, Surface Change, Fume, Safety และ Capital |
| Grinding/Brushing | ขอบเล็ก งานซ่อมหรือจำเป็นต้องเอา Scale หนา | Media Contamination, Groove, Burr, Dust และคน |
| Blasting | พื้นที่มากและต้องการ Profile ตาม Spec | Masking, Media, Embedment, Dust และ Cleanup |
| Chemical/Degreasing | Oil/Film ที่ละลายได้และมี Wash Line ควบคุม | Residue, Drying, Waste, Worker Exposure และ Hold Time |
หลายโรงงานใช้กระบวนการผสม เช่น Degrease ก่อนแล้ว Laser เฉพาะ Oxide สิ่งสำคัญคือกำหนดผลของแต่ละขั้นและห้ามปล่อยสารตกค้างใหม่ อ่านภาพรวมได้ที่ เลเซอร์เทียบกับการพ่นทราย

รวมความเสี่ยงของการล้างและการเชื่อมในแผนเดียว
สถานีอาจมีลำแสงสะท้อน Fume จาก Coating และโลหะ ความร้อน ก๊าซ ถังแรงดันและ Fire Risk ต้องทำ Risk Assessment ครอบคลุมทั้งสองโหมด กำหนด Controlled Area, Enclosure/Barrier, Interlock, PPE ที่ตรง Wavelength และ Source-capture Extraction การสลับหัวหรือ Mode ต้องมี Check Sheet ไม่พึ่งความจำ
หากเครื่อง 3 in 1 ใช้หัวหรือสายร่วมกัน ให้ยืนยัน Changeover, Nozzle/Optics, Parameter Lock และการป้องกันเลือก Recipe ผิด ก๊าซ/ลมที่ใช้พัดเศษต้องสะอาดตามกระบวนการและไม่พา Oil/Moisture กลับเข้าผิว
แผนทดลองที่ตอบได้ว่าการล้างช่วยการเชื่อมหรือไม่
- เลือก Worst-case: คราบบาง/หนา Lot วัสดุและ Gap ที่อยู่ในขอบเขตผลิต
- ทำ Cleaning Matrix: ค่าอนุรักษ์นิยม ค่ากลางและขอบเขต พร้อมตรวจ Surface Damage
- ทดสอบ Hold Time: ล้าง–เก็บ–เชื่อมตามเส้นทางและความชื้นจริง
- ล็อก Welding Inputs: Power, Speed, Joint, Wire, Gas และ Fixture ต้องเหมือนกัน
- ตรวจครบ: Visual, Macro, Porosity, Fusion, Strength/Leak/Corrosion ตาม Spec
- รันเป็นกะ: รวม Lens/Filter, Extraction, Operator Variation และ Cycle ก่อนอนุมัติ
สำหรับโรงงานไทย ให้ส่งชิ้นงานจากสายจริง ระบุสภาพคลัง อุณหภูมิ/ความชื้น พื้นที่ Extraction และไฟฟ้า ยืนยันขอบเขต Trial, Installation, Training, Spare Parts และบริการท้องถิ่นเป็นเอกสาร
คำถามที่พบบ่อยเกี่ยวกับเลเซอร์ทำความสะอาดก่อนเชื่อม
ต้องล้างผิวกว้างจากแนวเชื่อมเท่าใด?
ไม่มีค่าตายตัว ต้องรวมเขตหลอม Wobble, ลวด ก๊าซ Root/Backside และคราบที่อาจไหลเข้าบ่อหลอม กำหนดจาก Joint Section แล้วทดสอบความกว้างต่ำ–สูงกับ Weld Result จริง
ผิวเป็นโลหะสว่างแล้วถือว่าพร้อมเชื่อมหรือไม่?
ยังไม่พอ Oil Film, Oxide หรือสารตกค้างบางชนิดมองไม่ชัด ต้องใช้วิธีตรวจที่ตรงกับคราบ และยืนยันด้วย Macro, Porosity, Fusion, Strength หรือ Leak Test ตามหน้าที่ชิ้นงาน
หลังทำความสะอาดด้วยเลเซอร์รอได้นานแค่ไหนก่อนเชื่อม?
ขึ้นกับวัสดุ ความชื้น ฝุ่น Oil Mist, Handling และการเก็บ ต้องทดลองหลาย Hold Time ภายใต้สภาพโรงงาน แล้วกำหนดเวลาสูงสุด FIFO, Cover และเงื่อนไขล้างซ้ำ
เลเซอร์ลอก Primer หรือชั้นสังกะสีก่อนเชื่อมได้หรือไม่?
ใช้ประเมินได้ แต่ต้องรู้ชนิดและความหนา Coating, Joint, Strip Width, Fume, Corrosion Requirement และ Touch-up Plan การลอกได้ทางสายตาไม่ยืนยันว่าชั้นตกค้างหรือฐานวัสดุผ่านเกณฑ์
ต้องส่งข้อมูลอะไรเพื่อทดลองทำความสะอาดก่อนเชื่อม?
ส่ง Drawing, Material/Grade, Thickness, Joint, Gap, คราบ/Coating และ SDS, Clean Width, เวลารอ, Wire/Gas, Welding Parameter, Porosity/Fusion/Strength/Leak Criteria, ปริมาณผลิตและสภาพพื้นที่
ทดลอง Cleaning และ Welding บนชิ้นงานชุดเดียวกัน
ส่งชิ้นงาน DXF/DWG, วัสดุ คราบ/Coating, Joint, Gap, เวลารอ ลวด ก๊าซและเกณฑ์รอยเชื่อม ทีม GWEIKE สามารถช่วยจัด Matrix ที่แยกผลของการล้างออกจากตัวแปรการเชื่อม
ส่งรูปคราบและข้อมูลพื้นผิวผ่านแบบฟอร์ม หรือปรึกษาทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล ก่อนตัดสินใจให้ยืนยันรุ่น พารามิเตอร์ทดลอง การติดตั้ง การอบรมและบริการในไทยตามขอบเขตโครงการ ในข้อความแรกให้ระบุ คราบก่อนล้างกับผลตรวจรอยเชื่อมชุดเดียวกัน เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ขอทดลองล้างผิวและเชื่อมชิ้นงาน