
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



จุดที่ระบบอัตโนมัติสร้างผลตอบแทนจริง: ระบบโหลดอัตโนมัติช่วยลดต้นทุนอย่างไร
ระบบอัตโนมัติไม่ได้สร้าง ROI จากคำว่า “ใช้คนน้อยลง” เพียงประโยคเดียว สมมติว่าผู้ปฏิบัติงานเดิมยังอยู่ครบและเวลาที่ว่างไม่ได้ถูกนำไปดูแลเครื่องอื่น แยกชิ้นงาน หรือลดโอที ค่าใช้จ่ายเงินสดอาจแทบไม่เปลี่ยน แม้จำนวนครั้งที่ยกแผ่นด้วยมือลดลงก็ตาม ประโยชน์ด้านความปลอดภัยและภาระทางกายยังมีค่า แต่ต้องประเมินแยกจากการประหยัดค่าแรง
สัญญาณว่าควรวิเคราะห์ระบบอัตโนมัติ
- เครื่องตัดรอแผ่นหรือรอรถยกเป็นเวลาที่วัดได้ทุกกะ
- มีงานซ้ำและคิวผลิตพอสำหรับสองกะขึ้นไป
- การโหลดแผ่นใหญ่หรือหนักต้องใช้หลายคน
- ต้องการผลิตต่อในช่วงพักโดยมีเงื่อนไขความปลอดภัยครบ
- แผนกถัดไปและพื้นที่รับชิ้นงานรองรับปริมาณเพิ่มได้
สัญญาณว่าอาจยังไม่ใช่เวลา
- เครื่องว่างเพราะไม่มีแบบ ไม่มีวัสดุ หรือคำสั่งซื้อไม่ต่อเนื่อง
- งานเปลี่ยนเกรดและความหนาบ่อยจนต้องคัดแผ่นตลอด
- ชิ้นงานตัดเสร็จแล้วกองรอพับหรือแยกทุกวัน
- พื้นที่คลังและทางรถยกยังไม่มีผังที่ปลอดภัย
- ยังไม่ทราบต้นทุนหยุดเครื่องและไม่มีแผนทำงานสำรอง
ต้นทุนลดลงจากหกจุด ไม่ได้มาจากค่าแรงอย่างเดียว
1. เวลารอโหลดและขนถ่าย
เครื่องไฟเบอร์เลเซอร์ที่ตัดแผ่นบางเร็วอาจจบรอบก่อนรถยกหรือทีมโหลดพร้อม เมื่อช่วงรอนี้เกิดซ้ำ ระบบเปลี่ยนพาเลต โหลดแผ่น และนำแผ่นตัดออกตามคิวสามารถเพิ่มสัดส่วนเวลาที่ลำแสงทำงานได้ ประโยชน์ต้องวัดจาก “นาทีรอที่หายไป” ไม่ใช่ความเร็วกลไกสูงสุดของระบบยก
2. ชั่วโมงแรงงานและโอที
นับเฉพาะเวลาที่ลดแล้วแปลงเป็นผลทางการเงินได้ เช่น ลดโอที หลีกเลี่ยงการรับคนเพิ่ม หรือให้คนหนึ่งดูแลหลายจุดอย่างปลอดภัย หากเพียงย้ายผู้ปฏิบัติงานจากการยกแผ่นไปยืนรอข้างเครื่อง ผลประโยชน์ยังไม่เกิด ต้องระบุงานใหม่และเวลาที่ใช้จริง
3. การใช้งานเครื่องข้ามช่วงพักและเปลี่ยนกะ
คิวแผ่นที่เตรียมไว้ช่วยลดช่องว่างระหว่างกะได้ และบางงานอาจเดินต่อในช่วงที่ไม่มีการโหลดด้วยคน อย่างไรก็ตาม การผลิตแบบมีคนน้อยหรือไร้คนประจำต้องมีระบบตรวจจับ การดับเพลิง การจัดการเศษ การเฝ้าระวัง และขั้นตอนตอบสนองที่ผ่านการประเมินความเสี่ยง ไม่ควรเอาชั่วโมงกลางคืนทั้งหมดใส่ใน ROI โดยอัตโนมัติ
4. ความเสียหายและของเสียจากการจัดการวัสดุ
การยกด้วยระบบที่เหมาะสมอาจลดการกระแทก ขีดข่วน หรือหยิบแผ่นผิด แต่สุญญากาศ การแยกแผ่นซ้อน ฟิล์ม น้ำมัน ความเรียบและสภาพผิวมีผลต่อการจับ เก็บจำนวนเหตุการณ์ก่อนและหลัง รวมมูลค่าวัสดุ งานคัด และเวลาตัดใหม่ ไม่ใช้เปอร์เซ็นต์จากโรงงานอื่น
5. การลดงานระหว่างกระบวนการ
ระบบจัดคิวที่เชื่อมกับคลังอาจทำให้วัตถุดิบและแผ่นรอข้างเครื่องเป็นระเบียบขึ้น แต่การเพิ่มความเร็วโดยไม่มีการวางแผนอาจสร้างกองชิ้นงานตัดแล้วมากกว่าเดิม ค่าพื้นที่และเงินจมในงานระหว่างกระบวนการจะลดก็ต่อเมื่อเวลาตั้งแต่ปล่อยงานถึงส่งต่อสั้นลงจริง
6. กำลังผลิตที่เพิ่มและขายได้
นี่มักเป็นส่วนที่มีมูลค่าสูง แต่ก็ถูกคำนวณเกินจริงง่ายที่สุด ใช้กำไรส่วนเพิ่มต่อชิ้นหลังหักวัสดุ ก๊าซ ไฟฟ้า วัสดุสิ้นเปลือง แรงงานผันแปร และต้นทุนขนส่ง ไม่ใช้ยอดขายเต็มจำนวน และไม่นับชิ้นส่วนที่ผลิตเพิ่มแต่ยังไม่มีคำสั่งซื้อเป็นรายได้
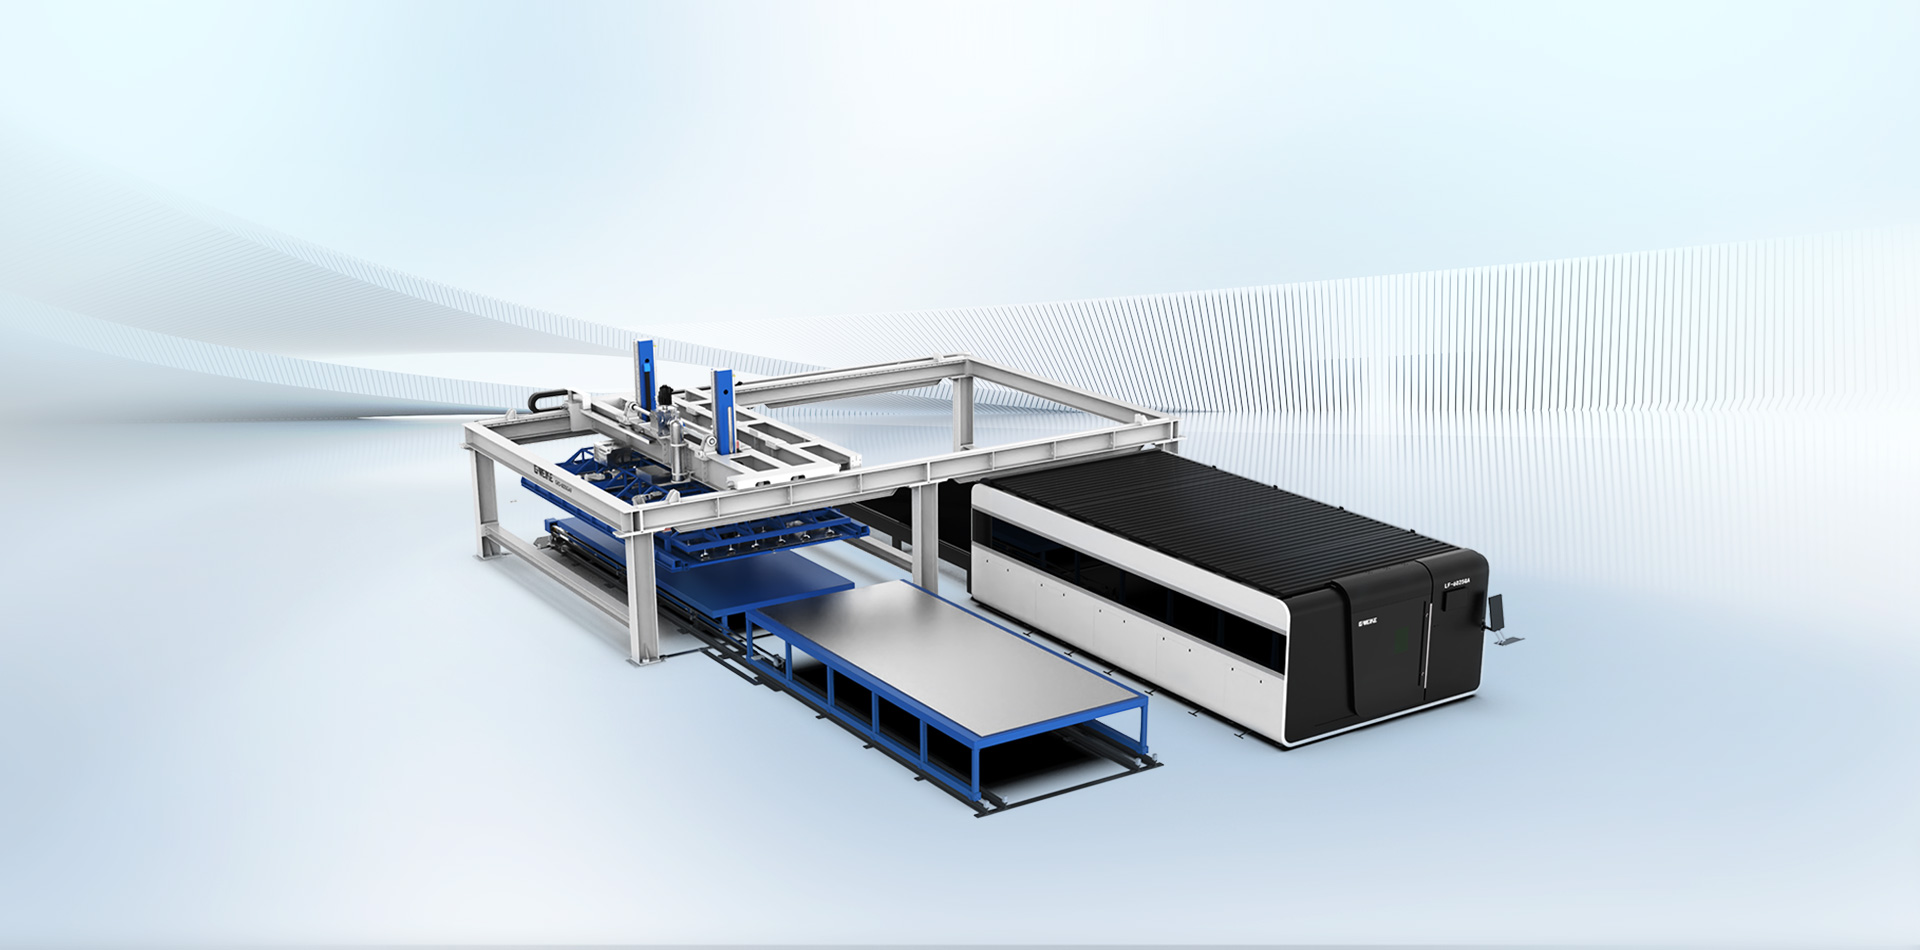
เก็บข้อมูลฐานก่อนซื้อ ไม่เช่นนั้นจะพิสูจน์ ROI ไม่ได้
ใช้ข้อมูลอย่างน้อยสองถึงสี่สัปดาห์ที่ครอบคลุมวันงานมาก วันงานน้อย และมากกว่าหนึ่งกะ บันทึกเวลาหยุดด้วยรหัสสาเหตุ หากรวม “รอแผ่น” “รอโปรแกรม” “หัวฉีดมีปัญหา” และ “ไม่มีงาน” เป็นช่องเดียว ระบบโหลดจะถูกให้เครดิตกับปัญหาที่มันแก้ไม่ได้
| ข้อมูลฐาน | หน่วย | วิธีเก็บ | ข้อผิดพลาดที่พบบ่อย |
|---|---|---|---|
| ชั่วโมงตามแผน | ชั่วโมง/เดือน | ตารางกะ หักวันหยุดและ PM ที่วางแผน | ใช้ 24 × 365 ทั้งที่ไม่มีออเดอร์หรือคนประจำ |
| รอโหลด | นาที/กะ | เวลา CNC/สัญญาณเครื่องร่วมกับบันทึกผู้ปฏิบัติงาน | รวมการรอแบบและรออนุมัติไว้ด้วย |
| รอขนถ่าย | นาที/กะ | จับเวลาตั้งแต่ตัดจบจนโต๊ะพร้อมรอบใหม่ | ไม่รวมเวลาคัดชิ้นและย้ายโครงเศษ |
| แรงงานจัดการวัสดุ | ชั่วโมงคน/เดือน | แยกผู้ควบคุม รถยก ผู้ช่วยและโอที | คูณจำนวนคนเต็มกะทั้งที่ทำงานอื่นร่วมด้วย |
| ผลผลิตดี | ชิ้นหรือแผ่นผ่าน/กะ | นับจากจุดตรวจรับหรือส่งต่อจริง | นับโปรแกรมที่จบ แม้ชิ้นงานเสียหรือยังคัดไม่เสร็จ |
| ความเสียหายจากการยก | THB/เดือน | ใบของเสีย การตัดซ้ำ และเวลาคัด | เดาเป็นเปอร์เซ็นต์โดยไม่มีบันทึกเหตุการณ์ |
| งานค้าง | พาเลต วัน หรือ THB | บันทึก WIP หน้าเครื่องและแผนกถัดไปทุกกะ | ดูเฉพาะหน้าเครื่องตัดและมองไม่เห็นคอขวดพับ |
สูตรคำนวณ ROI ระบบโหลดอัตโนมัติแบบไม่บวกซ้ำ
แรงงาน/โอทีที่ลดจริง + กำไรส่วนเพิ่มจากชิ้นงานที่ขายได้ + ของเสียและค่าขนย้ายที่ลด + ต้นทุนการจ้างใหม่ที่หลีกเลี่ยง − ไฟฟ้า − PM/อะไหล่ − ซอฟต์แวร์ − เงินทุน − ค่าใช้จ่ายเพิ่มอื่นเงินลงทุนโครงการทั้งหมด ÷ ผลประโยชน์เงินสดสุทธิต่อเดือน = จำนวนเดือนคืนทุนหากผลประโยชน์สุทธิเป็นศูนย์หรือติดลบ สูตรคืนทุนไม่มีความหมาย ต้องแก้สมมติฐานหรือยอมรับว่าโครงการยังไม่สร้างผลทางการเงินตามเงื่อนไขปัจจุบัน
ROI (%) = [(ผลประโยชน์รวมตลอดช่วง − ต้นทุนรวมตลอดช่วง) ÷ ต้นทุนรวมตลอดช่วง] × 100สำหรับโครงการหลายปี ฝ่ายการเงินควรใช้กระแสเงินสดคิดลด ภาษี ค่าเสื่อม มูลค่าคงเหลือ และต้นทุนเงินทุนตามนโยบายบริษัท แทนการใช้คืนทุนอย่างง่ายเพียงค่าเดียว
อย่านับรายได้และค่าแรงซ้ำ
หากกำไรส่วนเพิ่มต่อชิ้นรวมค่าแรงผันแปรแล้ว ต้องไม่บวกค่าแรงชุดเดียวกันอีก หรือถ้าคนเดิมถูกย้ายไปสร้างชิ้นงานเพิ่ม มูลค่าจากงานใหม่นั้นอาจอยู่ในกำไรส่วนเพิ่มอยู่แล้ว ส่วนยอดขายที่เพิ่มควรใช้เฉพาะปริมาณที่มีตลาด คำสั่งซื้อ หรือกำลังขายรองรับ
| รายการกรอก | ก่อนอัตโนมัติ | หลังอัตโนมัติ | หลักฐานที่ใช้ |
|---|---|---|---|
| ชั่วโมงผลิตตามแผน/เดือน | ข้อมูลโรงงาน | แผนที่ทำได้จริง | ตารางกะและคำสั่งซื้อ |
| เวลารอโหลดและขนถ่าย | จับเวลาหลายกะ | ทดสอบเซลล์ครบชุด | Log เครื่องและวิดีโอรอบจริง |
| ชิ้นงานดี/เดือน | รายงาน QC | กำลังผลิตที่แผนกถัดไปรับได้ | ใบส่งงาน ไม่ใช่จำนวนโปรแกรม |
| ชั่วโมงคนและโอที | Payroll + time study | งานใหม่ของคนเดิม/การจ้างที่หลีกเลี่ยง | แผนอัตรากำลังที่อนุมัติ |
| กำไรส่วนเพิ่มต่อชิ้น | ข้อมูลบัญชีต้นทุน | ใช้ค่าเดียวกันหรือปรับตาม mix | ราคาขายหักต้นทุนผันแปร |
| ค่าใช้จ่ายระบบ/เดือน | ไม่มีหรือระบบเดิม | ไฟฟ้า PM อะไหล่ ซอฟต์แวร์และดอกเบี้ย | ใบเสนอราคาและแผน PM |
| เวลาหยุดและมูลค่าความเสี่ยง | ประวัติเครื่องเดิม | เซลล์ใหม่และทางทำงานสำรอง | SLA อะไหล่และแผนกู้คืน |
ระบบอัตโนมัติมีโอกาสคุ้มเมื่อใด
เครื่องตัดเร็วกว่าอัตราการโหลดปัจจุบัน
หากกราฟเวลารอบแสดงว่าเครื่องรอทีมวัสดุทุกแผ่น การลดช่วงรอมีโอกาสเปลี่ยนเป็นเวลาตัดได้โดยตรง โดยเฉพาะงานแผ่นบางที่รอบตัดสั้น แต่ต้องจำลองทั้งแผ่นเต็ม โครงเศษ และชิ้นงานเล็กหลังตัด เพราะฝั่งขนถ่ายอาจใช้เวลามากกว่าฝั่งโหลด
มีสองหรือสามกะและงานต่อเนื่อง
จำนวนรอบที่ระบบทำงานต่อเดือนช่วยกระจายค่าเสื่อมและต้นทุนคงที่ กะที่สองยังทำให้การลดช่องว่างระหว่างเปลี่ยนกะมีมูลค่า แต่กะมากไม่ได้แปลว่าคุ้มทันที หากออเดอร์ไม่เต็มหรือส่วนผสมงานทำให้ต้องหยุดคัดแผ่นบ่อย ผลตอบแทนจะต่ำกว่าสมมติฐาน
การยกวัสดุเป็นข้อจำกัดด้านคนและความปลอดภัย
แผ่นใหญ่ หนัก หรือผิวสำเร็จต้องการวิธีจับที่สม่ำเสมอ ระบบยกอาจลดการทำงานซ้ำและความเสี่ยงจากการจัดการด้วยมือ อย่างไรก็ดี ยังต้องประเมินแผ่นซ้อน สุญญากาศตก วัสดุเอียง เขตการเคลื่อนที่ และการเข้าแก้ติดขัดตามมาตรฐานความปลอดภัยของโรงงาน
ต้องการหลีกเลี่ยงการเพิ่มคน ไม่ใช่คาดว่าจะปลดคนทันที
กรณีที่ยอดงานเพิ่มและโรงงานกำลังจะเปิดกะใหม่ การลงทุนอาจช่วยหลีกเลี่ยงการรับทีมโหลดเพิ่ม นี่เป็นกระแสเงินสดที่อธิบายได้ชัดกว่าการสมมติว่าพนักงานปัจจุบันหายไปจากต้นทุนทันที บันทึกตำแหน่ง จำนวนคน และวันที่ต้องจ้างไว้ใน business case
เครื่องตัดเร็วขึ้นไม่ช่วย หากคอขวดอยู่ที่พับ เชื่อม หรือคัดแยก
ก่อนลงทุน ให้วาดการไหลตั้งแต่คลังแผ่น Nesting โหลด ตัด ขนถ่าย แยกชิ้น ลบคม พับ เชื่อม ไปจนถึงจัดส่ง ใส่กำลังผลิตและคิวรอของแต่ละจุด ระบบโหลดอัตโนมัติแก้เฉพาะบางช่วง หากแผนกพับมีงานค้างสามวัน การเพิ่มแผ่นตัดต่อกะอาจเพิ่มพื้นที่กองและความเสี่ยงชิ้นส่วนปะปน
บางโรงงานแก้คอขวดได้ด้วยการจัดตารางรถยก เตรียมแผ่นล่วงหน้า ทำป้ายคิว ปรับ Nesting หรือลดเวลาค้นหาวัสดุก่อนใช้เงินลงทุนสูง หากมาตรการต้นทุนต่ำลดเวลารอได้เกือบหมด ระบบอัตโนมัติต้องสร้างประโยชน์ด้านอื่น เช่น กะไร้คนประจำ ความปลอดภัย หรือการเชื่อมคลัง จึงจะผ่านเกณฑ์
สถานการณ์โรงงานในไทยที่ให้คำตอบต่างกัน
ผู้ผลิตตู้ไฟสองกะ งานรุ่นซ้ำ
แผ่นเหล็กและสแตนเลสขนาดมาตรฐานมีคิวต่อเนื่อง เครื่องรอโหลดช่วงพักและเปลี่ยนกะ ขณะที่แผนกพับยังมีพื้นที่รับงาน กรณีนี้เหมาะกับการวัดระบบโหลด/ขนถ่าย เพราะชั่วโมงที่คืนมามีโอกาสกลายเป็นชิ้นงานขายได้
ร้านรับจ้างหนึ่งกะ งานเปลี่ยนทุกวัน
เครื่องว่างเพราะรอไฟล์ อนุมัติแบบ และวัสดุจากลูกค้า การติดตั้งหอเก็บแผ่นไม่แก้สาเหตุหลัก เริ่มจากรหัสหยุดเครื่อง การเตรียมงาน และตารางวัสดุก่อน แล้วประเมินอัตโนมัติใหม่เมื่อปริมาณซ้ำเพิ่ม
โรงงานครัวที่พับเป็นคอขวด
เครื่องตัดมีเวลารอบเพียงพอ แต่ถาดและแผงสแตนเลสกองรอพับทุกเย็น การโหลดเพิ่มจะสร้าง WIP และเสี่ยงรอยผิว ควรแก้การแยกชิ้น การป้องกันผิว และกำลังพับพร้อมกัน หรือทำโครงการเป็นระยะ
โรงงานชิ้นส่วนรถยนต์ที่ต้องการ Traceability
ล็อตและเกรดวัสดุต้องตามถึงชิ้นส่วน ระบบคลังและคิวอัตโนมัติอาจลดการหยิบผิดได้ แต่ ROI ต้องรวมซอฟต์แวร์ การเชื่อม ERP/MES การสแกน และขั้นตอนแก้ข้อมูล ไม่ใช่คิดจากแขนโหลดอย่างเดียว
สำหรับพื้นที่ผลิตที่ร้อน ชื้นหรือมีฝุ่น ให้ตรวจสภาพตู้ควบคุม เซนเซอร์ ระบบสุญญากาศ จุดระบายน้ำของลมอัด และแผนทำความสะอาด พื้นรับน้ำหนัก ความสูงอาคาร ทางเข้าเครื่อง เขตเครนและรถยก รวมถึงกำลังไฟต้องอยู่ในผังตั้งแต่ก่อนสั่งซื้อ ขอบเขตติดตั้ง ฝึกอบรม อะไหล่ และบริการในไทยให้ยืนยันจากเอกสารทางการของโครงการ
ขอบเขตโครงการที่ต้องใส่ในราคาและแผนติดตั้ง
คำว่า “ระบบโหลดอัตโนมัติ” อาจหมายถึงแขนยกหนึ่งชุด หรือเซลล์ครบที่มีคลังหลายชั้น โหลด ขนถ่าย แยกพาเลต ระบบความปลอดภัยและซอฟต์แวร์ สองใบเสนอราคาจึงเทียบกันไม่ได้จนกว่าจะจัดขอบเขตให้เท่ากัน
| หมวด | รายการที่ต้องกำหนด | คำถามตรวจรับ | ผลต่อต้นทุน |
|---|---|---|---|
| วัสดุ | ขนาด น้ำหนัก ความหนา ผิว ฟิล์ม น้ำมัน และการแยกแผ่นซ้อน | ระบบตรวจว่าหยิบหนึ่งแผ่นอย่างไร | หัวจับ เซนเซอร์และเวลารอบ |
| คลัง | จำนวนตำแหน่ง น้ำหนักต่อชั้น FIFO และการเติมวัสดุ | เติมคลังโดยไม่หยุดตัดได้หรือไม่ | โครงสร้าง พื้นที่และ WIP |
| ขนถ่าย | แผ่นตัด ชิ้นส่วน โครงเศษ พาเลตและการคัด | ใครแยกชิ้นเล็กและจัดการ Tip-up | แรงงานปลายทางและการหยุดโต๊ะ |
| ซอฟต์แวร์ | คิว Nesting รหัสวัสดุ ERP/MES สิทธิผู้ใช้และสำรองข้อมูล | เมื่อเครือข่ายหยุดยังผลิตได้อย่างไร | License การเชื่อมต่อและบริการ |
| ความปลอดภัย | รั้ว ประตู interlock scanner E-stop และ LOTO | เข้ากู้ชิ้นงานติดขัดอย่างปลอดภัยอย่างไร | อุปกรณ์ พื้นที่และเวลาฝึกอบรม |
| สาธารณูปโภค | ไฟฟ้า ลมอัด เครน พื้นฐานและการสื่อสาร | รวมงานเดินระบบและทดสอบโหลดแล้วหรือไม่ | งบหน้างานและระยะติดตั้ง |
| บริการ | FAT/SAT อบรม PM อะไหล่ ระยะรับประกันและการช่วยเหลือ | อุปกรณ์ใดหยุดแล้วทั้งเซลล์หยุด | ความพร้อมใช้และเงินสำรอง |
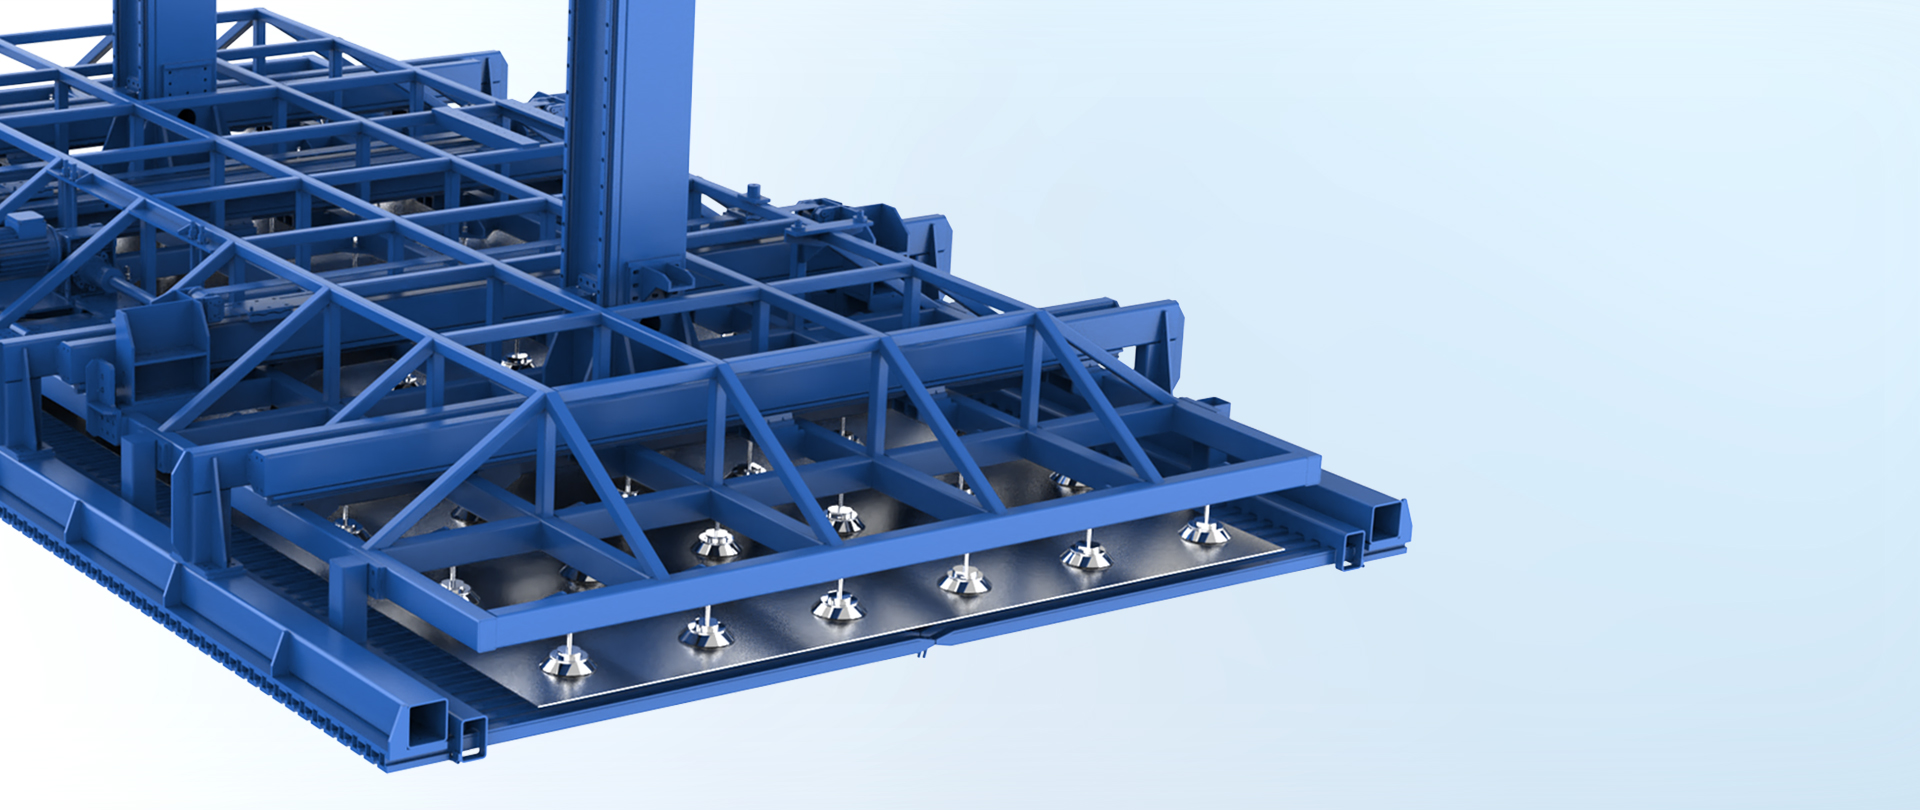
ต้นทุนและความเสี่ยงที่มักถูกลืมใน ROI
- เวลาติดตั้งและหยุดผลิต: รวมรื้อพื้นที่ งานฐาน เดินไฟ ลม เครือข่าย ทดสอบและ Ramp-up
- อะไหล่สำคัญ: เซนเซอร์ ถ้วยดูด วาล์ว สายพาน มอเตอร์และอุปกรณ์ควบคุมที่ทำให้ทั้งเซลล์หยุดได้
- การบำรุงรักษา: ตรวจสุญญากาศ การจัดแนว ราง ระบบยก จุดหล่อลื่นและอุปกรณ์ความปลอดภัย
- ซอฟต์แวร์และข้อมูล: License การอัปเดต การเชื่อมต่อ การสำรองสูตรและสิทธิแก้คิว
- ความผิดพลาดของวัสดุ: หยิบผิดเกรด แผ่นติดสองชั้น ผิวมีน้ำมัน ฟิล์มหรือความโก่งเกินเงื่อนไข
- แผนสำรอง: ความสามารถโหลดแบบแมนนวล ขั้นตอนกู้คืน และกำลังผลิตเมื่อส่วนอัตโนมัติหยุด
- เงินทุนและประกัน: ดอกเบี้ย ค่าธรรมเนียม ภาษี ประกัน และเงินมัดจำระหว่างโครงการ
แผนตรวจสอบก่อนอนุมัติโครงการอัตโนมัติ
- ติดรหัสเหตุผลการหยุดเครื่อง
แยกรอโหลด รอขนถ่าย รอไฟล์ รอวัสดุ ซ่อม คุณภาพ และไม่มีงาน - สร้าง Pareto จากหลายกะ
เลือกปัญหาที่กินเวลามากและตรวจว่าระบบอัตโนมัติแก้สาเหตุนั้นโดยตรงหรือไม่ - เลือกชุดงานตัวแทน
รวมแผ่นบาง/หนา ขนาดต่างกัน ผิวมีฟิล์ม ชิ้นเล็ก โครงเศษอ่อน และงานเปลี่ยนเกรด - จำลองรอบครบ
เติมคลัง เรียกแผ่น โหลด ตัด ขนถ่าย แยกชิ้น จัดการเศษ และเปลี่ยนคิว - วัดคุณภาพและความปลอดภัย
ตรวจแผ่นซ้อน รอยผิว การวางเอียง การชน การเข้าเขต และการกู้เหตุผิดปกติ - ตรวจแผนกถัดไป
ยืนยันว่าคน พื้นที่ รถยก ลบคม พับและเชื่อมรับผลผลิตเพิ่มได้ - ทำสามสถานการณ์ทางการเงิน
Conservative, Base และ Upside โดยเปลี่ยนปริมาณขาย ความพร้อมใช้ และค่าใช้จ่าย ไม่เปลี่ยนทุกตัวเพื่อให้ผลดูดี - กำหนดเกณฑ์ FAT/SAT
ระบุวัสดุ รอบทำงาน จำนวนรอบ อัตราผ่าน การกู้คืน และเอกสารอบรมก่อนเซ็นรับ
ใช้ตัวอย่างระบบ GWEIKE เพื่อดูขั้นตอน ไม่ใช้แทนข้อมูล ROI
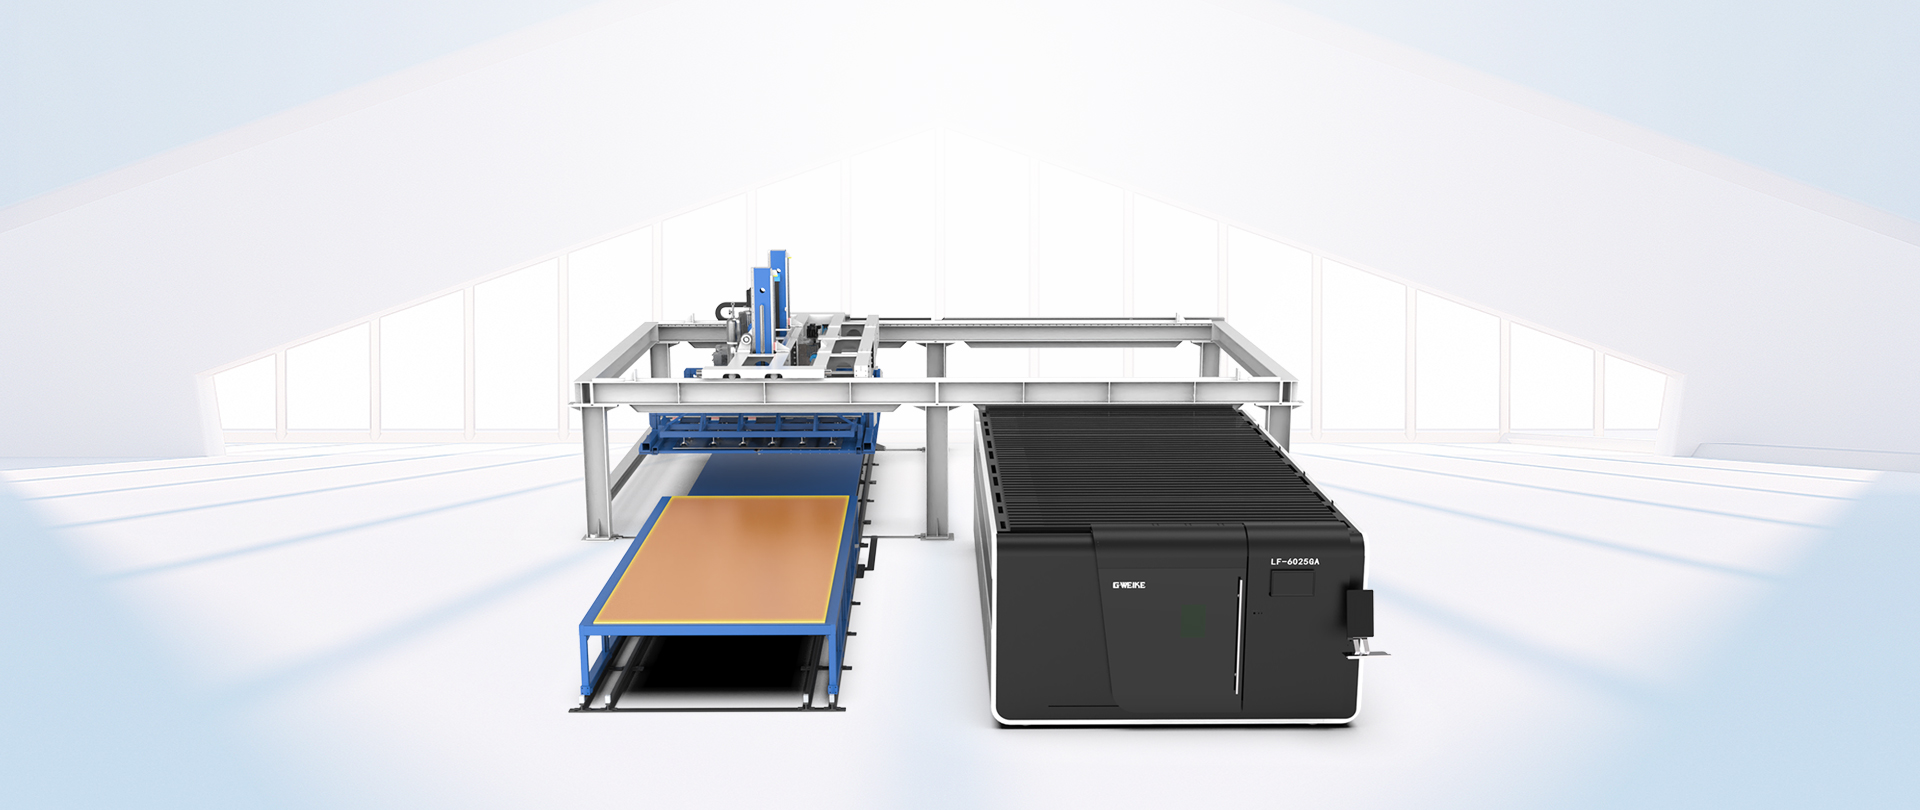
LF6025 GAS โหลดและขนถ่ายอัตโนมัติ
ใช้ดูตำแหน่งชุดยก โต๊ะและทางเดินวัสดุ ก่อนขอราคาให้ส่งขนาดแผ่น น้ำหนัก รอบตัด และผังจริงเพื่อกำหนดขอบเขตเซลล์
กรณีลูกค้า LF3015GAS ในฝรั่งเศส
หน้ากรณีลูกค้าแสดงว่ามีระบบโหลดอัตโนมัติใช้งานในสภาพโรงงาน แต่ไม่ได้เผยชั่วโมงแรงงาน อัตราใช้เครื่อง ต้นทุน หรือระยะคืนทุน จึงยืนยันการประยุกต์ใช้ได้ ไม่ใช่ผลตอบแทนของโรงงานอื่น
ดูกรณีระบบอัตโนมัติของลูกค้า GWEIKEระบบตัดจากคอยล์เป็นอีกเส้นทางหนึ่งที่ลดการจัดการแผ่นเดี่ยว แต่มีเงื่อนไขเรื่องม้วน การคลี่ การปรับเรียบ วัสดุ ความหนา และรูปทรงชิ้นงานต่างจากการโหลดแผ่นสำเร็จ หากโรงงานผลิตชิ้นซ้ำจากวัสดุบางปริมาณสูง ให้ประเมิน สายตัดเลเซอร์จากคอยล์ GKS-CPL แยกเป็นโครงการ ไม่รวมผลตอบแทนสองแนวทางเข้าด้วยกัน
คำถามที่พบบ่อยเกี่ยวกับ ROI ระบบโหลดอัตโนมัติ
โรงงานหนึ่งกะควรติดระบบโหลดอัตโนมัติหรือไม่?
อาจคุ้มได้ แต่จำนวนกะอย่างเดียวตัดสินไม่ได้ ให้ดูเวลาที่เครื่องรอโหลดต่อเดือน น้ำหนักแผ่น จำนวนคนและรถยก งานซ้ำ กำไรส่วนเพิ่มของชิ้นงาน และความต้องการด้านความปลอดภัย หากเครื่องว่างเพราะไม่มีคำสั่งซื้อหรือรอโปรแกรม ระบบโหลดจะไม่แก้คอขวด การเพิ่มกะหรือปรับการเตรียมวัสดุอาจเป็นทางเลือกที่ควรเทียบด้วย
คำนวณระยะคืนทุนของระบบอัตโนมัติอย่างไร?
นำเงินลงทุนทั้งโครงการหารด้วยผลประโยชน์เงินสดสุทธิต่อเดือน เงินลงทุนต้องรวมชุดโหลด ขนถ่าย คลัง รั้ว ซอฟต์แวร์ งานฐาน ไฟฟ้า ติดตั้งและอบรม ส่วนผลประโยชน์สุทธิรวมแรงงานหรือโอทีที่ลดจริง กำไรส่วนเพิ่มจากงานที่ขายได้ และของเสียที่ลด แล้วหักไฟฟ้า PM อะไหล่ ซอฟต์แวร์ เงินทุนและความเสี่ยงหยุดเครื่อง
ระบบโหลดอัตโนมัติลดจำนวนพนักงานได้กี่คน?
ไม่มีจำนวนกลางที่ใช้ได้กับทุกโรงงาน ต้องทำ Time Study ของงานรถยก แกะแพ็ก โหลด จัดแนว ขนถ่าย แยกชิ้น ตรวจและเก็บเศษ แล้วระบุว่างานใดยังคงอยู่หลังติดตั้ง หากพนักงานเดิมยังอยู่และไม่ได้ลดโอที หลีกเลี่ยงการจ้าง หรือย้ายไปสร้างผลผลิตอื่น ไม่ควรบันทึกค่าแรงทั้งหมดเป็นเงินประหยัด
ข้อมูลใดต้องส่งเพื่อประเมินระบบโหลดและขนถ่าย?
ส่งวัสดุและเกรด ช่วงความหนา ขนาดและน้ำหนักแผ่น สภาพผิวหรือฟิล์ม รายการงานและไฟล์ DXF/DWG รอบตัด ปริมาณต่อกะ จำนวนกะ เวลารอโหลด วิธีคัดชิ้นและจัดการเศษ ผังโรงงาน ทางเข้า พื้นรับน้ำหนัก ไฟฟ้า ลมอัด ระบบข้อมูล เกณฑ์ความปลอดภัย และกำลังผลิตของแผนกถัดไป
ขอประเมิน ROI จากเวลาจริงของโรงงาน
เตรียมวัสดุและเกรด ความหนา ขนาด/น้ำหนักแผ่น ไฟล์ DXF/DWG ปริมาณต่อกะ จำนวนกะ รอบตัด เวลารอโหลดและขนถ่าย จำนวนคน รถยก งานค้างปลายทาง ผังพื้นที่ ไฟฟ้า ลมอัด ระบบคลัง และเกณฑ์ความปลอดภัย ทีม GWEIKE สามารถใช้ข้อมูลเหล่านี้จัดขอบเขตการทดลองและรายการต้นทุนสำหรับเปรียบเทียบได้
นำข้อมูลต้นทุนและปริมาณงานส่งผ่านแบบฟอร์ม หรือสอบถามทาง LINE, WhatsApp, โทรศัพท์และอีเมล ขอใบเสนอราคาที่ระบุ Configuration, สมมติฐาน การติดตั้ง Training และบริการในประเทศไทยให้ครบ ในข้อความแรกให้ระบุ เวลารอโหลด จำนวนคน WIP และจำนวนกะ เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ส่งข้อมูลเพื่อประเมินระบบอัตโนมัติ