
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb

วิธีเลือกเครื่องตัดท่อเลเซอร์แบบไม่หลงสเปก
โรงงานเฟอร์นิเจอร์ที่ใช้ท่อกลมและท่อเหลี่ยมผนังบางเป็นล็อตซ้ำ มีโจทย์ต่างจากผู้ผลิตเครื่องจักรเกษตรที่สลับท่อหนา เหล็กราง และโปรไฟล์ขนาดใหญ่ ส่วนผู้รับงานโครงสร้างที่รับท่อยาวและหนักต้องให้ความสำคัญกับการพยุง การแกว่ง และพื้นที่ขนถ่ายมากกว่าความเร็วหัวจับที่วัดโดยไม่มีโหลด
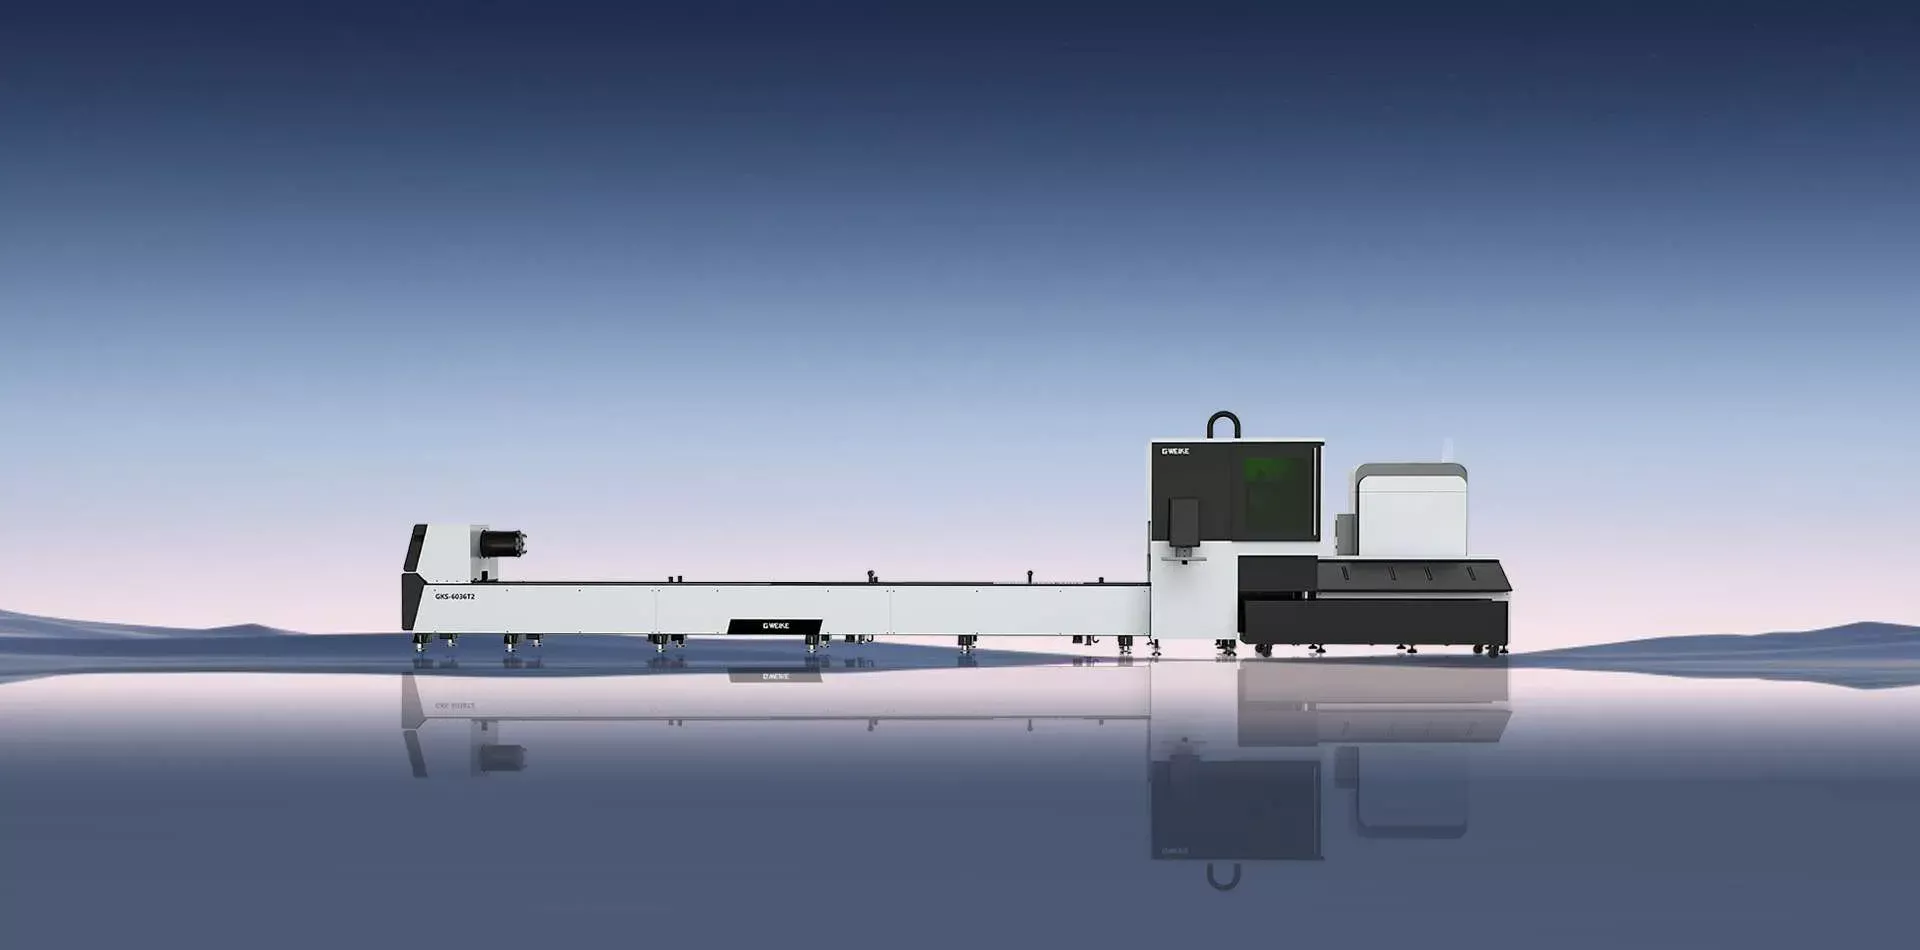
ข้อมูล 8 ชุดที่ต้องเตรียมก่อนขอราคา
รูปทรงท่อและช่วงจับ ต้องดูมากกว่าค่าเส้นผ่านศูนย์กลาง
ท่อปิดรูปทรงปกติ
ท่อกลม เหลี่ยม และผืนผ้ามักจับได้ง่ายกว่า แต่ต้องทดสอบทั้งขนาดต่ำสุดและสูงสุด รวมถึงผนังบางที่อาจยุบจากแรงจับ
โปรไฟล์เปิด
เหล็กฉาก ราง และไอบีมมีความแข็งไม่เท่ากันทุกทิศ การหาศูนย์ การรองรับ และการหมุนต้องยืนยันกับหน้าตัดจริง
หน้าตัดพิเศษ
วงรี โปรไฟล์รีดขึ้นรูป หรือท่อมีตะเข็บเด่นอาจต้องใช้ฐานจับ ซอฟต์แวร์ หรือการตรวจแนวตะเข็บเพิ่มเติม
ตรวจสเปกสองส่วนแยกกันเสมอ: ช่วงที่ปากจับเปิดได้ และช่วงที่ระบบรับรองให้หมุนตัดจริง ตัวเลขสูงสุดของหัวจับไม่ได้หมายความว่าท่อทุกหน้าตัดในขนาดนั้นจะหมุนได้ด้วยความเร็วเดียวกัน ท่อสี่เหลี่ยมยังต้องมีระยะหลบมุมขณะหมุน ส่วนโปรไฟล์เปิดอาจเสียรูปเมื่อแรงจับไม่กระจายเหมาะสม
ความยาวใช้งาน น้ำหนักต่อเส้น และการโก่งตัว
“รองรับท่อ 6 m” อาจหมายถึงความยาววัตถุดิบ ความยาวตัดที่มีประสิทธิภาพ หรือความยาวที่ปล่อยชิ้นงานได้ ซึ่งไม่จำเป็นต้องเท่ากัน ให้ขอแผนผังระยะโหลด ระยะหัวจับ ระยะตัด และระยะขนถ่ายพร้อมขนาดรวมของสายการผลิต ถ้าโรงงานรับวัตถุดิบ 6 m แต่ชิ้นงานยาว 6 m พอดี ต้องเช็กว่าช่วงหัวจับและหางท่อกินความยาวใช้งานไปเท่าไร
น้ำหนักต้องระบุทั้ง kg/m และน้ำหนักรวมต่อเส้น ท่อสองเส้นยาวเท่ากันอาจสร้างภาระต่างกันมากเมื่อหน้าตัดและความหนาผนังต่างกัน ขณะหมุน แรงเฉื่อยและการโก่งไม่ได้ขึ้นกับน้ำหนักเพียงค่าเดียว ระบบลูกกลิ้งรองรับ การยกตาม ความตรงของวัตถุดิบ และความเร็วรอบภายใต้โหลดล้วนส่งผลต่อมิติปลายชิ้นงาน
เลือกกำลังเลเซอร์จากผนังท่อและจังหวะงาน
กำลังเลเซอร์สัมพันธ์กับวัสดุ ความหนาผนัง ก๊าซ ความเร็ว และคุณภาพขอบ แต่สำหรับงานท่อ กลไกการหมุนและเวลาจัดตำแหน่งมักมีผลต่อรอบงานมากกว่างานแผ่น รูเล็กจำนวนมาก รอยตัดรอบท่อ และการเปลี่ยนทิศทางทำให้เครื่องไม่สามารถใช้ความเร็วเส้นตรงสูงสุดได้ตลอดเวลา
- เริ่มจากความหนาที่ทำเงินเป็นประจำ
แยกออกจากความหนาสูงสุดที่เจอไม่กี่ครั้งต่อเดือน - เลือกชิ้นงานตัวแทน
ใช้ไฟล์ที่มีรู สล็อต มุม และรอยต่อเหมือนงานเชื่อมจริง ไม่ใช้เส้นตัดตรงเพียงเส้นเดียว - เทียบกำลังอย่างน้อยสองระดับ
บันทึกเวลาตัดทั้งชิ้น คุณภาพขอบ ก๊าซ และเวลางานหลังตัด - ดูคอขวดทั้งไลน์
หากเครื่องรอคนยกท่อหรือรอคัดชิ้นงาน การเพิ่มกำลังอาจไม่เพิ่มชิ้นดีต่อกะ
รายละเอียดหลักการเลือกวัตต์ทั่วไปสามารถอ่านใน คู่มือเลือกกำลังไฟเบอร์เลเซอร์ แต่ค่าความหนาจากเครื่องตัดแผ่นไม่ควรถูกย้ายมาใช้กับท่อโดยตรง เพราะท่อมีความโค้ง ระยะหัวตัดเปลี่ยนตามรูปทรง และมีผนังด้านตรงข้ามที่ต้องป้องกันความเสียหาย
หนึ่ง สอง สาม หรือสี่หัวจับ เลือกจากหน้าที่ ไม่ใช่จำนวน
เป็นโครงสร้างที่พบได้ในงานทั่วไป ช่วยจับและหมุนท่อได้มั่นคงเมื่อช่วงขนาด น้ำหนัก และหางท่ออยู่ในขอบเขตของรุ่น
เพิ่มทางเลือกในการส่งต่อจุดจับ รองรับท่อยาวหรือหนัก และจัดกลยุทธ์ลดหางท่อได้ในบางโครงสร้าง แต่ต้องดูจังหวะการเคลื่อนจริง
เหมาะกับระบบงานหนักบางประเภทที่ต้องพยุงและจับหลายตำแหน่ง การลงทุนจะคุ้มเมื่อสเปกท่อและปริมาณงานต้องใช้ความสามารถนั้นจริง
หัวจับมากขึ้นไม่ได้รับประกันความแม่นยำโดยอัตโนมัติ ให้ดูขนาดปากจับ แรงจับ การชดเชยศูนย์ วิธีส่งต่อชิ้นงาน ช่วงที่หัวตัดเข้าถึงได้ และการประสานกับตัวรองรับ ถ้าตัดท่อผนังบาง แรงจับสูงเกินไปอาจทำให้หน้าตัดเสียรูป ถ้าท่อหนัก ระบบที่จับได้แต่หมุนช้าลงมากอาจไม่ถึงผลผลิตที่คาดไว้
หางท่อ ศูนย์หาง และงานบาก ต้องนิยามให้ตรงกัน
คำว่า “หางสั้น” หรือ “หางศูนย์” อาจเป็นค่าทางทฤษฎีภายใต้รูปทรงและลำดับตัดเฉพาะ ไม่ใช่เศษเฉลี่ยของทุกออเดอร์ ก่อนเปรียบเทียบ ให้ขอคำจำกัดความว่าเป็นระยะจากปลายท่อถึงรอยตัดสุดท้าย หรือเป็นน้ำหนักเศษรวมหลัง nesting และถามว่าต้องใช้อุปกรณ์เสริมหรือโหมดจับพิเศษหรือไม่
TG‑E ระบุเทคโนโลยีหัวจับหน้าเคลื่อนเกินระยะและหางขั้นต่ำ 30 mm ในเงื่อนไขของรุ่น ส่วนหน้า TF ในเว็บไซต์ไทยระบุหางขั้นต่ำ 30 mm และมีชุดจับเสริมแบบเซอร์โวสำหรับงานที่ต้องลดเศษมากขึ้น ตัวเลขเหล่านี้ไม่ควรถูกย้ายไปใช้กับรุ่นอื่น ให้ทดสอบด้วยความยาวชิ้นงานและแผน nesting ของโรงงาน
งานบากสำหรับเตรียมเชื่อมต้องระบุมุม ช่วงความหนา รูปทรงรอยต่อ ระยะราก และเกณฑ์ประกอบ หัวตัดบากเป็นเพียงส่วนหนึ่ง ซอฟต์แวร์ การชดเชยผิวโค้ง ระยะหัวตัด และการสอบเทียบแกนมีผลร่วมกัน หากโรงงานไม่ทำงานบากเป็นประจำ การเพิ่มออปชันอาจสร้างต้นทุนและภาระฝึกอบรมโดยไม่คืนประโยชน์
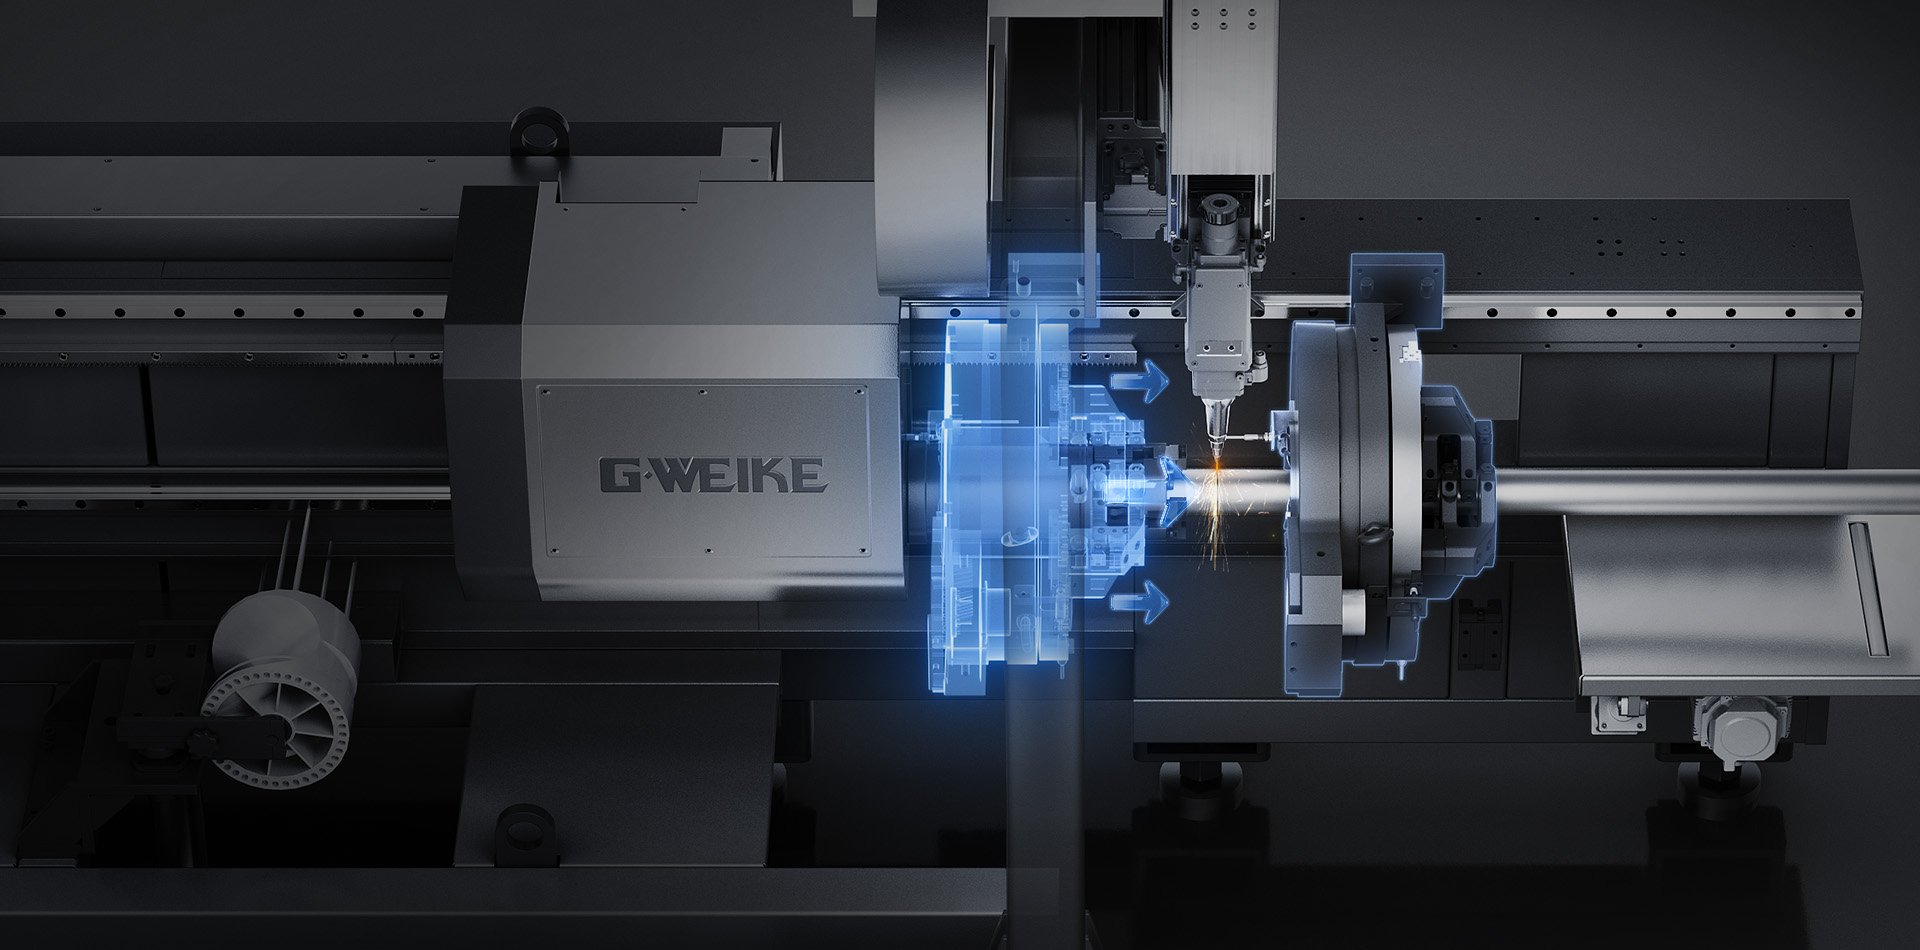
ระบบโหลดอัตโนมัติคุ้มเมื่อจังหวะงานซ้ำมากพอ
| ระดับการโหลด | เหมาะกับสถานการณ์ | ข้อจำกัดที่ต้องตรวจ | ข้อมูลสำหรับคำนวณ |
|---|---|---|---|
| ใช้แรงงานหรือเครน | ล็อตเล็ก เปลี่ยนท่อบ่อย โปรไฟล์หลากหลาย หรือท่อหนักที่มีเครนอยู่แล้ว | เวลารอ ความปลอดภัย รอยกระแทก และจำนวนคนต่อกะ | นาทีต่อการโหลดหนึ่งเส้น จำนวนเส้นต่อกะ และเวลาที่หัวตัดรอ |
| กึ่งอัตโนมัติ | งานผสมที่ต้องการลดแรงยก แต่ยังต้องให้คนจัดชุดและยืนยันหน้าตัด | ช่วงขนาดที่โมดูลรองรับ การเปลี่ยนงาน และพื้นที่พักท่อ | เวลาจัดชุด เวลาป้อนสำเร็จ และจำนวนครั้งที่ต้องแก้ด้วยมือ |
| อัตโนมัติเต็มรูปแบบ | ท่อมาตรฐาน ล็อตซ้ำ ปริมาณกลางถึงสูง และหลายกะ | ท่อพันกัน โปรไฟล์พิเศษ ผิวเป็นรอย การแยกชิ้นงาน และคอขวดปลายไลน์ | ผลผลิตจริง ชั่วโมงเดินเครื่อง ค่าแรง ของเสีย เวลาหยุด และต้นทุนพื้นที่ |
อย่าคำนวณคืนทุนจากจำนวนคนที่ “คาดว่าจะลด” เพียงอย่างเดียว ให้จับเวลาปัจจุบันตั้งแต่หยิบท่อจนวางชิ้นงานสำเร็จ หากเครื่องตัดใช้เวลา 10 นาทีต่อเส้นแต่คนโหลดเสร็จใน 2 นาที ระบบอัตโนมัติอาจไม่เพิ่มผลผลิต ในทางกลับกัน หากหัวตัดหยุดรอท่อเป็นประจำ การแก้คอขวดการโหลดอาจคุ้มกว่าขยับกำลังเลเซอร์
ตัวอย่างการจับคู่แนวงานกับตระกูลเครื่อง GWEIKE
ตารางนี้ใช้เพื่อสร้างรายชื่อรุ่นสำหรับทดลอง ไม่ใช่คำแนะนำสุดท้าย รุ่นย่อยและออปชันต้องตรวจจากเอกสารเสนอราคาปัจจุบัน เพราะช่วงกำลัง หัวจับ และโมดูลโหลดอาจแตกต่างกัน
| แนวทาง | ข้อมูลจากหน้าผลิตภัณฑ์ | งานที่ควรนำมาทดลอง | จุดที่ไม่ควรเหมารวม |
|---|---|---|---|
| TG‑E 6012/6016 ท่อทั่วไปและพื้นที่จำกัด | 1.5/3 kW, ท่อกลม Φ10–120/160 mm, เหลี่ยมถึง 120/160 mm, 6.5 m, 80 kg ต่อเส้น | เฟอร์นิเจอร์ อุปกรณ์ออกกำลัง ราว และฮาร์ดแวร์ที่ใช้ท่อขนาดซ้ำ | ไม่ใช่เครื่องงานหนัก หาง 30 mm ต้องยืนยันกับไฟล์และลำดับตัดจริง |
| T2 6024/6036 งานท่อและโปรไฟล์ทั่วไป | ช่วงกลม 20–240/350 mm, ความยาวตัด 6.5 m, 300/500 kg ต่อเส้น พร้อมตัวเลือกกำลังตามรุ่น | ท่อกลม เหลี่ยม ผืนผ้า รวมถึงโปรไฟล์โครงสร้างที่อยู่ในช่วงรับรอง | ความเร็วรอบสูงสุดลดความหมายลงเมื่อท่อหนัก ต้องดูผลภายใต้โหลด |
| T3 สามหัวจับ ท่อยาวและงานหนัก | รุ่นย่อยครอบคลุมช่วง 30–600 mm, กำลัง 3–30 kW, ระยะปล่อยได้ถึง 12.5 m และน้ำหนัก 1,200–3,000 kg | โครงสร้าง เครื่องจักรหนัก และโปรไฟล์ยาวที่ต้องตรวจความมั่นคงหลายจุด | ตัวเลขต่างกันตามรุ่นย่อย ห้ามรวมช่วงสูงสุดทุกคอลัมน์เป็นเครื่องเดียว |
| TF หัวจับหน้า ท่อเล็กถึงกลางและลดหาง | หน้าไทยระบุรุ่น 6012/6016, ช่วง Φ10–120/160 mm, 6.5 m, 80 kg และตัวเลือกโหลด | ล็อตซ้ำที่ต้นทุนเศษปลายสูงและต้องการตัดช่วงสุดท้ายให้มั่นคง | ประเมินมูลค่าเศษจริงต่อเดือน ไม่ซื้อระบบหางสั้นจากตัวเลขสาธิตอย่างเดียว |

ดูการทำงานของ T3
วิดีโอช่วยตรวจโครงสร้างและการเคลื่อนที่ของท่อยาว แต่ไม่ได้แทนการทดสอบน้ำหนัก หน้าตัด และแบบชิ้นงานของโรงงาน
ดูหน้าผลิตภัณฑ์ T3
TG‑E สำหรับงานทั่วไป
โครงสร้างกะทัดรัดและแนวคิดลดหางเหมาะเป็นตัวเลือกเริ่มต้นเมื่อขนาดและน้ำหนักท่ออยู่ในช่วงของรุ่น อย่านำไปเทียบกับ T3 เฉพาะราคาหรือกำลัง
อ่านข้อมูล TG‑E จาก GWEIKEทดลองตัดและรับเครื่องด้วยไฟล์ของโรงงาน
- ทดสอบท่อเล็กสุด ใหญ่สุด หนักสุด และหน้าตัดที่จับยากที่สุด
- ใช้เกรด ความหนา ตะเข็บ และความตรงจากผู้ขายวัตถุดิบจริง
- ตัดชิ้นงานซ้ำจากต้น กลาง และท้ายเส้น
- บันทึกเวลาโหลด จับศูนย์ เจาะ ตัด ขนถ่าย และเปลี่ยนงาน
- วัดรู สล็อต ความยาว มุม และตำแหน่งรอบท่อ
- ทดลองชิ้นส่วนประกบหรือฟิกซ์เจอร์เชื่อมของจริง
- ชั่งเศษปลายรวมต่อแผน nesting ไม่ดูเฉพาะชิ้นสุดท้าย
- ตรวจรอยกด รอยขีด การยุบ และการแกว่งขณะหมุน
- ยืนยันก๊าซ หัวฉีด โฟกัส ซอฟต์แวร์ และออปชันที่ใช้ทดสอบ
- ขอรายการบำรุงรักษา อะไหล่ การฝึกอบรม และเงื่อนไขบริการ
สำหรับโรงงานในไทย ควรสำรวจพื้นที่พร้อมทางเข้าท่อยาว จุดกลับรถ เครนหรือรถยก ระยะวางชุดโหลด ระบบไฟฟ้า ก๊าซ อากาศอัด และการดูดควัน GWEIKE มีตัวแทนหรือทีมบริการในไทย แต่รายละเอียดการติดตั้ง การฝึกอบรม อะไหล่ พื้นที่ครอบคลุม และเวลาตอบสนองต้องยืนยันผ่านช่องทางทางการก่อนสั่งซื้อ
คำถามที่พบบ่อยเกี่ยวกับวิธีเลือกเครื่องตัดท่อเลเซอร์
ควรเลือกจำนวนหัวจับจากอะไร?
ดูช่วงขนาด น้ำหนัก ความยาว การโก่งตัว ตำแหน่งรอยตัด หางท่อ และความมั่นคงที่ต้องการ มากกว่าดูจำนวนเพียงอย่างเดียว งานทั่วไปอาจใช้สองหัวจับได้ดี ส่วนท่อยาวหรือหนักอาจได้ประโยชน์จากสามหรือสี่หัวจับเมื่อโครงสร้างรองรับจริง ให้ยืนยันด้วยการตัดซ้ำจากต้น กลาง และท้ายท่อ
งานหางสั้นหรือศูนย์หางเหมาะกับใคร?
เหมาะเมื่อวัสดุมีราคาสูง ใช้ท่อจำนวนมาก และเศษปลายรวมต่อเดือนมีมูลค่ามากพอ แต่ต้องตรวจนิยามหาง อุปกรณ์เสริม ลำดับจับ และคุณภาพชิ้นสุดท้าย ระบบหางสั้นไม่จำเป็นสำหรับทุกโรงงาน หากล็อตเล็กหรือเศษเดิมถูกนำไปใช้ต่อได้ ผลตอบแทนอาจจำกัด
ระบบโหลดอัตโนมัติคุ้มเมื่อใด?
มักคุ้มเมื่อท่อมีสเปกซ้ำ ล็อตกลางถึงใหญ่ เดินหลายกะ และเครื่องหยุดรอการโหลดเป็นประจำ ให้คำนวณจากเวลาปัจจุบัน ผลผลิต ค่าแรง ของเสีย พื้นที่ และเวลาหยุดจริง หากเปลี่ยนโปรไฟล์บ่อยหรือใช้ท่อหนักหลายแบบ ระบบกึ่งอัตโนมัติหรือเครนอาจยืดหยุ่นกว่า
เปรียบเทียบรุ่นจากสเปกท่อของคุณ
ส่งวัสดุและเกรด ความหนาผนัง หน้าตัด ขนาดต่ำสุด–สูงสุด ความยาว kg/m น้ำหนักต่อเส้น DXF/DWG ปริมาณต่อกะ ข้อกำหนดหางท่อ งานบาก ก๊าซ พื้นที่ และวิธีโหลด ทีมงานจะใช้ข้อมูลชุดเดียวกันเพื่อจัดรุ่นสำหรับทดลอง เริ่มประเมินได้ด้วยการส่ง Tube Matrix และแบบชิ้นงานผ่านแบบฟอร์ม หรือคุยกับทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล รายละเอียดรุ่น ราคา ระบบขนถ่าย การติดตั้งและบริการในไทยให้ยึดตามข้อเสนอของโครงการ ในข้อความแรกให้ระบุ หน้าตัด ความยาว น้ำหนักต่อท่อและวิธีโหลด เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ขอคำแนะนำและวางแผนทดลองตัดท่อ