
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



แรงกดเป็นเพียงหนึ่งบรรทัดของการเลือกเครื่อง: เลือก Press Brake อย่างไร
ตัวเลข Tonnage เท่ากันไม่ได้แปลว่าเครื่องสองรุ่นทำงานเหมือนกัน โครงสร้าง ช่วงกระจายแรง ความแข็งแกร่งของ Tool ระบบควบคุม การวัดมุมและความสะดวกในการเปลี่ยนงานส่งผลต่อชิ้นดีต่อกะ โรงงานรับจ้างผลิตที่มี High-mix/Low-volume จึงอาจให้ความสำคัญกับ Changeover มากกว่า Cycle ของแนวพับเดียว

เริ่มจาก Part Matrix ไม่ใช่แคตตาล็อก
รวบรวมชิ้นงานอย่างน้อย 3–6 เดือน แยกงานประจำ งานยาวที่สุด หนาที่สุด Flange สั้นที่สุด รูปทรงซับซ้อนที่สุด และชิ้นผิวสำคัญ การเลือกจากชิ้นเดียวเสี่ยงซื้อเครื่องใหญ่เกินงานประจำหรือเล็กเกินงานที่สร้างรายได้หลัก
| ข้อมูล | เหตุผลที่ต้องใช้ | ผลต่อการเลือก |
|---|---|---|
| Material และ Grade | กำลังดึงและ Springback ต่างกัน แม้ความหนาเท่ากัน | แรงกด รัศมี Tool และ Compensation |
| Thickness และ Bend Length | แรงเพิ่มตามความหนาและความยาวที่รับแรงพร้อมกัน | Tonnage ต่อแนวและกำลังรับโหลดของ Tool |
| Inside Radius/Angle | กำหนดวิธี Air Bending, Bottoming หรือ Route อื่น | Punch, Die Opening และ Material Risk |
| Flange/Hem/Offset | อาจชน Tool, Ram หรือโครงเครื่อง | Tool Height, Stroke, Daylight และ Sequence |
| Blank Size/Weight/CG | มีผลต่อการยก หมุนและรักษาแนว | Follower, Crane, Robot และ Safety Zone |
| Volume/Mix | กำหนดความสำคัญของความเร็วกับ Changeover | CNC, Offline Programming, Tool Clamp และ Automation |
คำนวณแรงกดจากเงื่อนไขการพับ
ค่าที่ใช้เสนอเครื่องควรมาจากสูตรหรือตารางของผู้ผลิตโดยระบุ Material Grade, ความหนาจริง, ความยาวแนวพับพร้อมกัน, V-opening, วิธีพับและรัศมีที่ต้องการ เหล็กกำลังสูง สแตนเลสและอะลูมิเนียมไม่ควรแทนกันด้วยชื่อวัสดุกว้าง ๆ
เผื่อกำลังสำหรับความแปรปรวนที่มีเหตุผล แต่ไม่ควรเพิ่ม Tonnage โดยไม่ตรวจผลต่อราคา พื้นที่และพลังงาน ที่สำคัญคือทั้งเครื่อง Punch, Die, Adapter และ Clamp ต้องรับโหลดได้ในตำแหน่งและความยาวที่ใช้งาน ห้ามใช้กำลังเครื่องสูงสุดกับ Tool ที่พิกัดต่ำกว่า
Working Length ไม่เท่ากับชิ้นงานที่ใส่ได้เสมอไป
ตรวจ Nominal Bending Length คู่กับ Distance Between Frames, Throat Depth และตำแหน่งกระบอก/โครง ชิ้นงานอาจยาวพอวางบน Bed แต่ Feature ด้านข้างหรือรูปทรงที่พับแล้วอาจชน Frame ก่อนจบ Sequence
Stroke, Daylight และ Throat ใช้ตอบคนละคำถาม
- Stroke: ระยะเคลื่อนที่ของ Ram เพียงพอกับ Tooling และขั้นตอนถอดชิ้นหรือไม่
- Daylight/Open Height: ช่องเปิดเมื่อ Ram อยู่ด้านบน รวมความสูง Punch, Die, Adapter และชิ้นที่ขึ้นรูปแล้ว
- Throat Depth: ชิ้นลึกเข้าไปด้านหลังแนวพับได้เท่าใดก่อนชนโครง
สำหรับชิ้นยาว ให้ทบทวน Crowning, Deflection และการประคองสองข้าง การซื้อความยาวเพิ่มโดยไม่มี Follower หรือวิธียกที่ปลอดภัยอาจไม่เพิ่มผลผลิตจริง

เลือกแกน Backgauge ตามรูปทรง ไม่ใช่จำนวนแกน
งาน Flange มาตรฐานอาจใช้การกำหนดตำแหน่งหลักไม่กี่แกน แต่ชิ้น Taper, Step, งานอ้างอิงสองระดับหรือแนวพับไม่ขนานต้องการ Finger ที่แยกอิสระและการเคลื่อนหลายทิศทางมากขึ้น เขียน Sequence ของ Part ตัวแทนแล้วระบุว่าแต่ละแนวอ้างอิงจุดใด
| คำถาม | สิ่งที่ต้องทดลอง | ความเสี่ยงถ้ามองข้าม |
|---|---|---|
| ขอบอ้างอิงตรงหรือเฉียง | วาง Blank จริงกับ Finger | ตำแหน่งพับคลาดหรือชิ้นไถล |
| มี Flange ต่างระดับหรือไม่ | จำลองทุก Bend Sequence | Finger ชนชิ้นที่พับแล้ว |
| ชิ้นยาวและอ่อนตัวหรือไม่ | วัด Sag และการจับของผู้ปฏิบัติงาน | อ้างอิงผิดแม้ Backgauge แม่น |
| Lot เปลี่ยนบ่อยเพียงใด | จับเวลาจาก Good-last ถึง Good-first | เสียเวลาตั้งงานมากกว่าพับ |
CNC, Crowning และการชดเชยมุม
หน้าจอสามมิติหรือ Offline Programming มีประโยชน์เมื่อช่วยลดการลองผิด ตรวจ Collision และส่ง Program อย่างมีการควบคุม แต่ต้องใช้ข้อมูล Tooling กับแบบที่ถูกต้อง ทดสอบว่าผู้ปฏิบัติงานเรียกโปรแกรม แก้ค่าชดเชยและบันทึก Recipe ได้จริง ไม่ใช่เพียงดู Demo
Crowning ช่วยชดเชยการโก่งตลอดแนวยาว ส่วน Angle Measurement หรือฐานข้อมูล Springback ช่วยรับมือความแปรปรวนอีกแบบ ทั้งสองไม่แทน Material Control ควรกำหนดจุดวัดซ้าย-กลาง-ขวาและวิธีชดเชยเมื่อเปลี่ยน Lot วัสดุ
Tooling และระบบจับ Tool เป็นส่วนหนึ่งของ Capacity
จัด Tool List จาก Radius, Angle, Hem, Offset, Box Depth และ Clearance ของชิ้นจริง ตรวจ Segmentation, ความสูงร่วม, พิกัดแรงต่อเมตรและ Compatibility กับ Clamp เครื่อง การมีเครื่องพร้อมแต่ Punch/Die ไม่ครบทำให้รับงานไม่ได้
- ระบุ Standard Tool กับ Special Tool แยกในใบเสนอราคา
- ตรวจเวลาติดตั้ง จัดศูนย์และยืนยัน Tool ID
- กำหนดชั้นวาง วิธีขนและป้องกันหน้าสัมผัส Tool
- ทดลองรอยกดบน Stainless, Aluminum, Coated หรือ Film-covered Sheet
- เก็บประวัติการสึกและเกณฑ์ลับ/เปลี่ยน Tool
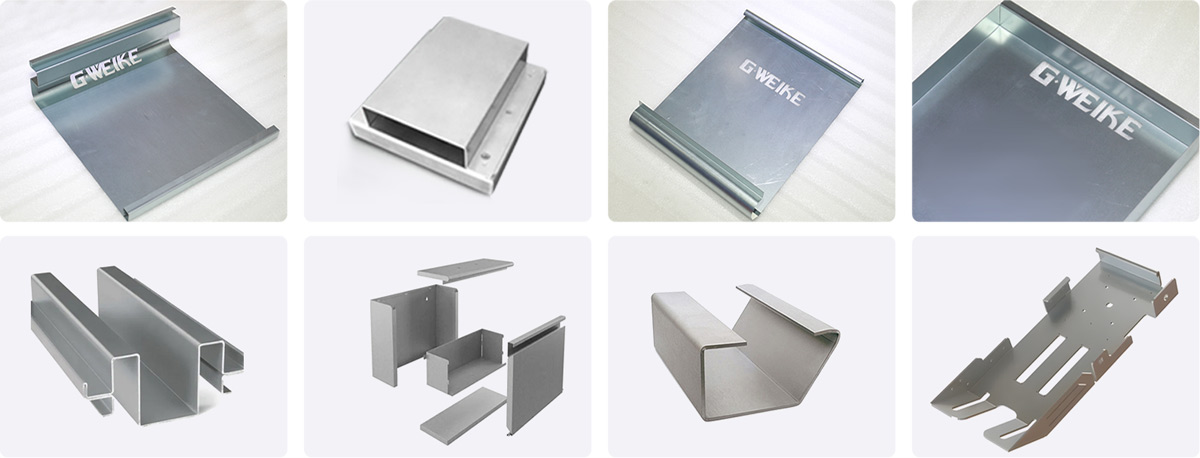
Hydraulic หรือ Electric ต้องเทียบที่ Duty Cycle
อย่าตัดสินจากชื่อระบบเพียงอย่างเดียว เปรียบเทียบแรงและความยาวที่ต้องใช้ ความเร็ว Approach/Bending/Return, เวลาหยุดระหว่างงาน ความแม่นยำซ้ำ เสียง ความร้อน การบำรุงรักษาและบริการที่เข้าถึงได้ ระบบที่เร็วกว่าในแนวเดียวอาจไม่เร็วกว่าเมื่อรวม Load, Alignment, Flip และ Unload
ขอข้อมูลพลังงานภายใต้ Cycle ที่นิยามเหมือนกัน รวมอุปกรณ์ประกอบ ไม่ใช้ Peak Power หรือ Average Power คนละเงื่อนไขมาเปรียบเทียบตรง ๆ สำหรับโรงงานไทยควรยืนยันแรงดันไฟ ความถี่ คุณภาพไฟ อุณหภูมิ ฝุ่นและแผนระบายความร้อนกับผู้ขาย
พื้นที่ติดตั้งและความปลอดภัยกำหนดผลผลิตจริง
Layout ต้องรวมด้านหน้า ด้านหลัง ทางเปลี่ยน Tool จุดวาง Pallet, Crane/Forklift, Follower, รั้วหรือ Scanner และทางหนีไฟ ตรวจ Light Curtain/Laser Guard, Emergency Stop, Safety Interlock และขั้นตอน LOTO ตามการประเมินความเสี่ยงของโรงงาน
กำหนดผู้รับผิดชอบ Foundation, Anchoring, ไฟฟ้า ลม น้ำมัน การขนเข้าพื้นที่และการอบรม ผู้ให้บริการในประเทศไทยควรยืนยันขอบเขตติดตั้ง Training, Preventive Maintenance, อะไหล่และช่องทางแจ้งปัญหาเป็นลายลักษณ์อักษรตามโครงการ
เปรียบเทียบใบเสนอราคาแบบเงื่อนไขเดียวกัน
| หัวข้อ | ต้องระบุ | หลักฐาน |
|---|---|---|
| Machine Capacity | Tonnage, Length, Stroke, Daylight, Throat และ Duty | Datasheet รุ่นที่เสนอ |
| Axes/Control | ชื่อแกน Travel, Accuracy, Software และ License | Configuration List |
| Tooling | ชนิด ขนาด Segment, Load Rating และจำนวน | Tool Drawing/Quotation |
| Safety | ระบบป้องกัน มาตรฐานและขอบเขต Layout | Risk/Safety Documentation |
| Service | ติดตั้ง อบรม Warranty, PM, Spare และ Remote Support | ขอบเขตบริการเป็นลายลักษณ์อักษร |
| Acceptance | Part, Material, Tolerance, Cycle และวิธีวัด | FAT/SAT Protocol |
ทดลองพับและรับมอบด้วยชิ้นงานตัวแทน
- เลือก 5–10 Part: ครอบคลุมงานประจำ งานยาก ยาว หนา Flange สั้นและผิวสำคัญ
- ล็อกวัตถุดิบ: ระบุ Grade, Thickness, Lot, Grain Direction และ Surface
- ล็อก Tool/Program: บันทึก Punch, Die, V-opening, Sequence และ Compensation
- วัดผล: Angle, Flange, Overall, Straightness, Twist, Surface และ Assembly Gap
- จับเวลาครบ: Program, Tool Change, Load, Bend, Flip, Unload และ Inspection
- ทำซ้ำ: ตรวจหลายชิ้นและหลายตำแหน่ง ไม่รับจากชิ้นสาธิตชิ้นเดียว
คำถามที่พบบ่อยเกี่ยวกับวิธีเลือกเครื่องพับโลหะ CNC
เลือกแรงกด Press Brake จากความหนาอย่างเดียวได้หรือไม่?
ไม่ได้ ต้องใช้ Material Grade, ความหนา ความยาวแนวพับพร้อมกัน V-opening, รัศมีและวิธีพับ แรงที่เครื่องทำได้ยังต้องไม่เกินพิกัดของ Punch, Die, Clamp และ Adapter ที่ใช้
ควรเลือกความยาวเครื่องเท่ากับชิ้นงานยาวที่สุดหรือไม่?
ยังสรุปไม่ได้ ต้องตรวจ Working Length, Distance Between Frames, Throat, Feature ด้านข้าง ลำดับพับและพื้นที่ประคอง ชิ้นที่วางบน Bed ได้อาจชนโครงระหว่างพับ
จำนวนแกน Backgauge มากกว่าย่อมดีกว่าหรือไม่?
ดีเมื่อแกนเหล่านั้นแก้ปัญหา Geometry จริง ให้จำลองชิ้น Taper, Step และ Flange ต่างระดับ หากงานอ้างอิงตรงเป็นส่วนใหญ่ แกนที่ไม่ถูกใช้ไม่ทำให้ Good Part เพิ่มขึ้นเอง
ต้องนำชิ้นงานไปทดลองก่อนซื้อหรือไม่?
ควรทดลองด้วย Part ตัวแทนและวัตถุดิบจริง โดยวัดมุม ขนาด ความตรง ผิวและการประกอบ พร้อมจับ Cycle และ Changeover ครบ จึงจะเทียบเครื่องได้มากกว่าการดู Demo
ต้องเตรียมข้อมูลอะไรเพื่อขอเลือกสเปก?
ส่ง DXF/STEP, Material/Grade, ความหนา Blank Size, Bend Length, Radius, Angle, Flange, Hole/Cutout, Tolerance, Surface, น้ำหนัก ปริมาณต่อ Lot/กะ และ Layout โรงงาน
ให้สเปกเริ่มจากชิ้นงานของคุณ
ส่งแบบ DXF/STEP พร้อม Material Grade, ความหนาประจำ/สูงสุด ขนาด Blank, Bend Length, Radius, Flange, Tolerance, ผิว ปริมาณและ Cycle ปัจจุบัน ทีม GWEIKE สามารถช่วยจัด Part Matrix และแผนทดลองพับ
ส่ง Part Matrix และแบบพับผ่านแบบฟอร์มเว็บไซต์ หรือคุยกับทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล แล้วจึงยืนยันรุ่น Tooling, ราคา การทดลอง การติดตั้งและบริการในประเทศไทยตามข้อเสนอจริง ในข้อความแรกให้ระบุ Bend Length, Radius, Flange และ Tooling ที่มีอยู่ เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ส่งแบบเพื่อประเมินเครื่องพับ