
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



เลือกระบบจากแนวเชื่อมที่ยากและงานที่ทำทุกวัน: วิธีเลือกเครื่องเชื่อมเลเซอร์
ร้านทำครัวสแตนเลสที่เปลี่ยนงานทุกวันอาจให้ความสำคัญกับหัวมือถือ น้ำหนักสายและรอยด้านโชว์ ส่วนโรงงานชิ้นส่วนรถยนต์ที่เชื่อม Bracket ซ้ำหลายพันตำแหน่งจะสนใจ Fixture, Path Repeatability, Traceability และ Error Recovery มากกว่า กำลังเท่ากันจึงไม่ได้แปลว่าระบบเหมาะเท่ากัน
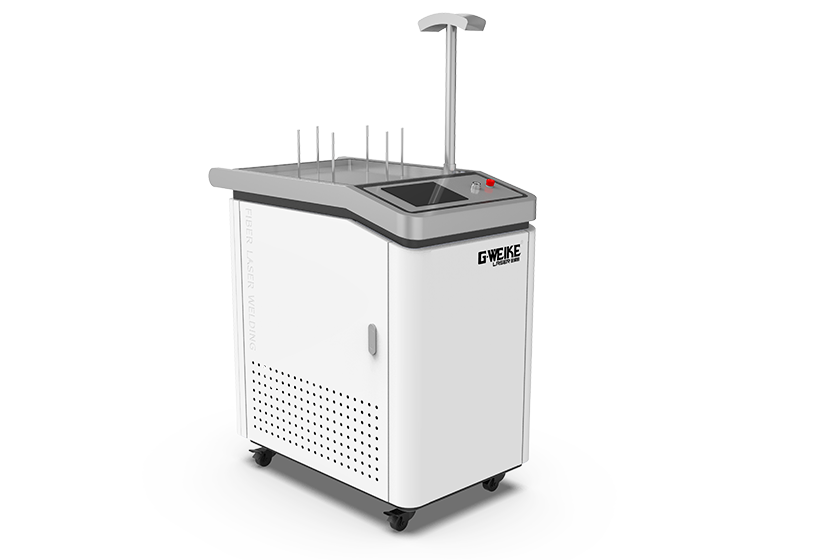
ข้อมูลขั้นต่ำที่ต้องเตรียมก่อนขอรุ่น
| หัวข้อ | ข้อมูลที่ส่ง | ผลต่อ Configuration |
|---|---|---|
| วัสดุ | Grade, Coating, Thickness ของชิ้นบน/ล่าง | Absorption, Gas, Wire และ Process Window |
| รอยต่อ | Butt, Lap, Corner, Fillet, Edge และท่าเชื่อม | หัวเชื่อม Wobble, Nozzle และการเข้าถึง |
| Fit-up | Gap, Offset, Edge Prep และ Tolerance จริง | Wire Feeder, Fixture และความไวต่อ Defect |
| คุณภาพ | Penetration, Bead, Porosity, Strength, Leak และ Appearance | กำลัง ความเร็ว Monitoring และ Inspection |
| การผลิต | Part Mix, Seam Length, ชิ้น/กะ, Changeover และ Takt | มือถือ/อัตโนมัติ Duty Cycle และจำนวนสถานี |
| สถานที่ | Power, Gas, Extraction, Space, Heat, Humidity | Cooling, Electrical, Safety Zone และ Layout |
เลือกมือถือ 3 in 1 หรือระบบอัตโนมัติ
Handheld Welder
เหมาะกับชิ้นใหญ่ งานหลายแบบและแนวที่เข้าถึงด้วยมือได้ ต้องควบคุมท่าทาง สายส่ง Beam และ Training
ระบบ 3 in 1
รวมเชื่อม ทำความสะอาดและตัดเบาบางฟังก์ชัน ลดจำนวนอุปกรณ์ได้ แต่ต้องประเมิน Changeover, Consumable และคุณภาพของแต่ละโหมด
Robot/Automatic
เหมาะกับ Path ซ้ำ ปริมาณสูงและต้องการ Traceability ลงทุน Fixture, Programming, Guarding และ Recovery มากขึ้น
อย่าเลือกอัตโนมัติเพียงเพราะจำนวนชิ้นสูง หาก Incoming Part มี Gap และ Datum แกว่ง Robot จะทำ Defect ซ้ำได้สม่ำเสมอเช่นกัน เริ่มจาก Capability ของกระบวนการขึ้นรูปและ Fixture แล้วค่อยกำหนดระดับ Automation
เลือกกำลังจาก Penetration และช่วงปรับ ไม่ใช่ค่าสูงสุด
กำลังสูงเพิ่มขอบเขตพลังงานที่ใช้ได้ แต่ Source ใหญ่เกินไปอาจควบคุมงานบางได้ยากหาก Minimum Stable Output และ Wobble Range ไม่เหมาะ ขอ Power Curve, Mode/Modulation, Fiber/Core Configuration และข้อมูลหัวเชื่อมที่ Rating ตรงกัน
ใน Test Matrix ให้เปลี่ยน Power กับ Travel Speed ก่อน จากนั้นปรับ Wobble Width/Frequency, Focus และ Wire Feed ตาม Joint บันทึก Cross-section ไม่ใช้เพียงสีและความเรียบด้านบน เพราะแนวที่ดูดีอาจ Lack of Fusion ด้านใน
| เป้าหมาย | หลักฐานที่ต้องดู | ความเสี่ยงเมื่อเลือกจากวัตต์ |
|---|---|---|
| เชื่อมบางไม่ทะลุ | Minimum Stable Process, Backside และ Distortion | Heat Input สูงเกินและช่วงปรับแคบ |
| ได้ Penetration | Macro Section หลายตำแหน่งและ Speed Window | ชิ้นสาธิตผ่านแต่ Gap จริงไม่ผ่าน |
| เพิ่ม Cycle | เวลารวม Clamp, Weld, Move, Clean และ Inspect | Travel Speed สูงแต่ Handling เป็นคอขวด |
| ผลิตต่อเนื่อง | Thermal Stability, Alarm และ Duty Test | ทดสอบสั้นไม่เห็น Cooling Limit |
หัวเชื่อม Wobble และ Wire Feeder ต้องเข้าคู่กับ Joint
ตรวจ Wobble Pattern/Width, Focus Adjustment, Nozzle Family, Protective Window, Weight, Trigger/Interlock และ Cable Bend Radius หัวที่เบาช่วย Ergonomics แต่ต้องไม่ลด Rating หรือ Protection ที่งานต้องการ ทดลองเชื่อมในท่าจริง ไม่ทดสอบบนโต๊ะระดับเอวอย่างเดียว
เมื่อใดควรใช้ลวดเติม
ลวดช่วยรองรับ Gap, ปรับองค์ประกอบโลหะเชื่อม หรือสร้าง Fillet ตาม Drawing แต่ไม่ได้ทดแทน Fit-up ที่หลุดการควบคุม ต้องยืนยัน Wire Grade/Diameter, Feed Stability, Tip Position และการหลอมรวม ทำ Section ที่ต้น กลาง ปลายแนวและช่วงเร่ง–ลดความเร็ว
ระบบ Dual-wire หรือ Option อื่นควรเลือกเมื่อ Joint/Deposition ต้องการและผ่านการทดสอบ ไม่ซื้อจากจำนวนหัวลวดในโบรชัวร์
คุณภาพเริ่มจากรอยต่อและ Fixture
Laser Welding มี Energy Density สูงและแนวค่อนข้างแคบ จึงไวต่อ Gap, Edge Condition และตำแหน่ง Beam หากชิ้นตัดมี Burr น้ำมัน Oxide หรือ Datum ไม่คงที่ การเพิ่ม Wobble อาจช่วยช่วงหนึ่งแต่ทำให้ Bead กว้างและ Heat Input เพิ่ม
- วัดชิ้นก่อนเชื่อม เก็บ Gap/Offset Distribution ไม่ใช้ค่า Drawing อย่างเดียว
- กำหนด Datum ให้ Fixture จับตำแหน่งเดียวกับ Drawing และเข้าถึงแนวได้
- ล็อก Clamp Sequence ป้องกันแผ่นยกหรือเคลื่อนเมื่อรับความร้อน
- เตรียมผิวอย่างควบคุม ระบุวิธีล้าง Oxide น้ำมันและ Coating
- ตรวจหลังเชื่อม Visual, Section, Strength, Leak หรือ NDT ตามหน้าที่ชิ้นงาน
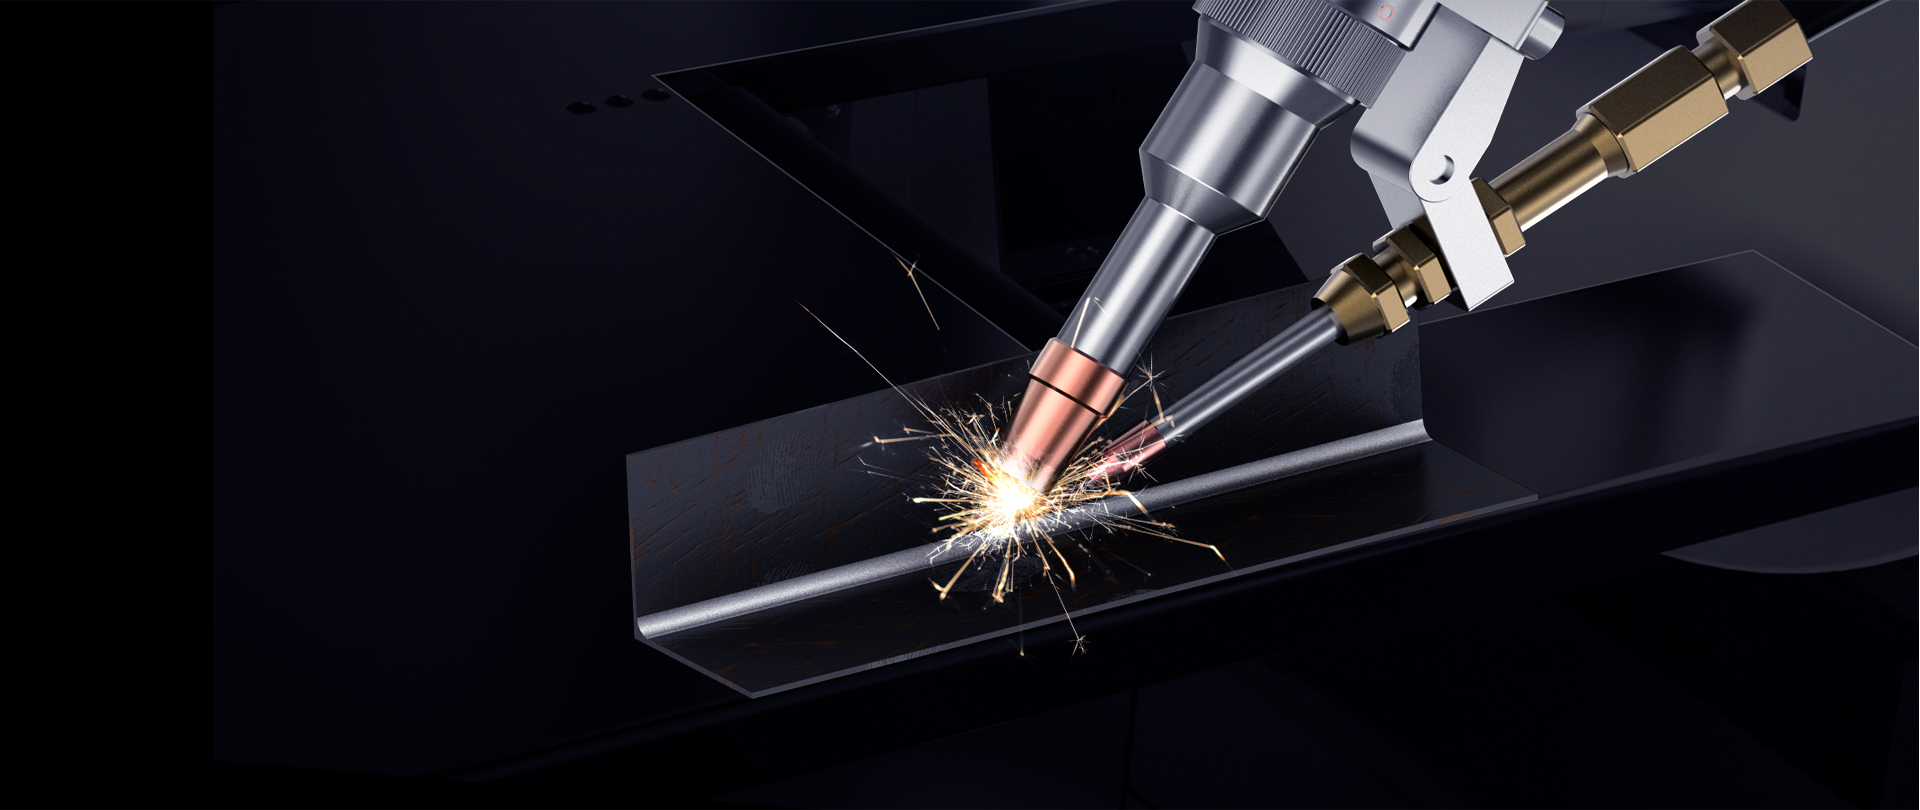
ระบบหล่อเย็นและ Duty Cycle ต้องทดสอบเป็นกะ
Air-cooled ช่วยเรื่องการเคลื่อนย้ายและลดวงจรน้ำ ขณะที่ Water-cooled อาจรองรับภาระอีกลักษณะหนึ่ง การเลือกต้องอิง Source/Head Rating, Ambient Temperature, Duty, Alarm และพื้นที่ระบายความร้อน ไม่ใช้คำว่า Portable หรือ Industrial แทนข้อมูล Thermal Performance
ในโรงงานไทย ตรวจอุณหภูมิและความชื้นช่วงบ่าย ทางระบายลมร้อน ฝุ่นบน Filter และ Dew Point หากเป็น Water-cooled ให้ใช้ Coolant, Flow และ Setpoint ตามคู่มือ ไม่ลดอุณหภูมิจนเกิด Condensation
ออกแบบความปลอดภัยก่อนนำเครื่องเข้าพื้นที่
การเชื่อมเลเซอร์แบบเปิดมีความเสี่ยงจากลำแสงตรงและสะท้อน โดยเฉพาะสแตนเลสและอะลูมิเนียม ต้องให้ผู้เชี่ยวชาญด้าน Laser Safety ทำ Risk Assessment กำหนด Controlled Area, Enclosure/Barrier, Interlock, Key Control, Warning, Beam Stop, PPE ที่ตรง Wavelength และขั้นตอนช่วยเหลือฉุกเฉิน
- ตรวจ Laser Class และเอกสารมาตรฐานของรุ่น/Configuration จริง
- ประเมิน Specular Reflection จากชิ้นงาน Fixture และโต๊ะ
- ดูด Fume ที่ต้นกำเนิดตามวัสดุ Coating และลวด ไม่ใช้หน้ากากแทน Extraction
- จัดการถังก๊าซ Regulator, Hose, Leak และการขาดออกซิเจนในพื้นที่อับ
- อบรม Operator, Maintenance และผู้ที่ผ่านพื้นที่ พร้อมสิทธิ์เข้าถึง
ข้อกำหนดติดตั้งและบริการสำหรับโรงงานไทย
ขอ Load List ของเครื่อง Chiller/Exhaust/Wire Feeder ตรวจ Voltage, Phase, Frequency, Ground และ Breaker กับระบบโรงงาน แยกก๊าซ Shielding จากลมอัดทั่วไป และเตรียม Ventilation ที่ไม่พัดรบกวน Gas Coverage
กำหนดภาษาและขอบเขต Training ตั้งแต่ Startup, Recipe, Consumable, Optics, Wire, Gas, Alarm ไปถึง Safety ให้ผู้เรียนเชื่อม Part Family จริงและสอบผ่านเกณฑ์ ก่อนสั่งซื้อควรยืนยัน Part Number อะไหล่ในไทย ช่องทางเปิดเคส Remote Support ค่าเดินทางและเงื่อนไข On-site เป็นเอกสาร
เปรียบเทียบต้นทุนต่อชิ้นผ่าน ไม่ใช่ราคาเครื่อง
รวมค่าเครื่อง เงินทุน Fixture, Wire, Gas, Protective Window/Nozzle, Cooling, Extraction, Electricity, Safety Cell, Training, Inspection, Maintenance, Downtime และ Rework หารด้วยจำนวนชิ้นที่ผ่านเกณฑ์จริง หากเป็น 3 in 1 ให้รวมเวลา Changeover และความเสี่ยงที่เครื่องหนึ่งหยุดแล้วกระทบหลายกระบวนการ
การเทียบกับ TIG ต้องใช้ Joint และคุณภาพเดียวกัน รวม Tack, Cleaning, Distortion Correction และ Finishing บทวิเคราะห์เชิงกระบวนการอยู่ใน การเชื่อมเลเซอร์เทียบกับ TIG
ทดลองเชื่อมและตรวจรับด้วย Worst-case Part
- เลือก Part Matrix ครอบคลุมบาง/หนา Gap ต่ำ/สูง แนวสั้น/ยาวและท่ายาก
- ล็อก Input Material Lot, Joint, Fixture, Cleaning, Wire, Gas และ Parameter
- รันจน Thermal Stable ใช้ Cycle และเวลาพักตามการผลิตจริง
- ตรวจทั้งภายนอกและภายใน Visual, Macro, Penetration, Porosity, Strength/Leak ตาม Spec
- ทดสอบ Changeover/Alarm เปลี่ยนงาน เปลี่ยนลวด Consumable และ Recovery
- ทำ SAT ในไทย ยืนยัน Utility, Safety, Training, Documentation และ Sample Approval
คำถามที่พบบ่อยเกี่ยวกับวิธีเลือกเครื่องเชื่อมเลเซอร์
เลือกกำลังเครื่องเชื่อมจากความหนาอย่างเดียวได้หรือไม่?
ไม่ได้ ต้องรวมวัสดุ Joint, Gap, Penetration, Travel Speed, Wobble, Wire, Gas และ Duty Cycle กำลังสูงสุดบอกเพดาน Source แต่ไม่บอก Minimum Stable Window หรือคุณภาพภายในแนวเชื่อม
เครื่อง 3 in 1 เหมาะกว่ารุ่นเชื่อมอย่างเดียวเสมอหรือไม่?
ไม่เสมอ เหมาะเมื่อโรงงานใช้หลายฟังก์ชันจริงและยอมรับ Changeover กับการใช้ทรัพยากรร่วมกันได้ หากงานเชื่อมเป็นคอขวด การแยกเครื่องอาจลดผลกระทบเมื่ออีกฟังก์ชันใช้งานหรือเกิดขัดข้อง
งานเชื่อมเลเซอร์จำเป็นต้องใช้ลวดเติมหรือไม่?
ขึ้นกับ Gap, Joint Geometry, Metallurgy และ Bead Requirement งาน Fit-up ดีบางชนิดเชื่อม Autogenous ได้ ส่วน Fillet หรือ Gap ที่กำหนดอาจต้องใช้ลวด ต้องยืนยัน Grade, Diameter, Feed และ Fusion ด้วย Section Test
เครื่องเชื่อมเลเซอร์มือถือปลอดภัยเพียงแค่ใส่แว่นหรือไม่?
ไม่เพียงพอ ต้องมี Risk Assessment, Controlled Area, Barrier/Enclosure, Interlock, Beam Control, PPE ที่ตรง Wavelength, Fume Extraction, Training และ Emergency Procedure ตามรุ่นกับพื้นที่จริง
ต้องส่งอะไรให้ผู้ขายก่อนทดลองเครื่อง?
ส่ง Drawing, Material/Grade, Thickness Pair, Joint, Gap Range, Surface, Fixture Datum, Penetration/Bead/Strength/Leak Criteria, Seam Length, ชิ้นต่อกะ ก๊าซ ลวด ขั้นตอนก่อน–หลัง และข้อจำกัดพื้นที่กับไฟฟ้า
เลือกเครื่องจากแนวเชื่อมที่ยากที่สุดและงานประจำ
ส่งชิ้นงาน Drawing วัสดุ/เกรด ความหนา Joint, Gap, Fixture, Wire, Gas, Quality Test และปริมาณต่อกะ ทีม GWEIKE สามารถช่วยจัด Welding Trial Matrix และรายการ Site/Safety Requirement ได้
ส่ง Drawing กับเงื่อนไขรอยต่อผ่านแบบฟอร์มเว็บไซต์ได้ หรือหารือกับทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล จากนั้นยืนยันรุ่น กำลัง การทดลองเชื่อม Training และบริการในไทยในเอกสารโครงการ ในข้อความแรกให้ระบุ Joint, Gap, Fixture และการตรวจแนวเชื่อม เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ขอทดลองเชื่อมชิ้นงาน