
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



คำตอบสั้น: อย่าเริ่มเปรียบเทียบจากกำลังเลเซอร์
ดังนั้นคำถามที่มีประโยชน์กว่า “แบบไหนดีกว่า” คือ “ชิ้นงานส่วนใหญ่ของโรงงานดูดซับลำแสงแบบใด และระบบใดทำต้นทุนต่อชิ้นได้เหมาะกับมาตรฐานคุณภาพของเรา” เครื่องที่เร็วกว่าในงานบางไม่ได้แปลว่าจะคุ้มกว่าในทุกกะผลิต ขณะเดียวกันเครื่องที่ตัดวัสดุได้หลากหลายก็ไม่ได้หมายความว่าจะให้ผลผลิตสูงสุดกับโลหะทุกชนิด
ไฟเบอร์เลเซอร์
เหมาะกับสายการผลิตโลหะที่ต้องการรอบตัดเร็ว การจัดการลำแสงกะทัดรัด และลดงานดูแลชุดทางเดินลำแสง
จุดเด่น: งานโลหะเลเซอร์ CO2
มีบทบาทชัดในอะคริลิก ไม้ ผ้า หนัง และวัสดุอินทรีย์ รวมถึงงานโลหะเฉพาะที่ใช้เครื่องระดับอุตสาหกรรม
จุดเด่น: วัสดุไม่ใช่โลหะ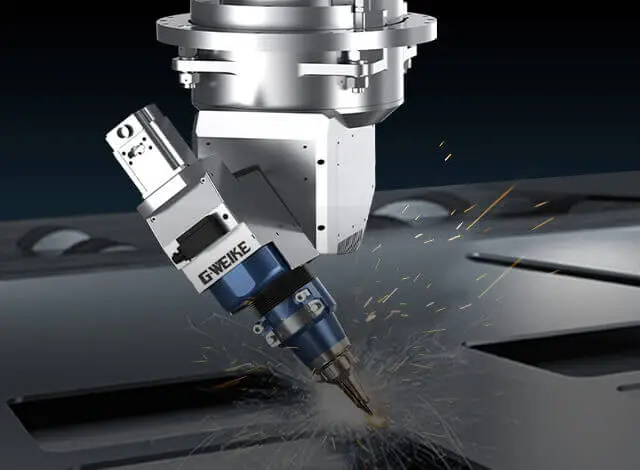
ไฟเบอร์เลเซอร์กับ CO2 ต่างกันตรงไหนที่กระทบการผลิตจริง
ความยาวคลื่นเป็นต้นเหตุของความต่างหลายอย่าง ตั้งแต่การดูดซับพลังงาน วิธีส่งลำแสง โครงสร้างหัวตัด ไปจนถึงรายการบำรุงรักษา แต่การซื้อเครื่องไม่ควรจบที่คำอธิบายทางฟิสิกส์ ตารางต่อไปนี้แปลความต่างให้เป็นประเด็นที่ฝ่ายผลิตและจัดซื้อตรวจสอบได้
| หัวข้อ | ไฟเบอร์เลเซอร์ | เลเซอร์ CO2 | สิ่งที่ต้องทดสอบ |
|---|---|---|---|
| วัสดุหลัก | เหล็กคาร์บอน สเตนเลส อะลูมิเนียม และโลหะนอกกลุ่มเหล็กบางชนิด เมื่อเครื่องและหัวตัดรองรับ | อะคริลิก ไม้ ผ้า หนัง กระดาษ และวัสดุอินทรีย์หลายชนิด; งานโลหะต้องเป็นระบบที่สร้างมาสำหรับตัดโลหะ | นำวัสดุและเกรดจริงมาทดลอง ไม่ใช้ชื่อวัสดุกว้าง ๆ เพียงอย่างเดียว |
| ความเร็ว | มักได้เปรียบในงานโลหะแผ่นบางเมื่อเปรียบเทียบเครื่องระดับกำลังและสภาวะใกล้เคียงกัน | ผลลัพธ์ขึ้นกับวัสดุ ความหนา กำลัง และระบบส่งลำแสง หลีกเลี่ยงการใช้ค่าจากเครื่องแกะสลักไปเทียบกับเครื่องตัดโลหะ | จับเวลาตั้งแต่โหลดแผ่น เจาะ ตัด ถอนชิ้นงาน และเปลี่ยนงาน |
| คุณภาพขอบ | ทำขอบโลหะคุณภาพสูงได้เมื่อพารามิเตอร์และก๊าซเหมาะสม | ยังมีคุณค่าในงานที่ให้ความสำคัญกับผิวขอบบางประเภท และให้ขอบอะคริลิกที่เหมาะกับงานเฉพาะ | กำหนดคราบออกไซด์ ครีบ รอยริ้ว ความตั้งฉาก และงานหลังตัดที่ยอมรับได้ |
| การส่งลำแสง | ลำแสงถูกส่งผ่านไฟเบอร์ไปยังหัวตัด จึงไม่มีแนวกระจกส่งลำแสงแบบ CO2 ตลอดทางเครื่อง | ระบบอุตสาหกรรมใช้ชุดทางเดินลำแสงและออปติกที่ต้องรักษาความสะอาดและแนวศูนย์ตามคู่มือ | ตรวจรายการจุดบำรุงรักษา ความถี่ อะไหล่ และทักษะช่าง |
| ไฟฟ้าและระบบหล่อเย็น | โดยทั่วไปมีประสิทธิภาพการแปลงพลังงานสูงกว่า แต่การใช้ไฟรวมยังขึ้นกับเครื่อง ชิลเลอร์ ดูดควัน และอุปกรณ์ประกอบ | กำลังไฟรวมของระบบอาจสูงกว่าในเครื่องที่ให้ผลผลิตใกล้เคียงกัน แต่ต้องเทียบจากป้ายกำกับและการวัดจริง | วัด kWh ต่อชิ้นหรือชุดงาน ไม่ดูเฉพาะกำลังแหล่งเลเซอร์ |
| งานบำรุงรักษา | ไม่มีชุดกระจกส่งลำแสงภายนอกแบบ CO2 แต่ยังต้องดูแลหัวตัด เลนส์ป้องกัน หัวฉีด ชิลเลอร์ ราง และระบบก๊าซ | เพิ่มการตรวจออปติก ทางเดินลำแสง และส่วนประกอบของแหล่งกำเนิดตามแบบเครื่อง | ขอตาราง PM ค่าอะไหล่ เวลาหยุด และขอบเขตบริการของผู้ขาย |
เลือกจากวัสดุ: งานโลหะกับงานไม่ใช่โลหะไม่ควรถูกรวมเป็นโจทย์เดียว
โรงงานที่ตัดโลหะเป็นรายได้หลัก
โรงงานรับจ้างตัดแผ่น ผู้ผลิตตู้สเตนเลส อุปกรณ์ครัว ชิ้นส่วนยานยนต์ เครื่องจักรเกษตร และโครงสร้างเหล็ก มักเริ่มประเมินจากไฟเบอร์เลเซอร์ เพราะวัสดุหลักอยู่ในกลุ่มโลหะและต้องการผลผลิตต่อกะสูง การตัดทองแดงหรือทองเหลืองต้องยืนยันว่าแหล่งกำเนิด หัวตัด และระบบป้องกันการสะท้อนกลับรองรับวัสดุนั้น ไม่ควรทดลองจากชื่อวัสดุเพียงอย่างเดียว
โรงงานป้ายหรือเวิร์กช็อปที่ทำอะคริลิก ไม้ และผ้า
หากงานประจำคืออักษรอะคริลิก กล่องไฟ ของตกแต่งไม้ งานผ้า หรือหนัง เลเซอร์ CO2 มักตรงกับวัสดุมากกว่า ไฟเบอร์เลเซอร์สำหรับตัดโลหะไม่ใช่เครื่องทดแทนทั่วไปสำหรับวัสดุอินทรีย์เหล่านี้ โดยเฉพาะเมื่อคุณภาพขอบและการควบคุมความร้อนเป็นส่วนหนึ่งของสินค้าที่ลูกค้ามองเห็น
โรงงานที่รับทั้งสองกลุ่ม
อย่าคิดอัตโนมัติว่าเครื่องเดียวต้องรับทุกงาน ลองแยกยอดขาย ชั่วโมงเครื่อง และกำไรขั้นต้นของงานโลหะออกจากงานไม่ใช่โลหะ หากทั้งสองฝั่งมีปริมาณมาก การใช้เครื่องเฉพาะทางสองระบบอาจลดเวลาปรับตั้ง ลดความเสี่ยงปนเปื้อน และทำให้การวางแผนผลิตง่ายกว่า ส่วนระบบผสมเหมาะเมื่อสเปกวัสดุและปริมาณงานอยู่ในขอบเขตที่ผู้ผลิตยืนยันแล้วเท่านั้น
ความเร็วกับคุณภาพขอบ ต้องดูพร้อมกัน
เวลาที่หัวตัดเคลื่อนที่เร็วไม่เท่ากับจำนวนชิ้นดีต่อกะ งานครัวสเตนเลสอาจสนใจขอบที่เชื่อมและขัดต่อได้เร็ว งานชิ้นส่วนรถยนต์อาจให้ความสำคัญกับความสม่ำเสมอของรูเล็กและมิติ ส่วนผู้รับเหมางานโครงสร้างสนใจการเจาะแผ่นหนาและการนำชิ้นงานออกจากโครงกระดูกแผ่น ถ้าตัดเร็วแต่ต้องเจียรครีบทุกชิ้น ผลผลิตสุทธิอาจต่ำกว่าระบบที่วิ่งช้ากว่าเล็กน้อยแต่ส่งต่อได้ทันที
เลือกไฟล์ DXF/DWG ที่มีเส้นตรง โค้ง รูเล็ก มุม และระยะตัดใกล้เคียงกับงานขายจริง
ระบุครีบ รอยริ้ว ความตั้งฉาก สีขอบ คราบออกไซด์ และเวลางานหลังตัดที่ยอมรับได้
รวมโหลดวัสดุ เจาะ ตัด ยกชิ้นงาน คัดแยก เปลี่ยนก๊าซ และงานแก้ไข ไม่บันทึกเฉพาะ m/min
รวมไฟฟ้า ก๊าซ วัสดุสิ้นเปลือง แรงงาน งานหลังตัด และสัดส่วนชิ้นเสียในเงื่อนไขเดียวกัน
ต้นทุนและการบำรุงรักษา: ไฟเบอร์มีรายการน้อยกว่า แต่ไม่ใช่ “ไม่ต้องดูแล”
ข้อได้เปรียบของไฟเบอร์คือการส่งลำแสงผ่านสายไฟเบอร์ จึงลดงานดูแลแนวกระจกส่งลำแสงแบบ CO2 แต่เครื่องตัดไฟเบอร์ยังมีเลนส์ป้องกัน หัวฉีด เซรามิก ชิลเลอร์ ระบบหล่อลื่น รางนำ กรอง และระบบดูดควันที่ต้องตรวจตามรอบ ฝุ่นโลหะ อุณหภูมิและความชื้นในพื้นที่ผลิตของไทยยิ่งทำให้วินัยเรื่องความสะอาดตู้ไฟและคุณภาพน้ำหล่อเย็นมีความสำคัญ
สำหรับ CO2 รายการตรวจออปติกและระบบกำเนิดลำแสงขึ้นกับสถาปัตยกรรมของแต่ละรุ่น อย่าใช้ค่าใช้จ่ายของเครื่อง CO2 ขนาดเล็กสำหรับงานป้ายไปประมาณเครื่องตัดโลหะระดับอุตสาหกรรม หรือทำกลับกัน ก่อนซื้อควรขอแผน PM รายวัน รายสัปดาห์ และตามชั่วโมงใช้งาน พร้อมราคาวัสดุสิ้นเปลืองและเวลาที่ต้องหยุดเครื่อง
ราคาค่าไฟ ก๊าซ และแรงงานแตกต่างกันตามจังหวัด สัญญากับผู้ให้บริการ และช่วงเวลาการผลิต จึงหลีกเลี่ยงการใช้ตัวเลขกลางเพียงค่าเดียวตัดสินใจ วิธีที่แม่นกว่าคือขอให้ผู้ขายทดลองชิ้นงานเดียวกัน แล้วนำเวลาจริงและทรัพยากรที่ใช้ใส่ในแบบจำลองต้นทุนของโรงงาน
ตัวอย่าง GWEIKE ที่ช่วยมองเห็นขอบเขตงาน
สองวิดีโอต่อไปนี้มีประโยชน์ในฐานะภาพประกอบว่าเทคโนโลยีถูกนำไปใช้กับวัสดุคนละกลุ่มอย่างไร ไม่ใช่การทดสอบเปรียบเทียบแบบตัวต่อตัว เพราะรุ่นเครื่อง กำลัง วัสดุ และวัตถุประสงค์ต่างกัน

ตัวอย่างงานโลหะ
หน้าตัวอย่างระบุไฟเบอร์เลเซอร์ 12 kW ตัดสเตนเลส 30 mm ด้วยไนโตรเจน แต่ไม่ได้ให้เกรดวัสดุ ความเร็ว หัวฉีด โฟกัส และเกณฑ์คุณภาพครบ จึงอย่านำไปใช้เป็นช่วงผลิตต่อเนื่องโดยตรง
ดูหน้ารวมตัวอย่างการตัดของ GWEIKE
ตัวอย่างงานไม่ใช่โลหะ
วิดีโอแสดงการตัดแผ่นไม้บางด้วย CO2 จึงช่วยยืนยันขอบเขตวัสดุ แต่ไม่มีข้อมูลชนิดไม้ ความหนา กำลัง ความเร็ว ลมช่วย และเกณฑ์รอยไหม้ครบ ต้องทดลองกับวัสดุจริงก่อนเสนอราคาให้ลูกค้า
ดูหมวดตัวอย่าง CO2ปัจจัยหน้างานในไทยที่ทำให้ผลเปรียบเทียบเปลี่ยน
- ไฟฟ้า: ตรวจแรงดัน เฟส กำลังหม้อแปลง และโหลดพร้อมกันของชิลเลอร์ เครื่องอัดอากาศ ดูดควัน และระบบโหลด ไม่ใช่ดูเฉพาะ kW ของแหล่งเลเซอร์
- ก๊าซช่วยตัด: เช็กราคาและความต่อเนื่องของออกซิเจน ไนโตรเจน หรืออากาศอัดตามคุณภาพที่ต้องการ งานสเตนเลสที่ไม่รับคราบออกไซด์อาจมีโครงสร้างต้นทุนต่างจากเหล็กคาร์บอนมาก
- ความร้อน ฝุ่น และความชื้น: วางแผนห้องแหล่งเลเซอร์ ตู้ไฟ น้ำหล่อเย็น การกรอง และการทำความสะอาดให้ตรงคู่มือของรุ่นจริง
- การดูดควันและความปลอดภัย: วัสดุต่างชนิดสร้างควันและไอระเหยต่างกัน ต้องยืนยันว่าเป็นวัสดุที่อนุญาตให้ตัดและมีระบบระบายอากาศที่เหมาะสม ห้ามตัดวัสดุที่องค์ประกอบไม่ชัดเจน
- บริการในประเทศ: ขอขอบเขตติดตั้ง ฝึกอบรม อะไหล่ การวินิจฉัยระยะไกล และเงื่อนไขเข้าหน้างานเป็นลายลักษณ์อักษร GWEIKE มีทีมตัวแทนหรือบริการในไทย แต่รายละเอียดต้องยืนยันกับช่องทางทางการก่อนสั่งซื้อ
แบบฟอร์มตัดสินใจก่อนขอใบเสนอราคา
เตรียมข้อมูลชุดเดียวแล้วส่งให้ผู้ขายแต่ละราย จะช่วยให้การเปรียบเทียบใกล้เคียงกันและลดโอกาสเลือกเครื่องจากสเปกที่ใช้คนละเงื่อนไข
- วัสดุและเกรดที่สร้างรายได้สูงสุด
- สัดส่วนชั่วโมงงานโลหะและไม่ใช่โลหะ
- ความหนาที่ใช้ทุกวันและความหนาสูงสุด
- ขนาดแผ่นและรูปแบบการจัดเก็บวัสดุ
- ไฟล์ DXF/DWG ของชิ้นงานตัวแทน
- จำนวนชิ้นต่อกะและจำนวนกะต่อวัน
- เกณฑ์ครีบ รอยริ้ว สีขอบ และมิติ
- กระบวนการเชื่อม พับ พ่นสี หรือขัดที่ตามมา
- ระบบไฟฟ้า ก๊าซ อากาศอัด และดูดควันที่มีอยู่
- ทักษะช่างและเวลาบำรุงรักษาที่จัดได้
- พื้นที่ติดตั้ง ทางเข้าขนย้าย และการรับน้ำหนักพื้น
- งบลงทุนและเป้าหมายต้นทุนต่อชิ้นดี
ถ้าโรงงานตัดสเตนเลส 1–3 mm ทุกวัน แต่งานอะคริลิกเกิดเพียงบางคำสั่งซื้อ การเลือกเครื่องควรให้น้ำหนักกับรอบผลิตโลหะและพิจารณาให้งานอะคริลิกเป็นงานภายนอก ในทางกลับกัน ร้านป้ายที่มีรายได้หลักจากอะคริลิกและไม้อย่าซื้อไฟเบอร์เพียงเพราะเห็นความเร็วตัดโลหะสูงกว่า นี่คือการเลือกกระบวนการ ไม่ใช่การแข่งขันของตัวเลขกำลัง
คำถามที่พบบ่อยเกี่ยวกับไฟเบอร์เลเซอร์และ CO2
ไฟเบอร์เลเซอร์เหมาะกับโลหะชนิดใดมากกว่า CO2?
สำหรับเครื่องตัดโลหะอุตสาหกรรม ไฟเบอร์เลเซอร์มักเหมาะกับเหล็กคาร์บอน สเตนเลส อะลูมิเนียม ทองแดง และทองเหลือง เพราะช่วงความยาวคลื่นถูกดูดซับโดยโลหะหลายชนิดได้ดี อย่างไรก็ตาม ความสามารถจริงขึ้นกับเกรด ความหนา กำลัง หัวตัด ก๊าซ และระบบป้องกันการสะท้อนกลับ จึงต้องทดลองวัสดุจริงก่อนยืนยันรุ่นเครื่อง
การบำรุงรักษาของสองระบบต่างกันอย่างไร?
ไฟเบอร์เลเซอร์ส่งลำแสงผ่านสายไฟเบอร์ จึงไม่มีแนวกระจกส่งลำแสงภายนอกแบบ CO2 แต่ยังต้องดูแลเลนส์ป้องกัน หัวฉีด ชิลเลอร์ ราง ระบบหล่อลื่น และระบบดูดควัน ส่วน CO2 ต้องเพิ่มการตรวจออปติก ทางเดินลำแสง และส่วนประกอบของแหล่งกำเนิดตามแบบเครื่อง ควรขอแผน PM และรายการอะไหล่ของรุ่นจริงมาเทียบกัน
งานใดที่ CO2 ยังอาจเหมาะกว่า?
CO2 มักเหมาะกับการตัดหรือแกะสลักอะคริลิก ไม้ ผ้า หนัง กระดาษ และวัสดุอินทรีย์หลายชนิด รวมถึงงานที่ต้องการคุณลักษณะขอบเฉพาะซึ่งผ่านการทดลองแล้ว หากเป็นงานโลหะ ต้องใช้เครื่อง CO2 ระดับอุตสาหกรรมที่ออกแบบมาสำหรับโลหะ อย่านำเครื่องงานป้ายทั่วไปมาเทียบกับไฟเบอร์เลเซอร์โดยตรง
ให้ชิ้นงานจริงเป็นผู้ตัดสิน
ส่งวัสดุและเกรด ช่วงความหนา ขนาดแผ่น ไฟล์ DXF/DWG จำนวนผลิต เกณฑ์ขอบ กระบวนการหลังตัด รวมถึงข้อมูลไฟฟ้า ก๊าซ และพื้นที่ติดตั้ง ทีมงานจะใช้ข้อมูลเหล่านี้เพื่อหารือแนวทางทดลองตัดและรุ่นเครื่องที่ควรนำมาเปรียบเทียบ ส่ง RFQ และ Production Profile ผ่านแบบฟอร์มเว็บไซต์ หรือประสานทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล โดยให้ข้อเสนอระบุ Configuration, ราคา การทดสอบ การติดตั้ง Training และขอบเขตบริการในประเทศไทยอย่างชัดเจน ในข้อความแรกให้ระบุ วัสดุหลัก งานที่เปลี่ยนบ่อยและต้นทุนวิธีเดิม เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ขอคำปรึกษาและวางแผนทดลองตัด