
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



คำตอบตรง: เลเซอร์ล้างสนิมทำลายพื้นผิวหรือไม่
คำว่า “ไม่ทำลาย” แตกต่างตามงาน แม่พิมพ์ผิวเงาอาจถือว่าความขรุขระเปลี่ยนเล็กน้อยเป็นของเสีย ขณะที่เหล็กก่อนพ่นสีอาจยอมรับการเปลี่ยนผิวภายในช่วงที่ระบบสีกำหนด ชิ้นส่วนไฟฟ้าต้องรักษาหน้าสัมผัส และชิ้นส่วนรับแรงอาจต้องตรวจความหนา ความแข็งหรือรอยร้าว
สนิมที่ล้างออกอาจปิดบังหลุมและเนื้อโลหะที่หายไปเดิม เมื่อผิวสะอาดแล้วจึงเห็นพิตติ้งชัดขึ้น อย่าสรุปทันทีว่าเลเซอร์กัดหลุมทั้งหมด ต้องมีภาพ สภาพก่อนล้าง การวัดความหนาหรือหน้าตัด และชิ้นควบคุมเพื่อแยกความเสียหายเดิมออกจากผลของกระบวนการ
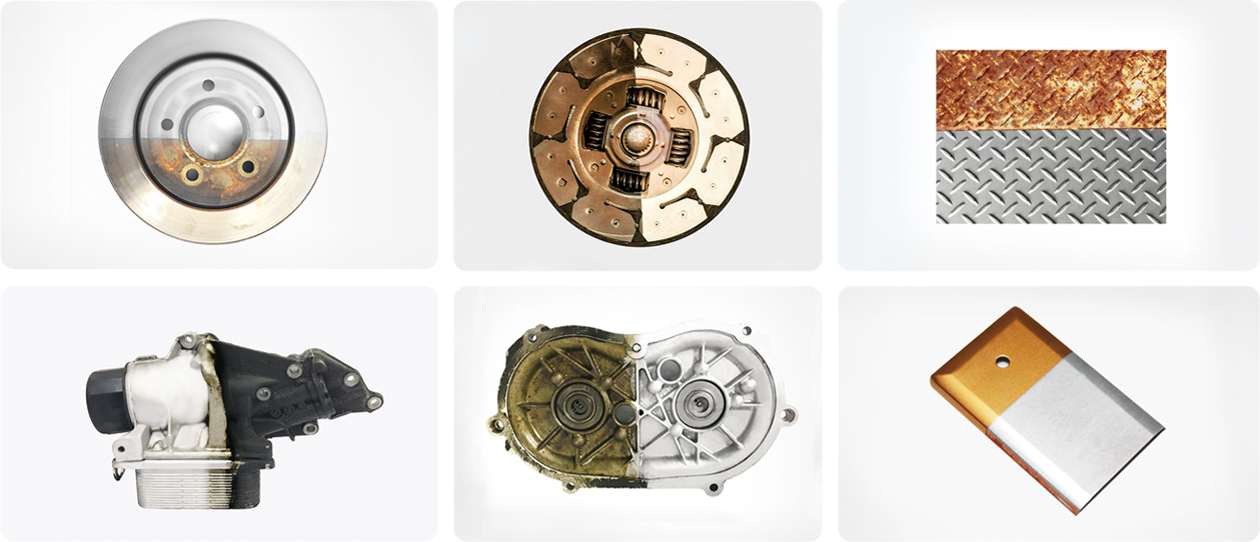
คำว่า “ทำลายพื้นผิว” ครอบคลุมอะไรบ้าง
| ผลที่อาจเกิด | สิ่งที่เห็นหรือวัดได้ | เหตุใดจึงสำคัญ |
|---|---|---|
| เปลี่ยนสีหรือเกิดสีความร้อน | ผิวเข้ม เหลือง น้ำเงิน หรือสีไม่สม่ำเสมอ | อาจกระทบรูปลักษณ์ การเกิดออกไซด์และข้อกำหนดสเตนเลส |
| ความขรุขระเปลี่ยน | รอยแถบ ร่อง ผิวด้านหรือค่าความขรุขระต่างจากเดิม | มีผลต่อซีล แรงเสียดทาน การยึดเกาะสีและผิวแม่พิมพ์ |
| หลอม ยุบหรือสะเก็ด | ขอบมน หลุมใหม่ เม็ดโลหะหรือพื้นผิวละลาย | เปลี่ยนมิติและเป็นสัญญาณว่าพลังงานเฉพาะที่สูงเกิน |
| ชั้นเคลือบถูกเอาออกเกินพื้นที่ | สังกะสี อะโนไดซ์ โครเมียม สีหรือชั้นป้องกันบางลง/หาย | ลดการป้องกันการกัดกร่อนหรือหน้าที่ผิว |
| สมบัติใกล้ผิวเปลี่ยน | ความแข็ง โครงสร้างจุลภาค ความเค้นหรือการต้านการกัดกร่อนเปลี่ยน | อาจไม่เห็นด้วยตา แต่กระทบอายุใช้งานและมาตรฐาน |
| มิติหรือรูปทรงเปลี่ยน | แผ่นบางโก่ง ขอบละเอียดเสียรูป หรือรู/ร่องเปลี่ยนขนาด | กระทบการประกอบ แม่พิมพ์ และชิ้นส่วนความเที่ยงตรง |
หน้าต่างกระบวนการคือช่องว่างระหว่าง “ล้างออก” กับ “ผิวเสีย”
ชั้นสนิม สี น้ำมันหรือออกไซด์แต่ละชนิดมีจุดเริ่มตอบสนองต่อพลังงาน ส่วนวัสดุฐานมีระดับที่เริ่มเปลี่ยนหรือเสียหาย ช่วงที่ชั้นเป้าหมายถูกนำออกและวัสดุฐานยังผ่านเกณฑ์เรียกได้ว่าเป็นหน้าต่างกระบวนการ ช่วงนี้กว้างหรือแคบต่างกันตามวัสดุ สีผิว ความหนาชั้น การเคลือบ รูปทรงและการระบายความร้อน
ผลเฉพาะที่เพิ่มขึ้นเมื่อกำลัง/พลังงานสูงขึ้น ความเร็วลดลง สแกนแคบลง ซ้อนแนวมากขึ้น หรือผ่านซ้ำมากขึ้นนี่เป็นทิศทางสำหรับออกแบบการทดลอง ไม่ใช่สูตรคำนวณค่าพร้อมผลิต เพราะรูปทรงลำแสง พัลส์ การดูดกลืน โฟกัส มุมและการนำความร้อนยังมีผล
ถ้าสนิมมีความหนาไม่สม่ำเสมอ การตั้งค่าเดียวอาจล้างจุดหนาไม่หมดแต่ทำให้จุดบางร้อนเกิน ทางเลือกอาจเป็นการแบ่งระดับชิ้นงาน ใช้หลายรอบแบบตรวจทีละชั้น ปรับเส้นทางอัตโนมัติ หรือใช้กระบวนการอื่นกับจุดหนัก แทนการเพิ่มพลังงานทั้งพื้นที่
พารามิเตอร์ใดทำให้พื้นผิวได้รับความร้อนมากขึ้น
| ตัวแปร | เมื่อผลต่อพื้นที่เพิ่มขึ้น | ความเสี่ยง | วิธีทดสอบอย่างมีลำดับ |
|---|---|---|---|
| กำลังหรือพลังงานต่อพัลส์ | เพิ่มค่าขณะที่ตัวแปรอื่นคงเดิม | สีความร้อน หลอม ผิวหยาบและควันมากขึ้น | เริ่มต่ำ เพิ่มทีละขั้น และตรวจหลังแต่ละชุด |
| ความเร็วเคลื่อนหัว/สแกน | ช้าลงหรือหยุดค้างที่ขอบและมุม | แถบร้อน รอยเริ่ม–หยุดและผิวต่างกันตามคน | ใช้เส้นทางยาวพอให้วัดความสม่ำเสมอ ไม่ทดสอบเพียงจุด |
| ความกว้างสแกน | แคบลงโดยใช้กำลังเท่าเดิม | พลังงานรวมในพื้นที่เล็กและเกิดร่องสแกน | ปรับร่วมกับความเร็ว ไม่เปลี่ยนกว้างอย่างเดียว |
| การซ้อนแนว/รูปแบบ | แนวซ้อนมากหรือวนซ้ำที่ตำแหน่งเดิม | ความร้อนและพื้นผิวไม่สม่ำเสมอ | กำหนดเส้นทางและสัดส่วนซ้อนที่ทำซ้ำได้ |
| จำนวนรอบ | ผ่านซ้ำโดยไม่พักหรือไม่ตรวจระหว่างชั้น | ความร้อนสะสมและเอาชั้นฐานออกหลังสิ่งปนเปื้อนหมด | ตรวจหลังแต่ละรอบและกำหนดกฎหยุด |
| โฟกัส/ระยะ/มุม | จุดพลังงานเข้มขึ้นหรือมุมเปลี่ยนการดูดกลืน | รอยแคบ ความลึกไม่คาดคิดและการสะท้อน | ใช้ตัวช่วยรักษาระยะและบันทึกท่าหัว |
| อุณหภูมิเริ่มต้น | ชิ้นงานยังร้อนจากรอบก่อนหรือจากกระบวนการอื่น | ค่าที่เคยผ่านตอนเย็นอาจทำให้ร้อนเกินเมื่อผลิตต่อเนื่อง | ทดสอบทั้งชิ้นแรกและหลังทำงานหลายรอบ |
ระบบพัลส์กับระบบต่อเนื่องมีความเสี่ยงต่างกัน
| หัวข้อ | ระบบพัลส์ | ระบบต่อเนื่องหรือมอดูเลต |
|---|---|---|
| การส่งพลังงาน | ส่งเป็นพัลส์ที่มีพลังงาน ความถี่และระยะเวลาตามแหล่งกำเนิด | ส่งต่อเนื่องหรือมอดูเลตขณะเคลื่อนแนว |
| ตัวแปรสำคัญ | พลังงานต่อพัลส์ ความถี่ ระยะพัลส์ จุดสแกนและการซ้อน | กำลัง/เปอร์เซ็นต์ ความกว้างสแกน ความเร็ว จำนวนรอบและความร้อนสะสม |
| แนวทางใช้งาน | มักพิจารณาสำหรับผิวละเอียด ชั้นบางหรือการควบคุมเฉพาะจุด | อาจเหมาะกับงานที่ต้องการผลผลิตสูงขึ้นบนผิวที่รับเงื่อนไขได้ |
| ความเข้าใจผิด | พัลส์ไม่ได้แปลว่าไม่ทำร้ายผิว พลังงานและการซ้อนยังสูงเกินได้ | ความถี่การส่ายหัวไม่ใช่ความถี่พัลส์ของเลเซอร์ ต้องอ่านหน้าจอและคู่มือให้ถูก |
หน้าไทยของ เครื่องเลเซอร์ล้างสนิมซีรีส์ LC แสดงรุ่น LC100, LC300 และ LC500 พร้อมช่วงสแกน 100×100 mm ส่วน ซีรีส์ LCW เป็นระบบหลายฟังก์ชันที่มีชุดกำลังต่างกัน ตัวเลขวัตต์ของสองตระกูลเปรียบเทียบกันโดยตรงไม่ได้จนกว่าจะยืนยันชนิดแหล่งกำเนิด รูปคลื่น หัวสแกนและเงื่อนไขทดสอบ
วัสดุแต่ละชนิดต้องเฝ้าดูอะไร
| วัสดุ/ผิว | ความเสี่ยงหลัก | การตรวจที่ควรรวม |
|---|---|---|
| เหล็กคาร์บอน | รอยสแกน ความขรุขระ สี ผิวหลอม และสนิมกลับหลังล้าง | ภาพอ้างอิง ความขรุขระ ความหนาคงเหลือ งานสี/เชื่อม และเวลาจนป้องกันผิว |
| สเตนเลส | สีความร้อน ออกไซด์ใหม่ ผิวหยาบ และผลต่อความต้านทานการกัดกร่อน | สี ความขรุขระ การปนเปื้อนเหล็ก การพาสซิเวชันหรือทดสอบตามข้อกำหนด |
| อะลูมิเนียม | การสะท้อนสูง ผิวละลาย/เปลี่ยนสี แผ่นบางโก่ง และชั้นอะโนไดซ์ถูกเอาออก | มิติ ผิว ชั้นเคลือบ ความขรุขระและรอยร้าว/หลอมด้วยกำลังขยาย |
| สังกะสีหรือผิวชุบ | ชั้นป้องกันถูกลอกเกินพื้นที่ ความหนาเคลือบลดและควันจากสารชุบ | ความหนาเคลือบ ขอบเขตล้าง การกัดกร่อนและระบบดูดควัน |
| แม่พิมพ์และผิวเท็กซ์เจอร์ | ลายผิว ขอบ ช่องระบาย ผิวขัดเงาหรือสารเคลือบแม่พิมพ์เปลี่ยน | กล้องขยาย ความขรุขระ มิติ การปลดชิ้นและชิ้นงานจากรอบผลิตจริง |
| โลหะไม่ทราบเกรด/หลายชั้น | การตอบสนองและควันที่คาดเดาไม่ได้ | ระบุวัสดุและชั้นผิวก่อนทดสอบ หากระบุไม่ได้ให้หยุดและประเมินความเสี่ยง |
สภาพผิวเริ่มต้นมีผลพอ ๆ กับชื่อวัสดุ อะลูมิเนียมอะโนไดซ์กับอะลูมิเนียมเปล่าไม่ใช้สูตรเดียวกัน สเตนเลสที่ต้องรักษาความต้านทานการกัดกร่อนต่างจากชิ้นตกแต่ง และแม่พิมพ์ขัดเงาต้องใช้เกณฑ์เข้มกว่าฐานเหล็กก่อนพ่นสี
พื้นผิวเคลือบหรือวัสดุบางต้องระวังอะไร
ผิวเคลือบ
- กำหนดว่าต้องเอาชั้นใดออกและรักษาชั้นใดไว้
- วัดความหนาเคลือบก่อน–หลังหลายจุด
- รวมขอบพื้นที่ล้าง เพราะการชะลออาจทำให้รอยขอบชัด
- ตรวจองค์ประกอบควันและการกำจัดไส้กรอง
- ทดสอบการกัดกร่อนหรือการยึดเกาะหลังเคลือบใหม่
แผ่นบางและชิ้นละเอียด
- ใช้ชิ้นเต็มรูปทรง ไม่ทดสอบเฉพาะแผ่นหนาตัวแทน
- วัดการโก่งหลังเย็นและหลังปลดฟิกซ์เจอร์
- ตรวจขอบ รู ร่อง เกลียวและมุมที่สะสมพลังงาน
- กำหนดเวลาพักหรือการสลับพื้นที่เมื่อต้องผ่านซ้ำ
- ห้ามหยุดหัวค้างบนชิ้นงานระหว่างเปลี่ยนท่า
สัญญาณเตือนระหว่างทดลองและลำดับตรวจแก้
| อาการ | สาเหตุที่เป็นไปได้ | สิ่งที่ทำก่อนเพิ่มกำลัง |
|---|---|---|
| ผิวเปลี่ยนสีหรือร้อนออกนอกแนว | กำลังสูง เคลื่อนช้า สแกนแคบ ซ้อนมากหรือผ่านซ้ำต่อเนื่อง | หยุดและตรวจผิว ลดผลเฉพาะที่ เพิ่มความเร็ว/ความกว้างหรือพักเย็น แล้วทดสอบคูปองใหม่ |
| รอยเป็นแถบ | ความเร็วมือไม่คงที่ ซ้อนแนวน้อย/มาก หรือระยะหัวแกว่ง | ทำเส้นทางอ้างอิง ใช้ไกด์ รักษาระยะและจัดการจุดกลับทิศ |
| ผิวหยาบกว่าตัวอย่างผ่าน | พลังงานเฉพาะที่หรือจำนวนรอบมากหลังชั้นปนเปื้อนหมด | ลดความรุนแรง กว้างสแกน และกำหนดกฎหยุดเมื่อเห็นผิวฐาน |
| คราบยังเหลือ | ชั้นหนา ระยะผิด เคลื่อนเร็ว กว้างเกินหรือพลังงานต่ำ | ตรวจออปติกและระยะ เพิ่มรอบแบบควบคุม ก่อนพิจารณาเพิ่มพลังงาน |
| ควันกลับมาเกาะผิว | หัวดูดไกล ทิศทางไม่รับควัน หรือเอาชั้นออกเร็วเกินกำลังดูด | แก้ตำแหน่งดูดและการไหล ลดปริมาณควันต่อรอบ แล้วตรวจคราบซ้ำ |
| ผลต่างระหว่างชิ้น | สนิม/สีต่างล็อต อุณหภูมิเริ่มต้น มุม ระยะและความเร็วคนต่างกัน | แบ่งระดับวัตถุดิบ บันทึกอุณหภูมิ ใช้ฟิกซ์เจอร์หรือกำหนดเส้นทาง |
เมื่อเห็นสัญญาณผิวฐานเปลี่ยน ให้หยุดใช้ค่าชุดนั้นกับชิ้นดี อย่าลดเพียงค่าหนึ่งแล้วผลิตต่อโดยไม่ตรวจ เพราะผลอาจมาจากการซ้อน ความร้อนเริ่มต้นหรือออปติกปนเปื้อนร่วมกัน
ควรตรวจพื้นผิวหลังล้างด้วยวิธีใด
| ระดับการตรวจ | วิธี | ตอบคำถามอะไร |
|---|---|---|
| ภาพและสายตา | แสง/ระยะคงที่ ภาพกำลังขยาย และแผงอ้างอิง | สี แถบ คราบคงเหลือ ขอบลอก หลุมและความสม่ำเสมอ |
| ผิวสัมผัส | วัดความขรุขระหรือโปรไฟล์ตามมาตรฐานที่ใช้ | ผิวเรียบหรือหยาบขึ้นเท่าไร และผ่านงานซีล/สีหรือไม่ |
| มิติและชั้นเคลือบ | ความหนาวัสดุ ความหนาเคลือบ ความเรียบ รูและตำแหน่งสำคัญ | มีการเอาวัสดุฐาน/ชั้นป้องกันออกหรือเกิดการโก่งหรือไม่ |
| โลหะวิทยา | หน้าตัด กล้องจุลทรรศน์ ความแข็งหรือการตรวจเฉพาะตามความเสี่ยง | มีผิวหลอม ชั้นเปลี่ยนสภาพ รอยร้าวหรือสมบัติเปลี่ยนหรือไม่ |
| หน้าที่จริง | ทดลองเชื่อม การยึดเกาะสี การกัดกร่อน ซีล สัมผัสไฟฟ้าหรือรอบแม่พิมพ์ | ผิวที่ดูดีทำงานต่อได้จริงหรือไม่ |
| การทำซ้ำ | หลายชิ้น หลายคน ต้น–กลาง–ท้ายกะ และวัสดุต่างล็อต | หน้าต่างกระบวนการกว้างพอสำหรับการผลิตหรือผ่านเพียงตัวอย่างเดียว |
แผนทดสอบเพื่อหาค่าที่ล้างได้โดยไม่ทำให้ผิวเกินเกณฑ์
- เก็บชิ้นควบคุมก่อนล้าง
ถ่ายภาพ วัดความขรุขระ มิติ ชั้นเคลือบหรือค่าที่สำคัญก่อนเริ่ม - ระบุวัสดุและชั้นผิวทั้งหมด
เกรด ความหนา สนิม สี ชุบ อะโนไดซ์ น้ำมันและประวัติการใช้งาน - กำหนดความเสียหายที่ยอมรับไม่ได้
เช่น สีเกินขอบ ผิวหยาบเกิน ชั้นชุบลด การโก่ง หรือความแข็งเปลี่ยน - สร้างเมทริกซ์จากค่าต่ำ
เปลี่ยนตัวแปรทีละกลุ่ม บันทึกกำลัง/พลังงาน ความถี่ ความกว้าง ความเร็ว โฟกัสและรอบ - รวมจุดเสี่ยงในคูปอง
ทดสอบกลางแผ่น ขอบ มุม รู ร่อง จุดกลับทิศและบริเวณชั้นปนเปื้อนบาง - ตรวจหลังแต่ละระดับ
ไม่รอจนล้างหมดทุกช่องแล้วจึงวัด เพราะอาจเสียข้อมูลจุดเริ่มเปลี่ยนผิว - ทดสอบการผลิตต่อเนื่อง
รวมอุณหภูมิสะสม ออปติกเปื้อน ผู้ปฏิบัติงานหลายคนและเวลาจริง - ส่งชิ้นผ่านกระบวนการถัดไป
เชื่อม ทำสี ประกอบหรือใช้งานแม่พิมพ์ เพื่อยืนยันผลสุดท้าย
คุมกระบวนการอย่างไรเมื่อย้ายจากตัวอย่างไปผลิตจริง
ตัวอย่างแผ่นเรียบไม่แทนชิ้นส่วนโค้ง มีครีบ ร่องหรือมวลความร้อนต่างกัน หากเปลี่ยนรูปทรง เกรด สี ความหนาชั้น ออปติก หัวสแกนหรือผู้ปฏิบัติงาน ต้องประเมินว่าค่าที่อนุมัติยังใช้ได้หรือจำเป็นต้องทดสอบซ้ำ
| ก่อนกะ | ระหว่างกะ | หลังงาน |
|---|---|---|
| ตรวจรุ่นสูตร สิทธิ์แก้ค่า ออปติก หัวดูด ชิ้นอ้างอิง และสภาพผิวเข้า | ตรวจระยะ มุม ความเร็ว การซ้อน อุณหภูมิ คราบคงเหลือและสี/รอยผิดปกติ | บันทึกจำนวนชิ้น ของเสีย ไส้กรอง/ออปติก ผลสุ่ม และส่งต่อผิวภายในเวลาที่กำหนด |
ความชื้นในโรงงานและการสัมผัสมือทำให้เหล็กสดเกิดสนิมกลับได้ การกลับเป็นสนิมภายหลังไม่ใช่หลักฐานว่าพารามิเตอร์ล้างผิวเสียเสมอไป ต้องแยกสาเหตุจากเวลารอ การเก็บ การควบแน่นและการป้องกันหลังล้างด้วย
ความปลอดภัยต้องประเมินพร้อมผลต่อผิว
โลหะที่ล้างจนสะอาดหรือมันวาวอาจสะท้อนลำแสงในทิศทางต่างจากผิวสนิมช่วงเริ่มงาน พื้นที่ควบคุมเลเซอร์ ฉากหรือห้อง อินเตอร์ล็อก การจำกัดผู้เข้า PPE และทิศทางชิ้นงานต้องอ้างอิงความยาวคลื่น กำลังและการประเมินความเสี่ยงจริง ไม่พึ่งแว่นเพียงอย่างเดียว
เมื่อเลเซอร์กระทบสี สังกะสี น้ำมันหรือสารเคลือบ จะเกิดควันและอนุภาคที่มีองค์ประกอบตามชั้นนั้น ต้องระบุวัสดุ วางหัวดูดใกล้จุดกำเนิด ตรวจระบบกรอง และจัดการไส้กรอง/เศษตามข้อกำหนด หากไม่ทราบชนิดผิว ให้หยุดก่อนทดสอบ หลีกเลี่ยงการใช้ค่าต่ำเป็นเหตุผลว่าควันปลอดภัย
คำถามที่พบบ่อยเรื่องผลต่อพื้นผิว
พารามิเตอร์ใดทำให้พื้นผิวได้รับความร้อนมากขึ้น?
ความร้อนและผลเฉพาะที่มักเพิ่มเมื่อกำลังหรือพลังงานต่อพัลส์สูงขึ้น เคลื่อนหัวช้าลง สแกนแคบลง ซ้อนแนวมากขึ้น ผ่านซ้ำโดยไม่พัก หรือโฟกัสพลังงานในจุดเล็ก อุณหภูมิเริ่มต้นและการหยุดค้างที่ขอบก็มีผล ต้องปรับเป็นเมทริกซ์จากค่าต่ำ เปลี่ยนตัวแปรอย่างมีลำดับ และตรวจผิวหลังแต่ละชุด ไม่เลือกจากวัตต์เพียงอย่างเดียว
พื้นผิวเคลือบหรือวัสดุบางต้องระวังอะไร?
ระบุว่าชั้นใดต้องเอาออกและชั้นใดต้องรักษา วัดความหนาเคลือบ มิติและการโก่งก่อน–หลัง รวมขอบ รู มุมและจุดกลับทิศที่สะสมพลังงาน แผ่นบางต้องทดสอบด้วยรูปทรงจริงและตรวจหลังเย็น ส่วนสี สังกะสี อะโนไดซ์หรือผิวชุบต้องประเมินควัน การลอกเกินขอบและความสามารถป้องกันการกัดกร่อนหลังล้าง
ควรตรวจพื้นผิวหลังล้างด้วยวิธีใด?
เริ่มจากภาพในแสงคงที่และชิ้นอ้างอิง แล้วเลือกการวัดตามหน้าที่ เช่น ความขรุขระ ความหนาวัสดุหรือชั้นเคลือบ มิติ กล้องขยาย หน้าตัด ความแข็ง หรือการกัดกร่อน จากนั้นทดสอบขั้นตอนจริง เช่น เชื่อม การยึดเกาะสี ซีล หน้าสัมผัส หรือรอบแม่พิมพ์ ควรสุ่มหลายชิ้นจากต้น กลางและท้ายกะ ไม่อนุมัติจากภาพชิ้นเดียว
ขอทดสอบบนตัวอย่างวัสดุของคุณ
ส่งวัสดุและเกรด ความหนา รูปทรง ชั้นสนิม สี น้ำมันหรือผิวชุบ พื้นที่ที่ต้องล้างและต้องรักษา ปริมาณต่อวัน เกณฑ์ความขรุขระ/สี/มิติ งานหลังล้าง รูปก่อนทำความสะอาด และข้อกำหนด EHS เพื่อสร้างเมทริกซ์ทดสอบและแผนตรวจที่ตรงกับชิ้นงาน
ส่งรูปคราบและข้อมูลพื้นผิวผ่านแบบฟอร์ม หรือปรึกษาทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล ก่อนตัดสินใจให้ยืนยันรุ่น พารามิเตอร์ทดลอง การติดตั้ง การอบรมและบริการในไทยตามขอบเขตโครงการ ในข้อความแรกให้ระบุ ชนิดผิวที่ต้องรักษาและวิธีตรวจความเสียหาย เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
นัดทดสอบกับ GWEIKE Thailand