
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb



ลมพอและสะอาดแค่ไหนจึงตัดได้ต่อเนื่อง: เลือกปั๊มลมสำหรับเครื่องตัดเลเซอร์อย่างไร
ถ้าตัดชิ้นบางได้แต่แรงดันตกเมื่อเจาะหรือทำ Nest ยาว สาเหตุอาจอยู่ที่ Compressor เล็ก ถังพักไม่เหมาะ ท่อคอขวด ไส้กรองตัน หรืออุณหภูมิทางเข้าสูง จึงต้องวัดหลายจุดและวัดในช่วง Peak Demand ก่อนสรุปว่าเครื่องเลเซอร์มีปัญหา
เริ่มจาก Process Requirement ก่อนเลือกขนาดเครื่อง
| ข้อมูล | เหตุผลที่ต้องใช้ | หลักฐานที่ควรขอ |
|---|---|---|
| รุ่นเครื่องและหัวตัด | จำกัดแรงดันและคุณภาพลมที่ยอมรับได้ | คู่มือและเอกสาร Interface |
| วัสดุ เกรด ความหนา | Recipe และหัวฉีดทำให้ Flow ต่างกัน | รายการงาน 80% และงานสูงสุด |
| ขนาด/ชนิดหัวฉีด | เส้นผ่านศูนย์กลางมีผลต่อความต้องการลม | Part Number และ Parameter Sheet |
| รูปแบบการผลิต | Nest ยาว งานเจาะถี่ และหลายกะให้ Duty ต่างกัน | เวลา Beam-on, Peak และ Idle |
| ผู้ใช้ลมพร้อมกัน | เครื่องอื่นอาจดึงแรงดันจาก Header เดียวกัน | Air Audit และแผนท่อ |
| คุณภาพขอบ | สี Oxide, Dross และงานเชื่อม/ทำสีมีเกณฑ์ต่างกัน | ชิ้นงานอนุมัติและ Inspection Plan |
คำนวณแรงดันและ FAD เป็นคนละเรื่อง
Pressure Budget
แรงดันที่หน้า Compressor ต้องสูงกว่าความต้องการตรงจุดเข้าเครื่อง เพราะมีการสูญเสียผ่าน Dryer, Filter, Receiver, ท่อ ข้องอ วาล์วและสายอ่อน เขียนสมการตรวจสอบเป็น แรงดันจ่าย − ผลรวม Pressure Drop ≥ แรงดันขั้นต่ำที่เครื่องต้องการขณะ Flow สูงสุด แล้วติด Pressure Sensor ก่อนและหลังชุดปรับปรุงลมเพื่อหาคอขวด
Flow Budget
ใช้ค่า Free Air Delivery (FAD) ณ แรงดันทำงานที่ระบุ ไม่เทียบจาก Swept Volume สูตรจัดทำงบประมาณคือ FAD ที่ต้องมี ≥ Peak Flow ของเลเซอร์ + ผู้ใช้พร้อมกัน + ส่วนเผื่อที่วิศวกรกำหนด ส่วนเผื่อต้องอิง Leak Survey, การขยายกำลังและ Control Band ไม่กำหนดเปอร์เซ็นต์แบบเหมารวม
ถังพักลมไม่ใช่ตัวแทน Compressor ที่เล็กเกินไป
Receiver ช่วยลดการแกว่งระยะสั้นและแยก Condensate แต่ถ้า Average Demand สูงกว่ากำลังผลิต แรงดันจะลดลงในที่สุด ขนาดถังต้องคำนวณจากช่วงแรงดันที่ยอมรับได้ Demand และเวลาที่ต้องการ ไม่เลือกจากแรงม้าอย่างเดียว
ลมต้องแห้ง สะอาด และเหมาะกับ Optical System
ประเทศไทยมีความชื้นสูง น้ำที่เข้าสู่ท่อจะเพิ่มภาระ Dryer และอาจเกิด Condensate เมื่ออุณหภูมิเปลี่ยน ต้องกำหนด Pressure Dew Point ที่ปลายทางตามคู่มือเครื่อง ไม่ใช่ดูเพียงคำว่า “มี Dryer” ส่วนปริมาณน้ำมันและอนุภาคต้องใช้เกณฑ์ที่ผู้ผลิตหัวตัดรับรอง
Refrigerated Dryer
เหมาะกับข้อกำหนดบางระดับและดูแลง่ายกว่า แต่ต้องตรวจสมรรถนะที่อุณหภูมิขาเข้าและอากาศร้อนจริง
Desiccant Dryer
ให้จุดน้ำค้างต่ำกว่าได้ แต่มี Purge Loss และงานบำรุงสารดูดความชื้นเพิ่ม
Oil-free หรือ Lubricated
อย่าสรุปจากชื่อเครื่อง ต้องประเมินคุณภาพลมปลายทาง ชุดกรอง ความเสี่ยงและค่าใช้จ่ายตลอดอายุ
ติดตั้ง Drain แบบอัตโนมัติในจุดที่เหมาะ และวาง Sampling Port หลังระบบปรับปรุงลม การระบุ “Filter 3 ขั้น” โดยไม่มี Rating และ Differential Pressure ยังไม่เพียงพอสำหรับการอนุมัติ

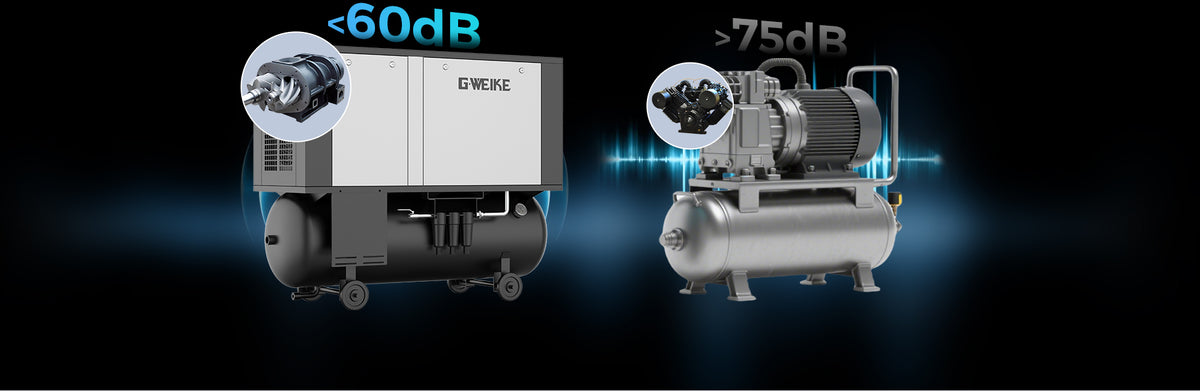
ส่วนประกอบที่ต้องพิจารณาเป็นระบบเดียวกัน
- Compressor: FAD, แรงดัน, Duty, Cooling Method และ Control Range
- Aftercooler/Separator: ลดอุณหภูมิและแยกน้ำก่อน Dryer
- Receiver: ลดการแกว่ง รองรับ Peak ระยะสั้นและช่วยแยก Condensate
- Dryer และ Filters: ต้องผ่าน Flow ได้พร้อม Pressure Drop ที่ยอมรับ
- ท่อ: เส้นผ่านศูนย์กลาง ระยะ ข้องอและวัสดุมีผลต่อแรงดันและความสะอาด
- Regulator/Valve/Sensor: Rating ต้องตรงแรงดันและ Flow พร้อมจุดวัดก่อนเข้าเครื่อง
หากต่อกับ Ring Main ของโรงงาน ให้ป้องกันลมคุณภาพต่ำไหลย้อนเข้าวงจรเลเซอร์ การแยก Dedicated Line มักทำให้ควบคุมคุณภาพง่ายขึ้น แต่ต้องประเมินกับ Layout และแผนขยายจริง
ข้อพิจารณาสำหรับโรงงานในประเทศไทย
- กำหนดสมรรถนะที่อุณหภูมิและความชื้นของห้อง Compressor จริง ไม่ใช้ Catalog Condition โดยไม่ Derate
- จัดทางลมร้อนออกจาก Condenser ไม่ให้วนกลับเข้าช่องดูด และเว้นพื้นที่ล้างคอยล์
- ตรวจแรงดันไฟ เฟส ความถี่ Starting Current และคุณภาพไฟกับทีมไฟฟ้า
- เพิ่มรอบตรวจ Filter และ Cooler ในพื้นที่ฝุ่นโลหะสูง
- วาง Drain และการจัดการน้ำมัน/Condensate ตามข้อกำหนดโรงงาน
- ยืนยันอะไหล่ ช่างบริการและแผน Bypass ก่อนผลิตหลายกะ
ประเมินต้นทุนจาก kWh และคุณภาพชิ้นงาน ไม่ใช่ราคาซื้อ
เปรียบเทียบ Fixed-speed, VSD และระบบหลายเครื่องจาก Load Profile รายชั่วโมง VSD อาจเหมาะกับ Demand แปรผัน แต่การเดินเบาเกินช่วงควบคุมหรือใช้แรงดันสูงเกินจำเป็นทำให้สิ้นเปลือง ค่าใช้จ่ายรวมควรรวมไฟฟ้า Dryer Purge ไส้กรอง น้ำมัน อะไหล่ การหยุดเครื่อง และชิ้นงานเสีย
การใช้ลมอัดแทนไนโตรเจนไม่ได้ให้ผิวเหมือนกันทุกวัสดุ งานสแตนเลสโชว์ผิว งานเชื่อม หรือชิ้นส่วนพ่นสีต้องทดลองกระบวนการต่อเนื่อง ไม่เปรียบเทียบเฉพาะค่าก๊าซต่อชั่วโมง อ่านต่อได้ใน วิธีคำนวณต้นทุนตัดไฟเบอร์เลเซอร์
ทดสอบรับระบบที่จุดใช้งานจริง
- บันทึก Baseline วัดอุณหภูมิ ความชื้น แรงดันและ Dew Point ก่อนเริ่ม
- ทำ Worst-case Nest ใช้วัสดุ ความหนา หัวฉีดและวิธีเจาะที่กินลมสูงตามงานจริง
- วัดพร้อมกัน เก็บ Compressor Discharge, หลัง Dryer/Filter และ Machine Inlet
- ตรวจคุณภาพลม ตามวิธีและ Class ที่ผู้ผลิตเครื่องยืนยัน
- ตรวจชิ้นงาน Dross สีขอบ Taper ความสม่ำเสมอ และงานหลังตัด
- ทดสอบหลายรอบ ให้ระบบถึงอุณหภูมิคงที่ ไม่ใช้การตัดสั้นครั้งเดียว
แผนบำรุงรักษาที่ช่วยป้องกันงานเสีย
ติดตาม Differential Pressure ของ Filter, Dew Point, อุณหภูมิ Discharge, ชั่วโมง Load/Unload, ปริมาณ Condensate และ Leak Rate แนวโน้มสำคัญกว่าค่าครั้งเดียว เมื่อค่าผิดปกติให้ตรวจ Cooler, Drain, Dryer, Filter และท่อก่อนเพิ่ม Set Pressure
กำหนดผู้รับผิดชอบรายกะและเก็บ Log ร่วมกับ Lot งานตัด หากขอบเสียเกิดพร้อม Dew Point หรือแรงดันเปลี่ยน จะหาสาเหตุได้เร็วกว่าแยกข้อมูล Utility ออกจากข้อมูลผลิต
คำถามที่พบบ่อยเกี่ยวกับปั๊มลมสำหรับเครื่องตัดเลเซอร์
ดูแรงดันสูงสุดบนถังเพื่อเลือกปั๊มลมได้หรือไม่?
ไม่ได้ ค่าที่สำคัญคือแรงดันขณะ Flow สูงสุดตรงจุดเข้าเครื่องหลังหัก Pressure Drop ทั้งระบบ ต้องใช้ร่วมกับ FAD, Duty Cycle, หัวฉีดและ Recipe ที่ผู้ผลิตเครื่องรับรอง
ถังพักลมใหญ่ขึ้นแก้แรงดันตกได้เสมอหรือไม่?
ช่วยรองรับ Peak ระยะสั้นได้ แต่ไม่แก้กรณี Average Demand สูงกว่ากำลังผลิตหรือท่อและ Filter เป็นคอขวด ควรบันทึก Pressure Trend แล้วแยกสาเหตุระหว่าง Capacity, Storage และ Distribution
ลมอัดใช้แทนไนโตรเจนได้กับทุกงานหรือไม่?
ไม่ได้ ต้องตรวจว่าวาล์ว หัวตัดและหัวฉีดรองรับ พร้อมทดสอบวัสดุ ความหนา สีขอบ Dross งานเชื่อมและการทำสี งานที่ต้องการผิวไม่เกิด Oxidation อาจยังต้องใช้ไนโตรเจน
โรงงานไทยควรระวังเรื่องใดเป็นพิเศษ?
อุณหภูมิและความชื้นสูงทำให้ Compressor และ Dryer มีภาระมากขึ้น ต้องตรวจ Rating ที่สภาพติดตั้งจริง การระบายลมร้อน Dew Point, Drain และความสะอาด Cooler รวมถึงกำลังไฟและพื้นที่บริการ
ต้องส่งข้อมูลอะไรให้ผู้ขายก่อนออกแบบระบบ?
ส่งรุ่นเครื่องและหัวตัด รายการวัสดุ/ความหนา หัวฉีด กำลังเลเซอร์ Recipe, Peak/Average Flow ที่ผู้ผลิตกำหนด ชั่วโมงผลิต ผู้ใช้ลมพร้อมกัน แผนท่อ อุณหภูมิ/ความชื้น คุณภาพลมและข้อจำกัดไฟฟ้า
ให้ทีมตรวจระบบจากงานตัดจริงของคุณ
เตรียมวัสดุและเกรด ความหนาปกติ/สูงสุด ขนาดแผ่น DXF/DWG ปริมาณผลิต หัวฉีด ก๊าซ คุณภาพขอบ และข้อมูล Compressor/Dryer/Filter/ท่อเดิม ทีม GWEIKE สามารถช่วยกำหนดรายการ Test Cut และจุดวัดได้
แนบ Nameplate, Layout และภาระใช้งานในแบบฟอร์มเว็บไซต์ หรือสอบถามทาง LINE, WhatsApp, โทรศัพท์และอีเมล รุ่น ราคา Stock การติดตั้งและบริการในไทยให้ตรวจยืนยันกับหมายเลขเครื่องและโครงการจริง ในข้อความแรกให้ระบุ แรงดัน Flow, Dew Point และระบบกรองเดิม เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
สอบถามระบบลมและทดลองตัด