
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb

คำตอบสั้น: เครื่องเลเซอร์ล้างสนิมดีไหม
เลเซอร์ล้างสนิมทำหน้าที่นำผลิตภัณฑ์การกัดกร่อนหรือชั้นปนเปื้อนออกภายในหน้าต่างกระบวนการ มันไม่เติมเนื้อโลหะที่ถูกกัดหายไป ไม่ซ่อมหลุมลึก ไม่เพิ่มความหนาของชิ้นส่วน และไม่ยืนยันว่าชิ้นส่วนที่ผุยังรับแรงได้ หลังล้างจึงอาจเห็นพิตติ้งหรือความเสียหายเดิมชัดขึ้น ซึ่งเป็นข้อมูลสำหรับตรวจสภาพ ไม่ใช่ความเสียหายที่เครื่องสร้างขึ้นทุกกรณี
สำหรับฝ่ายจัดซื้อ คำถามสำคัญกว่าคำว่า “ล้างออกไหม” คือพื้นที่หนึ่งชิ้นใช้เวลากี่นาที ผิวฐานเปลี่ยนอย่างไร งานหลังล้างผ่านหรือไม่ ต้องจัดการควันและของเสียแบบใด และต้นทุนต่อชิ้นผ่านต่ำกว่าวิธีเดิมหรือไม่
การล้างสนิมด้วยเลเซอร์ทำงานอย่างไร
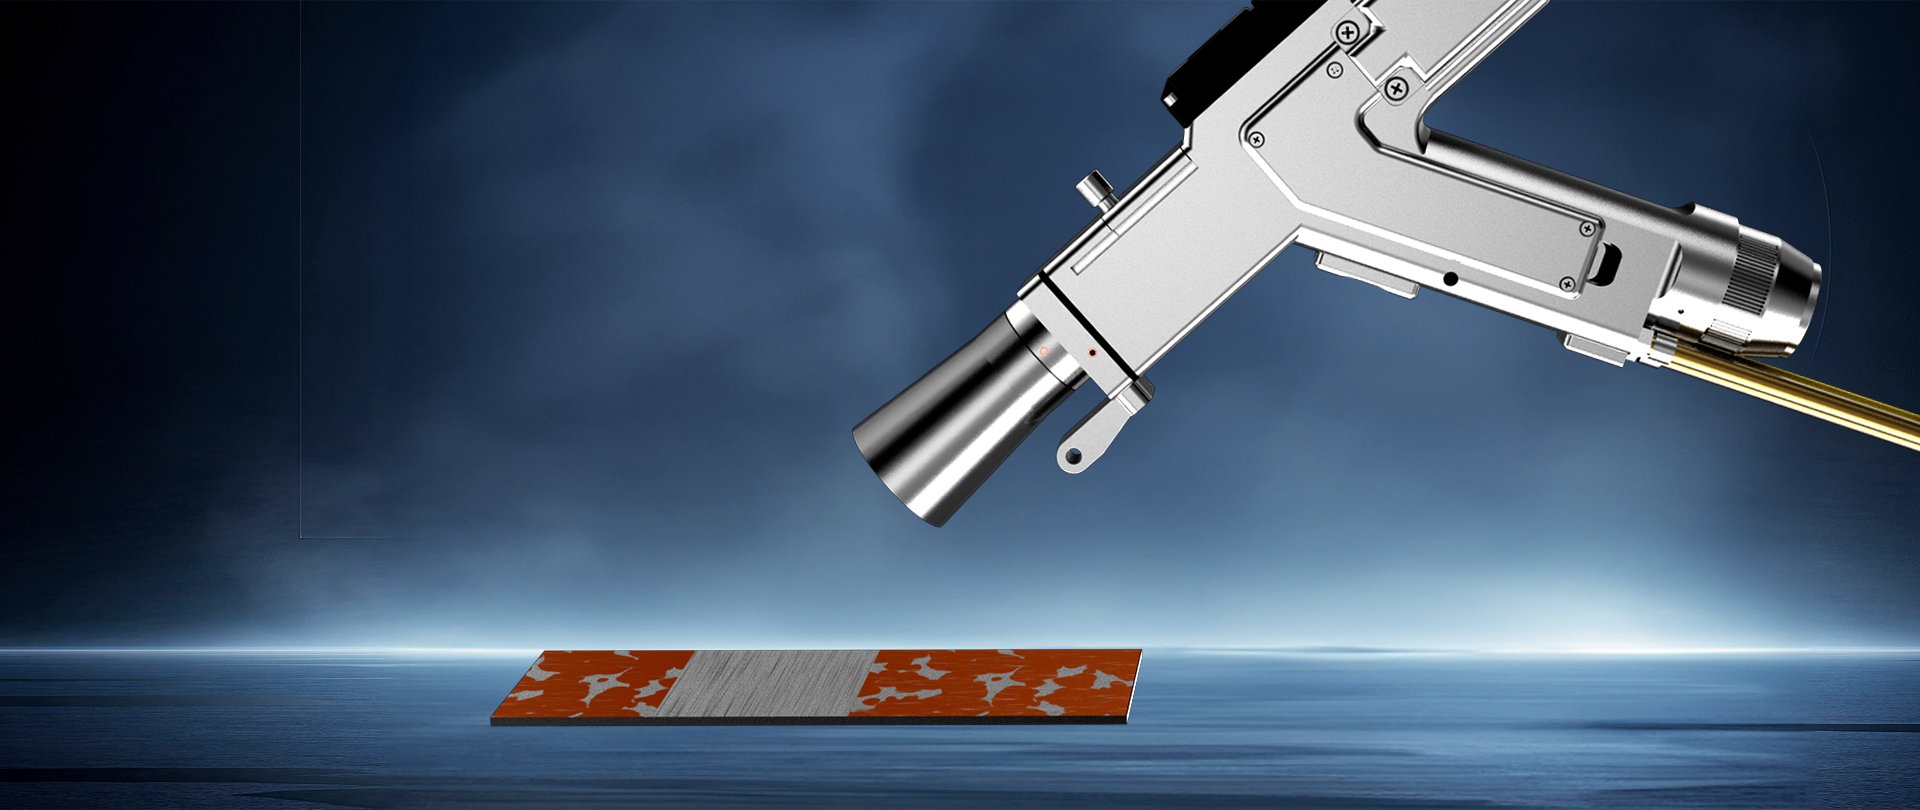
พลังงานเลเซอร์ถูกสแกนผ่านผิว สนิม สี ออกไซด์ น้ำมันหรือคราบแต่ละชนิดดูดกลืนและตอบสนองต่อพลังงานไม่เหมือนโลหะฐาน เมื่อกำหนดกำลัง พลังงานต่อพัลส์หรือการส่งพลังงาน ความถี่ ความกว้างสแกน ความเร็ว โฟกัสและจำนวนรอบเหมาะ ชั้นเป้าหมายจะแตกตัว ระเหย หรือหลุดออกและถูกระบบดูดจับ
คำว่า “เลือกชั้นได้” เป็นเป้าหมายของการพัฒนากระบวนการ ไม่ใช่การรับประกันว่าลำแสงรู้จักวัสดุเอง หากพลังงานสะสมสูงเกินหรือเคลื่อนหัวไม่สม่ำเสมอ ผิวฐานอาจเปลี่ยนสี หลอม เกิดรอยหรือเปลี่ยนความขรุขระได้ ในทางกลับกัน ถ้าพลังงานต่อพื้นที่ต่ำเกิน สนิมจะเหลือเป็นเกาะหรือต้องผ่านหลายรอบจนผลผลิตลดลง
งานแบบไหนเหมาะ และงานแบบไหนควรเทียบวิธีอื่น
มีแนวโน้มเหมาะกับเลเซอร์
- สนิมเฉพาะจุดบนชิ้นส่วนเครื่องจักร แม่พิมพ์ หรืออุปกรณ์ที่ถอดยาก
- เตรียมแนวโลหะก่อนเชื่อม ติดกาว เคลือบ หรือซ่อมสี
- ล้างออกไซด์ความร้อนรอบแนวเชื่อมโดยควบคุมขอบเขต
- ต้องรักษารู เกลียว ขอบหรือผิวรอบบริเวณเป้าหมาย
- งานหลายรุ่นที่หัวมือถือเข้าถึงได้และปริมาณพื้นที่ต่อชิ้นไม่มาก
- ต้องการลดการขนส่งชิ้นงานไปห้องพ่นหรือบ่อเคมี
ควรเปรียบเทียบวิธีอื่นอย่างจริงจัง
- โครงสร้างเหล็กพื้นที่กว้าง สนิมหนาและต้องล้างเต็มผิว
- ระบบสีใหม่กำหนดโปรไฟล์ความขรุขระจากการพ่น
- มีสะเก็ดหนา คราบหลายชั้น หรือรูปทรงบังลำแสงจำนวนมาก
- ชิ้นงานราคาต่ำที่เวลาต่อพื้นที่เป็นตัวตัดสินหลัก
- ไม่สามารถสร้างพื้นที่ควบคุมเลเซอร์และดูดควันได้
- พื้นผิวหรือสารเคลือบไม่ทราบชนิดและไม่อนุญาตให้ทดสอบ
ประเมินชนิดสนิมและสภาพผิวก่อนเลือกเครื่อง
| สภาพที่พบ | ข้อมูลที่ต้องบันทึก | ผลต่อการทดลอง |
|---|---|---|
| ออกไซด์ผิวบางและสม่ำเสมอ | พื้นที่ วัสดุ สีเริ่มต้นและเป้าหมายหลังล้าง | เหมาะสร้างค่าพื้นฐานและวัดจำนวนรอบ |
| สนิมหลวม/เป็นเกล็ด | ความหนา การยึดเกาะ การกระจายและรูปทรงชิ้นส่วน | อาจต้องเอาเกล็ดหลวมออกหรือจัดหลายขั้นตอนก่อนเลเซอร์ |
| กัดกร่อนลึกและพิตติ้ง | ความลึก พื้นที่เสียเนื้อและข้อกำหนดรับแรง | เลเซอร์ล้างผลิตภัณฑ์สนิมได้ แต่ต้องตรวจความหนาและสภาพโครงสร้างแยก |
| สนิมปนสี น้ำมันหรือจาระบี | ชนิดและจำนวนชั้น SDS ถ้ามี และความเสี่ยงควัน/ไฟ | กำหนดลำดับล้างและระบบดูด ไม่สมมติว่าสูตรเดียวเอาออกทุกชั้น |
| ออกไซด์แนวเชื่อม | วัสดุ เกรด ตำแหน่ง ขอบเขตและงานถัดไป | ตรวจสี ความขรุขระ การกัดกร่อนและความจำเป็นของขั้นตอนหลังล้าง |
| ผิวเคลือบหรือชุบ | ชนิด ความหนา พื้นที่ที่ต้องรักษาและสารปล่อยออก | ทดสอบการเลือกชั้นและการเปลี่ยนผิวฐานโดยเฉพาะ |
ในโรงงานไทย ความชื้นและเวลารอหลังล้างมีผลต่อการกลับมาเกิดสนิมบนเหล็กสด บันทึกเวลาตั้งแต่ล้างจนถึงรองพื้น เชื่อม เคลือบหรือบรรจุ พร้อมกำหนดวิธีจับชิ้นงานและการป้องกันชั่วคราว อย่าประเมินเครื่องจากชิ้นที่ถ่ายภาพทันทีหลังล้างแล้วปล่อยขั้นตอนส่งต่อไว้ภายหลัง
ข้อดีของเครื่องเลเซอร์ล้างสนิมที่ควรวัดให้เห็น
| ข้อดีที่คาดหวัง | เกิดมูลค่าเมื่อ | ตัวชี้วัด |
|---|---|---|
| ทำความสะอาดเฉพาะจุด | พื้นที่รอบข้างต้องรักษาไว้หรือการปิดบังใช้เวลามาก | นาทีปิดบัง พื้นที่ล้างเกินขอบ และงานแก้ผิวรอบข้าง |
| ลดเม็ดขัดและสารเคมี | วิธีเดิมมีต้นทุนซื้อ เก็บ ล้าง รวบรวมและกำจัดสูง | ปริมาณวัสดุสิ้นเปลือง น้ำเสีย/เม็ดใช้แล้วและค่ากำจัดต่อชิ้น |
| ทำงานใกล้เครื่องจักรหรือชิ้นใหญ่ | จัดพื้นที่เลเซอร์และดูดควัน ณ จุดทำงานได้อย่างปลอดภัย | เวลาถอด ขน ยกและหยุดเครื่องที่ลดลง |
| ทำซ้ำและบันทึกสูตรได้ | ผิวเริ่มต้นค่อนข้างสม่ำเสมอและท่าทางหัวควบคุมได้ | การกระจายเวลา ผลผิวและอัตราผ่านระหว่างคน/กะ |
| ต่อยอดระบบอัตโนมัติ | ชิ้นส่วนมีจุดอ้างอิง เส้นทางและตระกูลงานชัดเจน | เวลารอบรวม OEE การโหลดและการตรวจ |
ข้อจำกัดที่ต้องใส่ในแผนจัดซื้อ
หัวเลเซอร์ต้องมองเห็นพื้นที่เป้าหมาย ร่องลึก ด้านหลังครีบ ช่องแคบหรือผิวซับซ้อนอาจเกิดเงาบังและต้องเปลี่ยนท่าหลายครั้ง เครื่องมือถือยังขึ้นกับระยะ มุม ความเร็วและการซ้อนแนวของผู้ปฏิบัติงาน พื้นที่ใหญ่จึงสร้างความล้าและความไม่สม่ำเสมอได้แม้เครื่องมีกำลังเพียงพอ
สีและสารเคลือบต่างชนิดให้ควันและเศษตกค้างต่างกัน การเอาชั้นหนาออกหลายรอบอาจทำให้ความร้อนสะสมหรือผลผลิตต่ำ การทำความสะอาดด้วยเลเซอร์ยังไม่สร้างโปรไฟล์ผิวแบบเดียวกับการพ่นทรายเสมอไป หากผู้ผลิตสีหรือมาตรฐานกำหนดความขรุขระและระดับความสะอาด ต้องทดลองการยึดเกาะและตรวจค่าที่กำหนด
การล้างสนิมด้วยเลเซอร์เหมาะกับพื้นที่ขนาดใหญ่หรือไม่
เหมาะได้เมื่อพื้นผิวนั้นรับพารามิเตอร์ได้ มีการสแกนหรือระบบอัตโนมัติที่ทำซ้ำ และเป้าหมายด้านการควบคุมผิวมีมูลค่าสูง แต่สำหรับเหล็กโครงสร้างหรือถังพื้นที่หลายตารางเมตรที่มีสนิมหนา การพ่นทรายอาจครอบคลุมพื้นที่และสร้างความขรุขระได้เร็วกว่า การเทียบต้องใช้พื้นที่จริง ไม่ใช้ชิ้นตัวอย่างขนาดเล็กแล้วคูณเชิงเส้น เพราะเวลาเคลื่อนย้าย ย้ายบันได เปลี่ยนท่าและพักผู้ปฏิบัติงานเพิ่มตามขนาดงาน
พื้นที่ที่ผ่านเกณฑ์ ÷ (เวลาวางงาน + ล้าง + เปลี่ยนท่า + ตรวจ + เก็บควัน/เศษ + ส่งต่อ)แยกพื้นที่เรียบออกจากมุม ขอบ รูและรอยเชื่อม หากรวมเป็นค่าเฉลี่ยเดียว การประมาณจำนวนกะอาจคลาดเคลื่อนมาก
จุดสนิมรอบฐานเครื่องจักร
บริเวณล้างกระจายเป็นจุดและไม่ต้องการให้เม็ดขัดเข้าแบริ่งหรือราง การทำงานเฉพาะจุดโดยไม่ถอดทั้งชุดอาจมีมูลค่า แม้ความเร็วต่อพื้นที่ไม่สูงที่สุด
โครงเหล็กเต็มแผงก่อนระบบสี
พื้นที่กว้าง สนิมและสะเก็ดหนา พร้อมข้อกำหนดโปรไฟล์ผิว วิธีพ่นอาจเหมาะกว่า หรือใช้เลเซอร์เฉพาะจุดซ่อมหลังพ่นแทนการล้างทั้งแผง
มีวัสดุสิ้นเปลืองและของเสียอะไรบ้าง
เลเซอร์ไม่ใช้เม็ดทรายหรือสารลอกสีเป็นตัวทำความสะอาดหลัก แต่ระบบยังมีไฟฟ้า ไส้กรอง กระจกป้องกัน ออปติกหรือชิ้นส่วนป้องกันตามรุ่น หัวฉีด/อุปกรณ์ดูด PPE วัสดุเช็ด และงานบำรุงรักษา สิ่งปนเปื้อนที่ถูกนำออกไม่ได้หายไปทั้งหมด ส่วนหนึ่งกลายเป็นควัน อนุภาคหรือเศษที่ระบบดูดและตัวกรองต้องรวบรวม
| รายการ | แหล่งกำเนิด | วิธีนำไปคิดต้นทุน/ความปลอดภัย |
|---|---|---|
| ไส้กรองและฝุ่นที่ดักจับ | สนิม สี ออกไซด์ น้ำมันและผิวเคลือบที่ถูกนำออก | บันทึกอายุจากงานจริงและจำแนกของเสียตามองค์ประกอบ ไม่ทิ้งรวมโดยอัตโนมัติ |
| กระจกป้องกันและอุปกรณ์ออปติก | ฝุ่น ควัน การสะท้อนและการปนเปื้อนที่หัว | รวมรอบตรวจ ทำความสะอาด เปลี่ยนและเวลาหยุด |
| ไฟฟ้าและระบบดูด | ตัวเครื่อง ระบบระบายความร้อนและเครื่องดูดควัน | ใช้กำลังไฟเข้าของระบบจริง ไม่ใช้กำลังเลเซอร์เป็นค่าไฟทั้งหมด |
| PPE และวัสดุปิดพื้นที่ | การควบคุมลำแสง ควันและการปนเปื้อน | กำหนดจากการประเมินความเสี่ยงและชนิดสารบนชิ้นงาน |
| ผิวที่ล้างออก | โลหะออกไซด์ สีเคลือบ น้ำมันและสารตกค้าง | ตรวจ SDS หรือองค์ประกอบเดิมเพื่อกำหนดการจัดเก็บและกำจัด |
ตรวจพื้นผิวหลังล้างอย่างไร
คำว่า “สะอาด” ต้องแปลงเป็นเกณฑ์ของกระบวนการถัดไป งานเชื่อมต้องดูคราบน้ำมัน ออกไซด์และความเสถียรของแนว งานสีต้องดูระดับเตรียมผิว ความขรุขระ เกลือที่ละลายน้ำและการยึดเกาะตามระบบที่ใช้ แม่พิมพ์ต้องรักษาเท็กซ์เจอร์ ขอบ ช่องระบายและมิติ
| งานถัดไป | เกณฑ์ที่อาจเกี่ยวข้อง | การทดสอบ |
|---|---|---|
| เชื่อม | คราบตกค้าง พื้นที่สะอาดและการเปลี่ยนผิวฐาน | ทดลองเชื่อม ตรวจแนว หน้าตัด รูพรุนหรือสมบัติตามข้อกำหนด |
| รองพื้น/ทำสี | ความสะอาด ความขรุขระ เกลือ/ฝุ่นและเวลารอก่อนเคลือบ | ตรวจตามข้อกำหนดระบบสีและทดสอบการยึดเกาะเมื่อจำเป็น |
| ประกอบหรือหน้าสัมผัส | พื้นที่สัมผัส มิติและความต้านทาน/หน้าที่จริง | วัดมิติและทดสอบการทำงาน ไม่ประเมินจากสีอย่างเดียว |
| ตรวจสภาพชิ้นส่วน | พิตติ้ง รอยร้าว ความหนาที่เหลือและขอบเขตเสียหาย | ใช้วิธีตรวจที่วิศวกรกำหนดหลังเอาสนิมออก |
| เก็บหรือส่งสินค้า | การเกิดสนิมซ้ำ รอยนิ้วมือและการป้องกันชั่วคราว | กำหนดเวลาสูงสุดก่อนป้องกันหรือบรรจุ และติดตามในสภาพจริง |
ความปลอดภัย: ลำแสง ควัน ไฟ และสารเคลือบ
เลเซอร์ทำความสะอาดกำลังสูงมีความเสี่ยงจากลำแสงตรงและสะท้อน โลหะที่ล้างจนมันวาวอาจเปลี่ยนทิศทางสะท้อนระหว่างงาน พื้นที่ต้องได้รับการประเมินโดยผู้รับผิดชอบความปลอดภัย มีมาตรการทางวิศวกรรม การจำกัดผู้เข้า ฉากหรือห้องที่เหมาะกับความยาวคลื่น อินเตอร์ล็อกเมื่อเกี่ยวข้อง และ PPE ที่เลือกจากความเสี่ยงจริง ไม่ใช้แว่นทั่วไปแทนระบบป้องกัน
ควันที่เกิดขึ้นมีองค์ประกอบตามสิ่งที่ถูกล้าง สีเก่าอาจมีโลหะหรือสารเติมแต่ง น้ำมันสร้างควันและความเสี่ยงไฟ สนิมจากชิ้นส่วนที่สัมผัสสารเคมีอาจมีสิ่งปนเปื้อนอื่น จึงต้องระบุชั้นผิว ตรวจข้อมูลความปลอดภัย วางหัวดูดใกล้แหล่งกำเนิด และจัดการไส้กรองตามข้อกำหนดของโรงงานกับกฎหมายที่ใช้
ลงทุนคุ้มเมื่อประหยัดขั้นตอนใดได้จริง
(ค่าเครื่องและติดตั้งต่อปี + แรงงาน + ไฟ + ดูดควัน/ไส้กรอง + สิ้นเปลือง + PM + ของเสีย + ตรวจ + หยุดเครื่อง) ÷ จำนวนชิ้นผ่านเปรียบเทียบกับวิธีเดิมโดยรวมเม็ดขัด สารเคมี น้ำล้าง หน้ากาก วัสดุปิดพื้นที่ การทำความสะอาดหลังพ่น การขนย้าย การถอดประกอบ การหยุดสายและค่ากำจัด หากเลเซอร์ลดเวลาถอดแม่พิมพ์หรือหลีกเลี่ยงเม็ดเข้าเครื่องจักร มูลค่าอาจสูงกว่าค่าแรงล้างโดยตรง ในงานเหล็กพื้นที่กว้าง ผลผลิตต่อพื้นที่อาจมีน้ำหนักมากกว่าความแม่นยำ
หน้า เครื่องเลเซอร์ล้างสนิมซีรีส์ LC ของ GWEIKE Thailand แสดงรุ่น LC100, LC300 และ LC500 พร้อมช่วงสแกน 100×100 mm การระบายความร้อนด้วยอากาศและไฟ 220 V ตามตารางหน้าเว็บ ข้อมูลนี้ใช้ตั้งรายการรุ่นสำหรับทดลอง ไม่ได้ระบุความเร็วล้างสนิมทุกชนิด จึงต้องขอใบเสนอราคา สเปกชุดจริงและผลทดสอบก่อนคำนวณ ROI
วิธีทดสอบบนพื้นผิวจริงก่อนซื้อ
- แบ่งสภาพผิวอย่างน้อยสามระดับ
เบา กลาง และกรณีแย่ที่ยังพบในงานจริง รวมสนิมปนสีหรือน้ำมันถ้ามี - ระบุโลหะฐานและทุกชั้นผิว
เกรด ความหนา การเคลือบ ประวัติสัมผัสสารและจุดที่ห้ามเปลี่ยน - กำหนดขอบเขตกับเกณฑ์หลังล้าง
ทำเครื่องหมายพื้นที่ ระดับสนิมที่ยอมได้ ความขรุขระ สี มิติและงานถัดไป - บันทึกชุดเครื่องและพารามิเตอร์
รุ่น กำลัง โหมด ความกว้าง/รูปแบบสแกน ความเร็ว โฟกัส จำนวนรอบ ระยะและมุมหัว - จับเวลาครบกระบวนการ
รวมวางงาน ย้ายท่า ล้าง ดูดควัน ตรวจ เปลี่ยนไส้กรองและเก็บพื้นที่ - ตรวจผิวฐานและงานถัดไป
อย่าหยุดที่ภาพก่อน–หลัง นำชิ้นไปเชื่อม ทาสี เคลือบ ประกอบหรือทดสอบตามหน้าที่ - ทำซ้ำในสภาพจริง
รวมผู้ปฏิบัติงานหลายคน พื้นที่มุม/ร่อง และชั่วโมงทำงานที่สะท้อนความล้า

วิดีโอ LCW ใช้ดูวิธีถือหัวและลำดับงาน
ภาพสาธิตไม่ระบุชนิดสนิม ความหนาชั้น ความเร็วหรือเกณฑ์ผิวครบ จึงใช้วางคำถามสำหรับทดลอง ไม่ใช้รับรองผลผลิต
ส่งภาพพร้อมตัวอย่างจริง
ภาพช่วยแบ่งระดับสนิม แต่ตัวอย่างจริงจำเป็นสำหรับดูพิตติ้ง ชั้นเคลือบ การตอบสนองของผิวฐานและผลต่อการเชื่อมหรือสี
ติดต่อ GWEIKE Thailand เพื่อนัดทดสอบคำถามที่พบบ่อยเกี่ยวกับเครื่องเลเซอร์ล้างสนิม
การล้างสนิมด้วยเลเซอร์เหมาะกับพื้นที่ขนาดใหญ่หรือไม่?
เหมาะได้หากผิวรับพารามิเตอร์ได้ มีเส้นทางสแกนที่ทำซ้ำ และคุณค่าของการควบคุมผิวสูง แต่สำหรับโครงเหล็กหรือถังพื้นที่กว้างที่มีสนิมหนา การพ่นทรายอาจให้ผลผลิตและโปรไฟล์ผิวเหมาะกว่า ต้องทดลองพื้นที่ตัวแทนรวมเวลาวางงาน เปลี่ยนท่า ตรวจและเก็บควัน ไม่คูณความเร็วจากตัวอย่างเล็กโดยตรง และพิจารณาระบบอัตโนมัติหากงานซ้ำปริมาณสูง
มีวัสดุสิ้นเปลืองและของเสียอะไรบ้าง?
แม้ไม่ใช้เม็ดขัดหรือสารลอกเป็นตัวหลัก ระบบยังใช้ไฟฟ้า ไส้กรอง กระจกป้องกัน อุปกรณ์ออปติกหรือสิ้นเปลืองตามรุ่น PPE และวัสดุบำรุงรักษา สนิม สี น้ำมันและสารเคลือบที่ถูกนำออกจะกลายเป็นควัน อนุภาคหรือเศษที่ต้องดูด เก็บ จำแนกและกำจัดตามองค์ประกอบจริง จึงต้องรวมค่าไส้กรอง เวลาหยุดและการจัดการของเสียในต้นทุน
ควรทดสอบบนพื้นผิวจริงอย่างไร?
ส่งชิ้นที่แทนสนิมเบา กลางและกรณีแย่ พร้อมระบุโลหะฐาน ทุกชั้นเคลือบ พื้นที่ห้ามเปลี่ยนและงานถัดไป กำหนดเกณฑ์ก่อนทดสอบ เช่น สนิมคงเหลือ ความขรุขระ สี มิติ การยึดเกาะสีหรือคุณภาพเชื่อม บันทึกรุ่นเครื่อง พารามิเตอร์ จำนวนรอบ เวลารวมและระบบดูด แล้วตรวจทั้งผิวฐานและผลหลังผ่านกระบวนการจริง
ส่งภาพและชิ้นงานเพื่อทดลองล้างสนิม
โปรดแจ้งวัสดุและเกรด ขนาดชิ้นงาน พื้นที่ที่ต้องล้าง ระดับ/ชนิดสนิม สี น้ำมันหรือสารเคลือบ ปริมาณต่อวันหรือเดือน เกณฑ์ผิว งานถัดไป เวลาวิธีเดิม พื้นที่ติดตั้ง ไฟฟ้าและข้อกำหนด EHS หากมีรูปหลายสภาพให้ส่งพร้อมไม้บรรทัดหรือขนาดอ้างอิง
ส่งรูปคราบและข้อมูลพื้นผิวผ่านแบบฟอร์ม หรือปรึกษาทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล ก่อนตัดสินใจให้ยืนยันรุ่น พารามิเตอร์ทดลอง การติดตั้ง การอบรมและบริการในไทยตามขอบเขตโครงการ ในข้อความแรกให้ระบุ ระดับสนิม พื้นที่ต่อชิ้นและกระบวนการหลังล้าง เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ส่งข้อมูลให้ GWEIKE Thailand