
 ติดต่อเรา
 Th
 En
 Cn
 Fr
 Es
 Kr
 Jp
 Ae
 DE
 Pt
 It
 Cn
 Pl
 Cs
 Vn
 Srb

กรอบตัดสินใจก่อนขอใบเสนอราคา: วิธีเลือกเครื่องตัดไฟเบอร์เลเซอร์
ตัวอย่างเช่น โรงงานครัวสแตนเลสที่ตัด 1–3 mm ทุกวัน แต่มีแผ่นหนาเข้ามาไม่กี่ครั้งต่อเดือน อย่าเลือกกำลังจากชิ้นหนานั้นทันที ต้องถามว่างานหนาคุ้มกับการซื้อกำลังและระบบก๊าซเพิ่มหรือไม่ หรือส่ง Outsource แล้วรักษาประสิทธิภาพของงานประจำจะดีกว่า ในทางกลับกัน โรงงานโครงสร้างที่มีเหล็กหนาเป็นคิวหลักย่อมต้องประเมินการเจาะ คุณภาพขอบและรอบตัดหนาอย่างจริงจัง
ข้อมูลที่ทำให้เลือกได้
- รายการวัสดุและเกรดที่ซื้อจริง
- สัดส่วนชั่วโมงผลิตแยกตามความหนา
- ขนาดวัตถุดิบและขนาดชิ้นงาน
- ปริมาณต่อกะและเวลาส่งมอบ
- เกณฑ์ขอบตัด รูเล็ก ผิวและงานหลังตัด
ข้อมูลที่ยังไม่พอ
- ต้องการเครื่องที่แรงที่สุดในงบ
- ตัดได้หนาสุดกี่มิลลิเมตร
- ใบเสนอราคาที่ไม่ระบุอุปกรณ์รวม
- ตัวอย่างตัดจากวัสดุคนละเกรด
- ความเร็วจากวิดีโอที่ไม่มีเงื่อนไขทดสอบ
ก่อนดูแคตตาล็อก ให้สร้าง Work Profile ของโรงงาน
รวบรวมข้อมูลย้อนหลังจากใบงาน โปรแกรม Nesting และการซื้อวัสดุอย่างน้อยในช่วงที่สะท้อนฤดูกาลผลิต แยก “งานที่เสนอราคา” ออกจาก “งานที่ได้ผลิตจริง” เพราะความหนาที่ฝ่ายขายถามบ่อยอาจไม่ใช่ความหนาที่เครื่องใช้เวลามากที่สุด ถ้าธุรกิจมีช่วง Peak เช่น งานเครื่องจักรเกษตรหรือโครงการก่อสร้าง ให้แยกเดือนปกติกับเดือนเร่งส่ง
| ข้อมูล | รูปแบบที่ใช้ตัดสินใจ | สิ่งที่ข้อมูลนี้กำหนด |
|---|---|---|
| วัสดุและเกรด | เหล็กคาร์บอน สแตนเลส อะลูมิเนียม ทองแดงหรือทองเหลือง พร้อมชื่อเกรด | กำลัง แหล่งกำเนิด หัวตัด ก๊าซและเงื่อนไขทดสอบ |
| ความหนา | สัดส่วนชั่วโมงหรือจำนวนแผ่นของแต่ละช่วง ไม่ใช่แค่ Min/Max | กำลังที่คุ้มกับงานประจำและแผน Outsource งานพิเศษ |
| รูปแบบวัตถุดิบ | แผ่น ท่อ โปรไฟล์ ม้วน หรือชิ้นงานขึ้นรูป | เครื่องตัดแผ่น เครื่องตัดท่อ เครื่องรวม คอยล์ หรือห้าแกน |
| ขนาดและน้ำหนัก | ขนาดแผ่นมาตรฐาน ความยาวท่อ ชิ้นใหญ่สุด และน้ำหนักต่อชิ้น | โต๊ะ หัวจับ ระบบรองรับ วิธีโหลดและพื้นที่รอบเครื่อง |
| Product Mix | จำนวน Part Number ขนาดล็อตและการเปลี่ยนงานต่อกะ | ซอฟต์แวร์ การจัดคิว Automation และเวลาตั้งงาน |
| คุณภาพ | Tolerance, Dross, Roughness, รูเล็ก ด้านโชว์และกระบวนการถัดไป | พารามิเตอร์ ความเร็วที่ใช้งานจริง ก๊าซและเกณฑ์ FAT |
| ปริมาณ | ชิ้นดีต่อกะ ชั่วโมงทำงาน OEE ปัจจุบันและเป้าหมายส่งมอบ | จำนวนเครื่อง โต๊ะสลับ ระบบโหลดและกำลังของแผนกถัดไป |
| ต้นทุนปัจจุบัน | วัสดุ แรงงาน ก๊าซ Outsource ลบคม ของเสียและเวลารอ | งบทั้งโครงการและผลตอบแทนที่พิสูจน์ได้ |
อย่ารวม “เหล็ก” เป็นวัสดุเดียว เหล็กคาร์บอนเคลือบ สแตนเลสผิวฟิล์ม และอะลูมิเนียมแต่ละเกรดตอบสนองต่อการเจาะ ก๊าซและความร้อนต่างกัน หากแบบลูกค้ากำหนดเกรดแต่ฝ่ายจัดซื้อใช้เกรดทดแทน ต้องนำวัสดุที่ผลิตจริงไป Test Cut ไม่ใช้ตารางทั่วไปแทน
ตรวจว่าไฟเบอร์เลเซอร์เหมาะกับกระบวนการหรือไม่
ไฟเบอร์เลเซอร์เหมาะกับการตัดโลหะหลายชนิดและเปลี่ยนรูปทรงด้วยโปรแกรมได้รวดเร็ว จึงตอบโจทย์โรงงานที่มีหลายแบบ ล็อตเปลี่ยนบ่อย หรือไม่ต้องการทำ Tooling แยกทุกชิ้น แต่ยังต้องเทียบกับ Punching, Plasma, Saw, Milling หรือการจ้างภายนอกตามรูปทรง ความหนา ปริมาณและคุณภาพที่ต้องการ
ถ้าชิ้นงานมีรูและรูปทรงซ้ำจำนวนมาก Punching อาจมีข้อได้เปรียบในบางกระบวนการ ถ้าเป็นแผ่นหนามากที่เกณฑ์ขอบไม่ละเอียด Plasma อาจให้ต้นทุนเหมาะกว่า งานตัดท่อนตรงอย่างเดียวอาจใช้ Saw ได้เร็วและง่าย ส่วนวัสดุที่ไม่ใช่โลหะไม่ควรถูกใส่ในขอบเขตเพียงเพราะชื่อเทคโนโลยีมีคำว่าเลเซอร์
เลือกรูปแบบเครื่องจากวัตถุดิบและเส้นทางผลิต
| รูปแบบเครื่อง | เหมาะกับ | คำถามก่อนเลือก |
|---|---|---|
| เครื่องตัดแผ่นโต๊ะเดี่ยว | งานแผ่นที่ปริมาณไม่สูงมาก งบและพื้นที่จำกัด มีเวลาหยุดโหลดที่รับได้ | การโหลดปลอดภัยหรือไม่ และเวลารอระหว่างแผ่นกระทบกำลังผลิตเท่าไร |
| เครื่องตัดแผ่นแบบปิดพร้อมโต๊ะสลับ | ผลิตหลายกะ ต้องการแยกพื้นที่ตัดและลดเวลารอเปลี่ยนแผ่น | ระบบดูดควัน การป้องกัน ช่องมอง การบำรุงรักษาและ Cycle Time โต๊ะจริงเป็นอย่างไร |
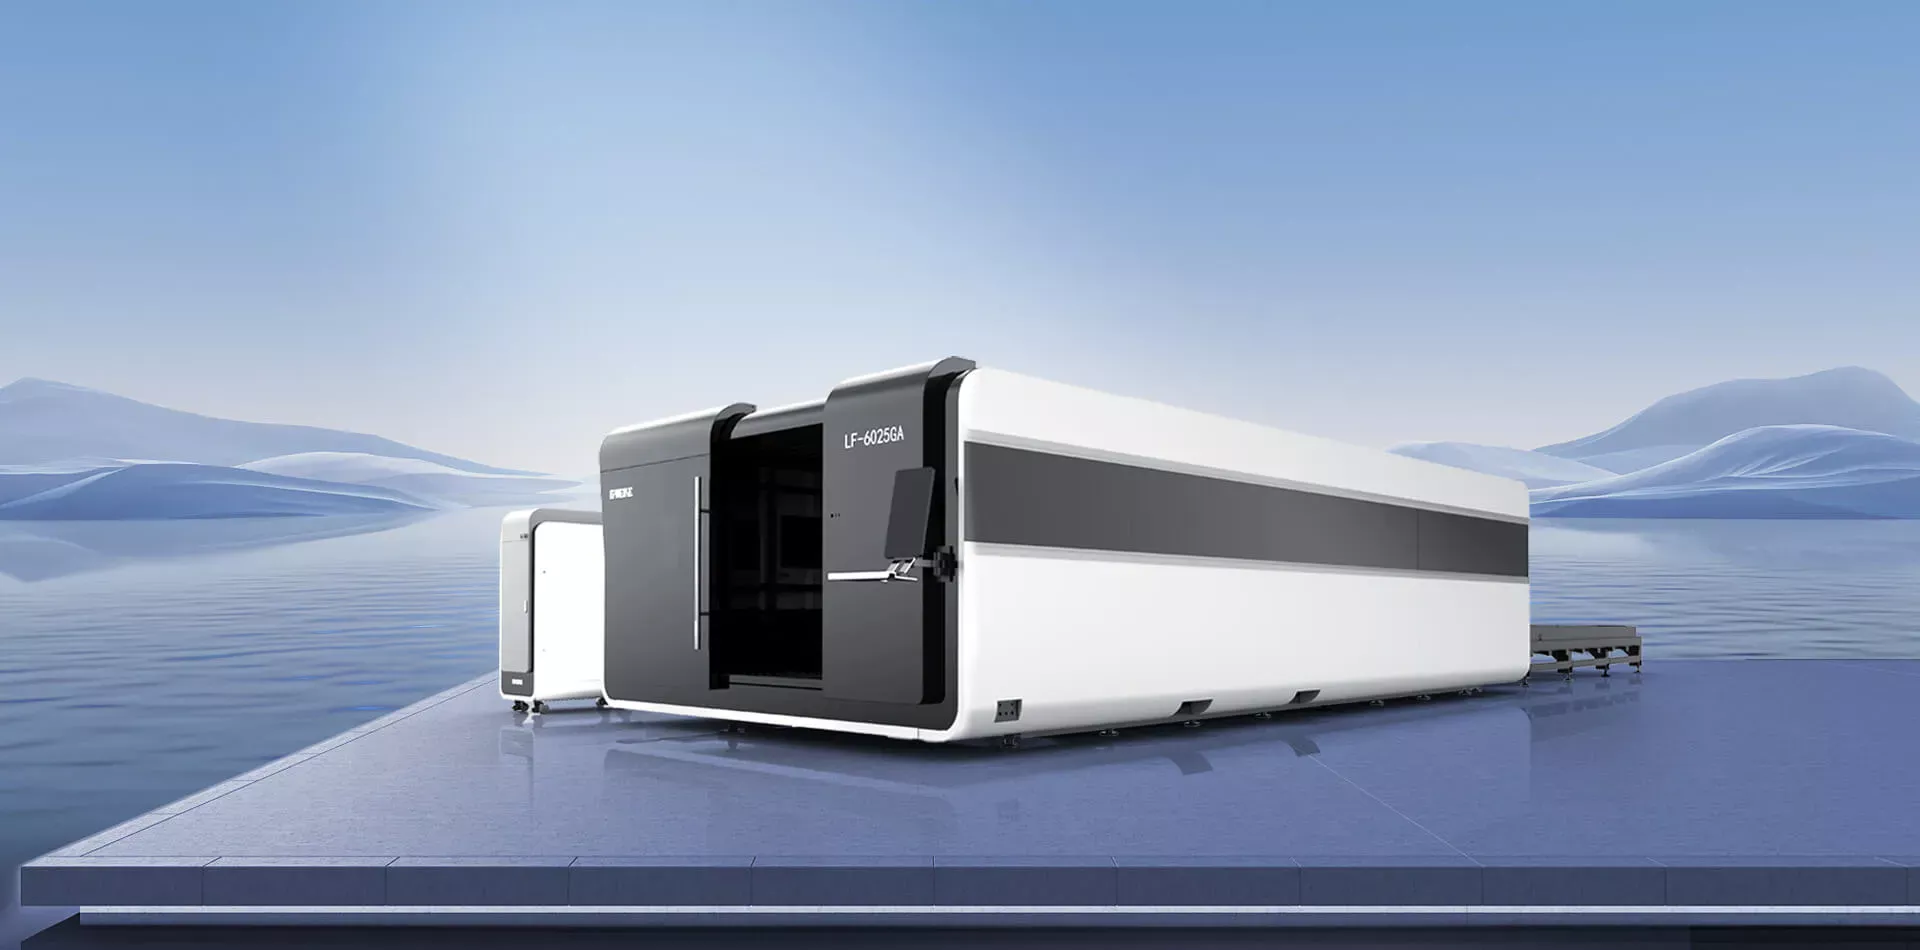
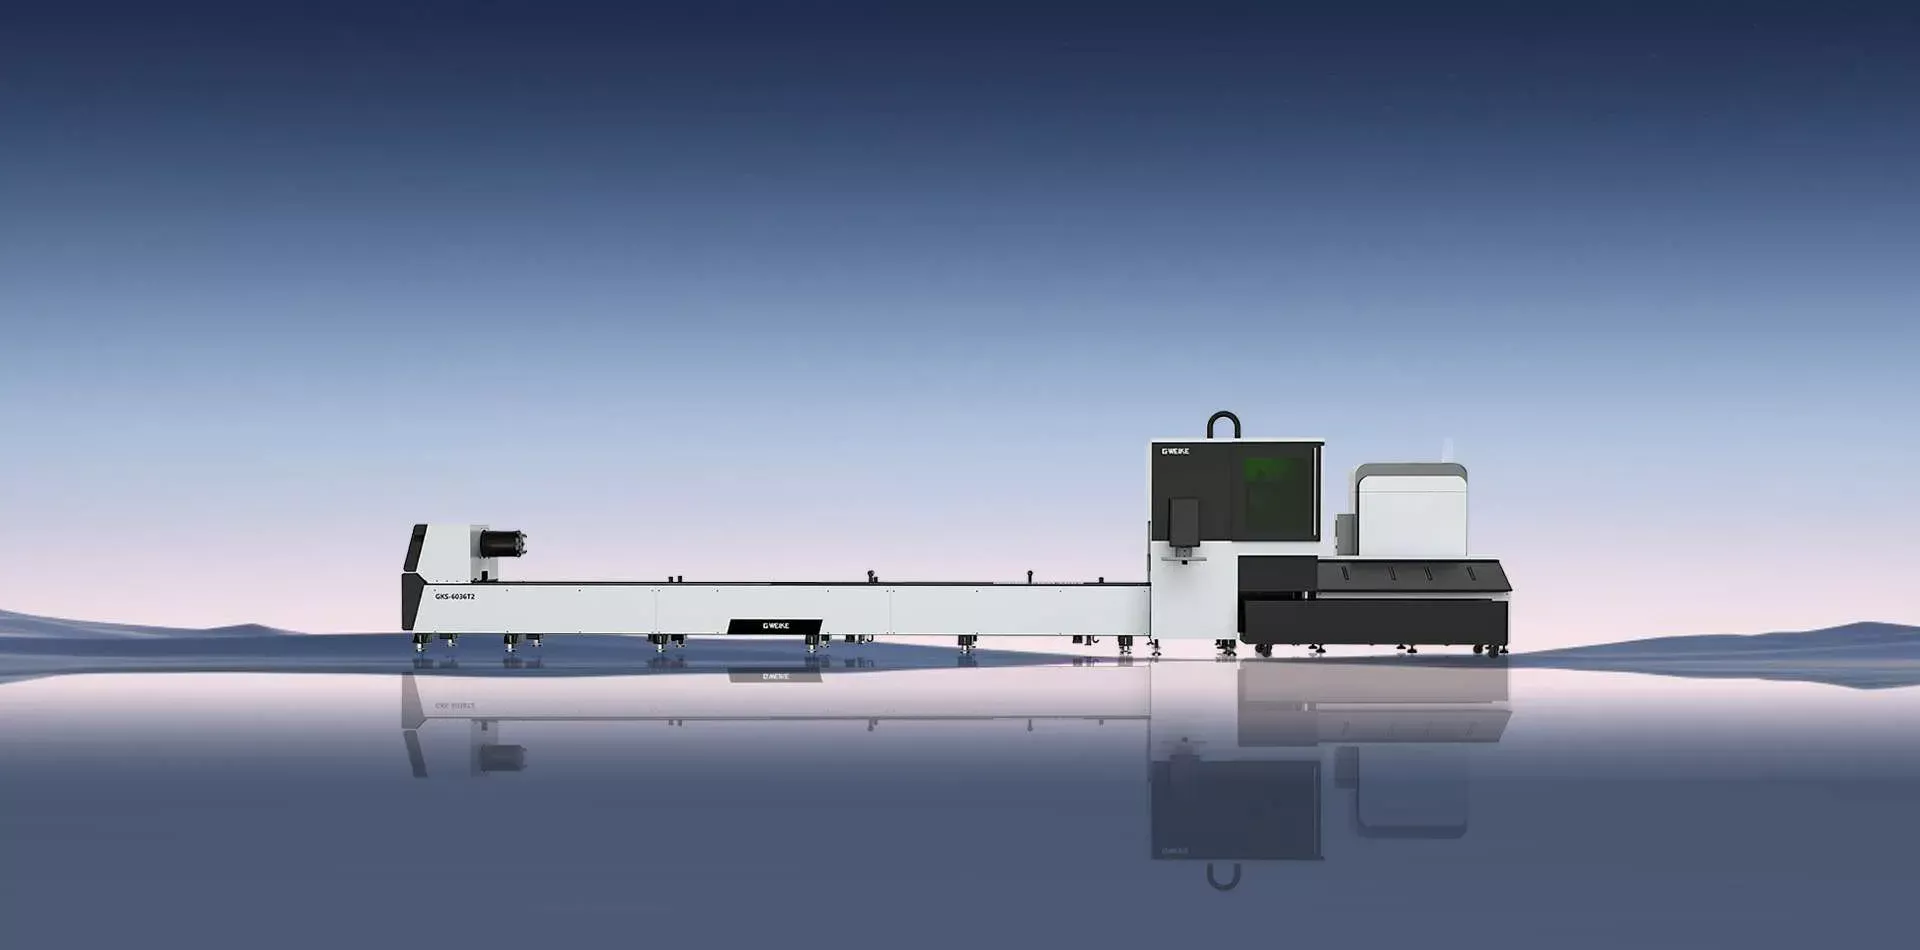
| เครื่องตัดท่อ | ท่อกลม เหลี่ยม โปรไฟล์ และงานโครงที่เริ่มจากวัตถุดิบยาว | หน้าตัด ช่วงจับ น้ำหนัก ความยาว ความตรง การรองรับและเศษปลายตรงกับงานหรือไม่ |
| เครื่องแผ่นและท่อในเครื่องเดียว | โรงงานมีงานสองแบบแต่ปริมาณแต่ละด้านยังไม่เต็มกำลังเครื่องเฉพาะ | คิวแผ่นกับท่อชนกันหรือไม่ และการสลับโหมดทำให้เสียเวลามากเพียงใด |
| เครื่องกำลังสูงหรือขนาดใหญ่ | แผ่นหนาหรือใหญ่เป็นงานหลัก มีปริมาณรองรับและระบบก๊าซ/ไฟฟ้าพร้อม | กำลังที่เพิ่มสร้างชิ้นดีที่ขายได้หรือเพียงเพิ่มความสามารถสูงสุดซึ่งใช้น้อย |
| ระบบอัตโนมัติหรือคลังแผ่น | เครื่องรอโหลดเป็นคอขวด มีคิวงานต่อเนื่องและแผนกปลายทางรับปริมาณเพิ่มได้ | ใครแยกชิ้น จัดการ Skeleton เติมวัสดุและกู้ระบบเมื่อ Automation หยุด |
โรงงานรับจ้างที่มีแผ่น 70% และท่อ 30% ไม่ได้แปลว่าเครื่องรวมดีที่สุดเสมอ หากทั้งสองประเภทเร่งส่งพร้อมกัน เครื่องเดียวจะกลายเป็นคอขวด แต่ถ้างานท่อมีเป็นช่วงและพื้นที่ไม่พอสำหรับสองเครื่อง ระบบรวมอาจสมเหตุสมผลกว่า ใช้ข้อมูลคิวและเวลาทำงานจริงตัดสิน ไม่ใช้เปอร์เซ็นต์ยอดขายอย่างเดียว
เลือกกำลังจากความหนาที่ใช้จริง ไม่ใช้ตัวเลขสูงสุดนำทาง
กำลังที่สูงขึ้นอาจช่วยเพิ่มความเร็วหรือขยายช่วงงานในบางวัสดุ แต่ผลลัพธ์ขึ้นกับแหล่งกำเนิด หัวตัด โหมดลำแสง เกรดโลหะ ก๊าซ หัวฉีด โฟกัส การเจาะและเกณฑ์ขอบ เครื่องที่ตัดทะลุชิ้นหนาได้หนึ่งครั้งยังไม่เท่ากับเครื่องที่ผลิตชิ้นหนานั้นต่อเนื่องด้วยเวลารอบและอัตราผ่านที่โรงงานต้องการ
ทำตารางสามระดับ: งานประจำ ที่กินชั่วโมงส่วนใหญ่, งานรอง ที่ต้องทำทุกสัปดาห์ และ งานพิเศษ ที่เกิดไม่บ่อย จากนั้นขอผล Test Cut และ Cycle Time ของงานประจำทุกกลุ่มก่อน งานพิเศษใช้เป็นเงื่อนไขเสริม หากการรองรับงานพิเศษทำให้เงินลงทุน ก๊าซและบำรุงรักษาเพิ่มสูงมาก ให้เทียบต้นทุน Outsource ตลอดอายุโครงการ
รายละเอียดการจับคู่กำลังกับวัสดุอยู่ใน คู่มือเลือกกำลังเครื่องตัดไฟเบอร์เลเซอร์ และเงื่อนไขความหนาอยู่ใน คู่มือความหนาที่ไฟเบอร์เลเซอร์ตัดได้ คู่มือหน้านี้ใช้สองข้อมูลดังกล่าวเป็นส่วนหนึ่งของการซื้อ ไม่ทำตารางกำลังซ้ำจนแย่ง Search Intent กัน
ขนาดโต๊ะต้องสัมพันธ์กับแผ่นมาตรฐานและ Material Flow
โต๊ะใหญ่ไม่ได้เพิ่มผลผลิตเสมอไป หากแผ่นที่ซื้อเป็นขนาดมาตรฐานเล็กกว่า พื้นที่ส่วนเกินอาจว่างแต่ยังเพิ่ม Footprint และระยะเคลื่อน ในทางตรงกันข้าม โต๊ะเล็กที่บังคับให้แบ่งชิ้นงานหรือซื้อแผ่นพิเศษอาจเพิ่มรอยต่อ ของเสียและงานจัดการวัสดุ ตรวจขนาดแผ่นจากใบซื้อจริง รวม Margin สำหรับจับและวาง ไม่ใช้ชื่อรุ่น เช่น 3015 หรือ 4020 แทนการตรวจพื้นที่ตัดสุทธิ
วาดเส้นทางตั้งแต่รถส่งแผ่น จุดเก็บ การแกะแพ็ก ยกขึ้นโต๊ะ โต๊ะสลับ ไปจนถึงพื้นที่แยกชิ้นและ Skeleton ใส่รัศมีเลี้ยวรถยก ทางหนีไฟ ประตูซ่อม และพื้นที่ดึงถังเศษ ถ้าเครื่องพอดีกับช่องว่างแต่เปิดฝาบำรุงรักษาไม่ได้ ผังนั้นยังติดตั้งจริงไม่ได้
เลือกก๊าซจากคุณภาพ ต้นทุนและโครงสร้างพื้นฐาน
ออกซิเจน ไนโตรเจนและลมอัดให้ผลต่างกันตามวัสดุ ความหนาและผิวที่ต้องการ อย่าถามเพียงราคาก๊าซต่อหน่วย ให้คำนวณการใช้ต่อชิ้น เวลาตัด งานลบคม ผลต่อการเชื่อมหรือทำสี และอัตราของเสียด้วย สแตนเลสด้านโชว์อาจให้ความสำคัญกับสีและความสะอาดของขอบ ส่วนชิ้นเหล็กที่จะทำสีอาจยอมรับเงื่อนไขต่างออกไป
สำหรับโรงงานไทย ต้องตรวจความพร้อมของผู้จำหน่ายก๊าซ ระยะส่ง ถังสำรอง ระบบ Tank หรือ Generator ขนาดท่อ Regulator และแรงดันที่จุดใช้ ไม่ใช่ที่ต้นทาง ถ้าประเมินลมอัด ให้รวมแรงดัน อัตราการไหล Duty Cycle เครื่องทำลมแห้ง ไส้กรอง น้ำมันและ Dew Point อากาศร้อนชื้นทำให้ระบบที่ออกแบบเผื่อไม่พอเกิดปัญหาได้เมื่อใช้งานต่อเนื่อง
แปลงคำว่า “ตัดสวย” เป็นเกณฑ์ตรวจรับที่วัดได้
ฝ่ายผลิต ฝ่ายคุณภาพและลูกค้าอาจมองขอบชิ้นเดียวกันต่างกัน จึงต้องเขียนเกณฑ์ก่อนทดลอง ระบุ Tolerance ตำแหน่งและขนาด รูเล็กสุด Dross ที่ยอมรับ ความหยาบ ความตั้งฉาก Heat-affected zone รอยสะเก็ดบนผิว ฟิล์ม และงานหลังตัด ถ้าชิ้นงานต้องเชื่อมทันที ให้ประเมิน Fit-up และสภาพขอบหลังตัดจริง ไม่ตัดสินจากภาพขยายเฉพาะด้านที่ดีที่สุด
| รายการ | วิธีตรวจ | เงื่อนไขที่ต้องบันทึก |
|---|---|---|
| ขนาดและตำแหน่ง | เครื่องมือวัด เกจหรือ CMM ตาม Drawing | Datum, อุณหภูมิ, จำนวนชิ้นและตำแหน่งบนแผ่น |
| Dross/ครีบ | เกณฑ์ภาพตัวอย่าง น้ำหนักหรือความสูงตามที่ตกลง | ด้านบน/ล่าง วัสดุ ก๊าซ หัวฉีดและโฟกัส |
| ความตั้งฉากและ Taper | วัดตาม Standard ภายในหรือลูกค้า | ความหนา ทิศตัดและตำแหน่งบนโต๊ะ |
| รูและมุมเล็ก | วัดขนาด Roundness และการเกิดความร้อน | อัตราส่วนรูต่อความหนา วิธีเจาะและ Lead-in |
| ผิวด้านโชว์ | ตรวจรอยขีด สะเก็ด คราบและความเสียหายของฟิล์ม | วิธีโหลด โต๊ะรอง ทิศหัวและการจัดการชิ้น |
| เวลารอบ | จับเวลาตั้งแต่รับไฟล์/โหลดจนได้ชิ้นพร้อมส่งต่อ | การเจาะ เปลี่ยนแผ่น แยกชิ้นและ Alarm ที่เกิดจริง |
เปรียบเทียบส่วนประกอบตามหน้าที่ ไม่จบที่ชื่อแบรนด์
แหล่งกำเนิดเลเซอร์: ขอรุ่น กำลังรับประกัน ช่วงควบคุม การรองรับวัสดุสะท้อน และเงื่อนไข Warranty ที่ชัดเจน ตรวจว่าบริการส่วนนี้ในประเทศไทยทำโดยใคร ต้องส่งออกนอกประเทศหรือมี Unit สำรองหรือไม่
หัวตัดและระบบควบคุมความสูง: ดูช่วงกำลัง ระบบ Focus เซนเซอร์ชน การป้องกัน Optical Path การเปลี่ยนหัวฉีด และรายการ Consumable ที่ใช้จริง ฟังก์ชันอัตโนมัติมีค่าเมื่อใช้งานกับ Product Mix ของโรงงาน ไม่ใช่เพียงมีชื่ออยู่ในซอฟต์แวร์
โครงเครื่องและระบบขับเคลื่อน: พิจารณาความแข็ง การจัดการความร้อน การหล่อลื่น การป้องกันฝุ่น วิธีตั้งระดับ และความสามารถทำซ้ำหลังใช้งานหลายกะ ความเร็วเคลื่อนที่สูงสุดไม่บอก Cycle Time หากโปรแกรมมีรูเล็กและการเจาะจำนวนมาก
CNC, Nesting และข้อมูลการผลิต: ทดลองตั้งแต่นำเข้า DXF/DWG ตรวจเส้น ทำ Nest จัดลำดับ พิมพ์ป้าย ติดตามแผ่น และส่งโปรแกรมไปเครื่อง ตรวจ License, Update, ภาษา, การสำรองข้อมูลและสิทธิผู้ใช้งาน ไม่ประเมินเฉพาะหน้าจอ Operator
Chiller, Extraction และระบบไฟฟ้า: ยืนยัน Capacity ที่อุณหภูมิใช้งานจริง กำลังไฟรวม การป้องกันไฟตก คุณภาพกราวด์ อัตราลมดูด วิธีเปลี่ยน Filter และเส้นทางระบายอากาศ ค่าอุปกรณ์เหล่านี้ต้องอยู่ใน Scope ของใบเสนอราคา ไม่ปล่อยให้เกิดค่าใช้จ่ายหลังเซ็นสัญญา
เพิ่มระบบอัตโนมัติเมื่อแก้คอขวดที่วัดได้
โต๊ะสลับช่วยแยกเวลาตัดออกจากเวลาขนถ่ายได้บางส่วน ระบบโหลดช่วยลดการรอแผ่นและการยกด้วยคน ส่วนคลังวัสดุช่วยจัดคิวหลายชนิด แต่แต่ละระดับเพิ่มพื้นที่ ซอฟต์แวร์ เซนเซอร์ การบำรุงรักษาและจุดหยุดใหม่ หากเครื่องว่างเพราะไม่มีโปรแกรม ไม่มีวัสดุ หรือแผนกพับเต็ม ระบบโหลดจะไม่สร้างชิ้นดีที่ขายได้เพิ่ม
เก็บเวลารอแยกสาเหตุหลายกะก่อนลงทุน แล้วจำลองรอบครบตั้งแต่เรียกแผ่น โหลด ตัด ขนถ่าย แยกชิ้น จัดการโครงเศษและเปลี่ยนเกรด รายละเอียดการคำนวณอยู่ใน วิธีประเมิน ROI ระบบโหลดอัตโนมัติ อย่านำจำนวนคนที่เห็นใน Demo มาคูณค่าแรงโดยไม่ตรวจว่างานใดยังต้องทำหลังติดตั้ง
เช็กลิสต์โรงงานไทยก่อนล็อกสเปกและวันส่งมอบ
ไฟฟ้าและกราวด์
ขอ Single-line Diagram โหลดรวมของเครื่อง Chiller Compressor และ Extraction ตรวจหม้อแปลง สาย เบรกเกอร์ แรงดันตก Phase Balance และกราวด์กับผู้รับผิดชอบอาคาร
อุณหภูมิ ฝุ่นและความชื้น
กำหนดตำแหน่งตู้ควบคุม แหล่งกำเนิดและ Chiller หลีกเลี่ยงลมร้อนจากหลังคาหรือคอมเพรสเซอร์ วางแผนทำความสะอาด Filter ตามฝุ่นจริงของโรงงาน
ก๊าซและลมอัด
ยืนยัน Supplier, Peak Flow, สำรองเมื่อส่งล่าช้า ขนาดท่อ การระบาย Condensate คุณภาพลม และตำแหน่งอุปกรณ์ที่ซ่อมได้โดยไม่หยุดทั้งโรงงาน
โลจิสติกส์และฐาน
ตรวจประตู ความสูง รถเครน/โฟล์คลิฟต์ น้ำหนักพื้น ระยะวางตู้คอนเทนเนอร์ เส้นทางยก ฐาน ระดับ และพื้นที่ประกอบที่ผู้ขายกำหนด
วาง Timeline ย้อนจากวันที่ต้องเริ่มผลิต: อนุมัติแบบผัง เตรียม Utility รับเครื่อง ติดตั้ง Commissioning อบรม ทำ Trial Run และ SAT อย่ากำหนดวันผลิตแรกตรงกับวันช่างติดตั้งเสร็จ เพราะ Operator ยังต้องเรียนรู้การ Nest การตั้งพารามิเตอร์ การเปลี่ยน Consumable และการตอบสนอง Alarm
เปรียบเทียบผู้ขายด้วยเอกสารชุดเดียว ไม่ใช้ใบเสนอราคาคนละขอบเขต
- ออก User Requirement Specification
ระบุงาน วัสดุ ความหนา ขนาด ปริมาณ คุณภาพ Safety, Utility, Software, Training และเกณฑ์รับ - ให้ผู้ขายทำ Compliance Matrix
ตอบทุกข้อว่า Included, Optional, Not Available หรือ Requires Confirmation พร้อมเอกสารอ้างอิง - ใช้ Test Matrix เดียวกัน
ชิ้นงาน วัสดุ ล็อต ไฟล์ ก๊าซ เกณฑ์วัดและจำนวนรอบต้องเหมือนกัน - แยก Scope Supply
เครื่อง ขนส่ง ประกัน ภาษี Rigging ฐาน ไฟฟ้า ก๊าซ ดูดควัน Compressor ซอฟต์แวร์และ Consumable เริ่มต้น - ตรวจแผนโครงการ
ผู้รับผิดชอบ Layout, Utility Drawing, Installation, Training, FAT, SAT และ Production Ramp-up ต้องมีชื่อฝ่ายและวันส่งมอบ - ตรวจบริการและอะไหล่
ขอรายการ Critical Spare ช่องทางแจ้งปัญหา Remote Support การเข้าหน้างาน เงื่อนไข Warranty และแผนเมื่อชิ้นส่วนหลักเสีย
Reference Site และวิดีโอลูกค้ามีประโยชน์สำหรับดูการติดตั้งจริง การฝึกอบรมและ Product Mix แต่ไม่ควรถามเพียงว่า “ลูกค้าพอใจหรือไม่” ให้ถามว่าโรงงานนั้นตัดวัสดุอะไร ทำกี่กะ ใช้ระบบก๊าซแบบใด มีงานลบคมเท่าไร และเมื่อเครื่องหยุด ใครแก้ปัญหาอย่างไร ข้อมูลที่ไม่เปิดเผยให้ถือว่าไม่ทราบ ไม่เติมด้วยการคาดเดา
ตัดสินจากต้นทุนรวม ไม่ใช่ราคาเครื่องหน้าใบเสนอราคา
งบเริ่มต้นควรรวมเครื่อง อุปกรณ์เสริม ขนส่ง ประกัน ภาษี Rigging ฐาน ไฟฟ้า ก๊าซ Compressor ระบบดูดควัน Software, Training, Test Material และ Consumable สำหรับเริ่มผลิต ส่วนค่าใช้จ่ายต่อเนื่องประกอบด้วยไฟฟ้า ก๊าซ หัวฉีด กระจกป้องกัน Filter น้ำ Chiller การบำรุงรักษา License และการหยุดเครื่อง
ราคาเครื่องเป็นหัวข้อหลักของบทความถัดไป จึงไม่ใส่ช่วงราคาที่ไม่มีใบเสนอราคาและวันที่อ้างอิงในหน้านี้ สำหรับการตัดสินใจซื้อ ให้ขอราคา THB หรือระบุอัตราแลกเปลี่ยน วันที่ ภาษี Incoterm และรายการรวม/ไม่รวมอย่างชัดเจน แล้วนำต้นทุนไปคำนวณต่อชิ้นด้วย Product Mix เดียวกัน วิธีแยกต้นทุนกระบวนการดูได้จาก คู่มือคำนวณต้นทุนการตัดไฟเบอร์เลเซอร์
ออกแบบ Test Cut, FAT และ SAT ให้ตอบคำถามการผลิต
Test Cut ใช้คัดกระบวนการและสร้างพารามิเตอร์ FAT ใช้ยืนยันเครื่องก่อนส่ง ส่วน SAT ใช้ยืนยันการติดตั้งที่โรงงานปลายทาง สามขั้นตอนไม่ควรถูกแทนด้วยชิ้นสวยจาก Showroom เพียงชิ้นเดียว เพราะ Utility, วัสดุ Operator และสภาพแวดล้อมต่างกัน
- เลือกชิ้นตัวแทน
รวมงานบางที่กินปริมาณ งานหนาที่กินเวลา งานรูเล็ก งาน Nest แน่น และผิวที่ลูกค้าตรวจเข้ม - ล็อกวัสดุ
ใช้เกรด ล็อต ความหนา ฟิล์มและสภาพผิวที่ผลิตจริง พร้อม Certificate เมื่อจำเป็น - บันทึกพารามิเตอร์
รุ่นเครื่อง กำลัง ก๊าซ แรงดัน/Flow หัวฉีด โฟกัส ความเร็ว วิธีเจาะและ Environment - จับเวลารอบครบ
นำเข้าไฟล์ Nest โหลด เจาะ ตัด เปลี่ยนโต๊ะ แยกชิ้น ตรวจและจัดการเศษ - ตรวจหลายตำแหน่ง
ทดสอบความสม่ำเสมอบนโต๊ะและหลายชิ้น ไม่เลือกวัดเฉพาะขอบที่ดีที่สุด - ทำ Challenge Test
เปลี่ยนรุ่น เปลี่ยนความหนา จำลอง Alarm และตรวจวิธีกู้คืนตาม Scope ที่ตกลง - ยืนยันอัตราผ่าน
กำหนดจำนวนชิ้น Accept/Reject และผู้มีอำนาจลงนามก่อนเริ่ม
ตารางให้คะแนนที่ช่วยให้ฝ่ายผลิต วิศวกรรมและจัดซื้อคุยเรื่องเดียวกัน
| หมวด | น้ำหนักตัวอย่าง | หลักฐานที่ใช้ให้คะแนน |
|---|---|---|
| คุณภาพชิ้นงาน | 25% | รายงานวัด Test Matrix และอัตราผ่านตามเกณฑ์ |
| กำลังผลิตจริง | 20% | Cycle Time ครบรอบ เปลี่ยนงานและเวลารอ |
| ความเหมาะกับ Product Mix | 15% | Coverage ของวัสดุ ความหนา ขนาดและรูปทรงประจำ |
| ต้นทุนรวม | 15% | CAPEX, Utility, Consumable, Maintenance และ Downtime Scenario |
| บริการและอะไหล่ | 10% | สัญญาบริการ รายการ Spare, Warranty และ Escalation |
| Software และการใช้งาน | 5% | Demo ด้วยไฟล์จริง License, Update และการสำรองข้อมูล |
| ความปลอดภัยและมาตรฐาน | 5% | เอกสาร Risk, Interlock, Enclosure, Extraction และข้อกำหนดหน้างาน |
| แผนติดตั้งและอบรม | 5% | Project Plan, RACI, หลักสูตรและเกณฑ์ Operator Competency |
น้ำหนักข้างต้นเป็นเพียงตัวอย่าง โรงงานผลิตตามสัญญาที่เสียค่าปรับเมื่อส่งช้าอาจเพิ่มน้ำหนักบริการและ Downtime ส่วนโรงงานงานบางปริมาณสูงอาจให้น้ำหนัก Cycle Time และ Material Flow มากขึ้น ประเด็นสำคัญคือกำหนดน้ำหนักก่อนเห็นคะแนนราคา ไม่เปลี่ยนกติกาเพื่อให้เครื่องที่ชอบชนะภายหลัง
ใช้หน้าผลิตภัณฑ์และกรณี GWEIKE เพื่อสร้าง Shortlist
เปรียบเทียบประเภทเครื่องก่อนลงรายละเอียดรุ่น
ศูนย์ผลิตภัณฑ์แยกเครื่องตัดแผ่น ท่อ แผ่นและท่อ ระบบอัตโนมัติ เครื่องขนาดใหญ่และงานสามมิติ ช่วยตัดตัวเลือกที่ไม่ตรงวัตถุดิบออกก่อนขอข้อเสนอ
ดูประเภทเครื่องตัดเลเซอร์ GWEIKEดู Demo เพื่อเตรียมคำถาม ไม่ใช้แทน FAT
วิดีโอแสดงโครงสร้างเครื่อง วิธีโหลด การเคลื่อนที่และการใช้งานบางส่วน ใช้เลือกประเด็นตรวจหน้างาน แต่ความเร็วและคุณภาพต้องทดสอบใหม่ด้วยวัสดุของโรงงาน
ดูวิดีโอสาธิตเครื่องจักร GWEIKEตรวจตัวอย่างการแปรรูป
ใช้ตัวอย่างเพื่อเห็นประเภทงานที่เคยทดสอบ แล้วขอข้อมูลวัสดุ ความหนา ก๊าซและเกณฑ์ที่ขาดก่อนนำมาเปรียบเทียบ
ดูตัวอย่างงานตัดและการแปรรูปศึกษาการติดตั้งและฝึกอบรมจริง
กรณีลูกค้าช่วยให้เห็นบริบทโรงงานและประเภทเครื่อง แต่ผลจากต่างประเทศไม่ยืนยันบริการ เวลาเดินเครื่องหรือต้นทุนในไทย ต้องยืนยัน Scope โครงการใหม่
ดูกรณีลูกค้า GWEIKEคำถามที่พบบ่อยเกี่ยวกับการเลือกเครื่องตัดไฟเบอร์เลเซอร์
ควรเลือกเครื่องตัดไฟเบอร์เลเซอร์จากกำลังสูงสุดหรือความหนาที่ตัดประจำ?
ให้ใช้วัสดุและความหนาที่กินชั่วโมงผลิตประจำเป็นตัวตั้ง แล้วตรวจว่างานหนาสุดเกิดบ่อยเพียงใดและต้องส่งทันเวลาแค่ไหน กำลังสูงขึ้นอาจเพิ่มความเร็วหรือช่วงตัดในบางเงื่อนไข แต่ก็มาพร้อมระบบก๊าซ ไฟฟ้าและต้นทุนที่ต่างกัน จึงต้องทดลองงานประจำหลายกลุ่มและเทียบการ Outsource งานพิเศษก่อนสรุปกำลัง
เครื่องแบบเปิดกับเครื่องแบบปิดควรเลือกอย่างไร?
พิจารณากำลัง วัสดุ ปริมาณควันและสะเก็ด การเข้าถึงของผู้ปฏิบัติงาน ข้อกำหนดความปลอดภัย ระบบดูดควัน พื้นที่และงบ เครื่องแบบปิดช่วยแยกพื้นที่ตัดและควบคุมการเข้าถึงได้ดีขึ้นเมื่อออกแบบครบ แต่ยังต้องตรวจ Interlock, ช่องมอง การระบายควัน การดับเพลิงและขั้นตอนซ่อมจริง ไม่ตัดสินจากตัวถังภายนอกเพียงอย่างเดียว
จำเป็นต้องทดลองตัดชิ้นงานก่อนซื้อหรือไม่?
จำเป็นสำหรับงานที่ใช้ตัดสินสเปก เพราะตารางทั่วไปไม่สะท้อนเกรดวัสดุ ผิว ก๊าซ รูปทรงและเกณฑ์ของโรงงาน ส่งไฟล์กับวัสดุจริง กำหนดจำนวนชิ้น วิธีวัดและ Cycle Time ครบรอบ บันทึกพารามิเตอร์และผลตรวจ จากนั้นใช้ FAT ยืนยันก่อนส่งและ SAT ยืนยันอีกครั้งหลังติดตั้งด้วย Utility ที่โรงงานเตรียมไว้
ควรเปรียบเทียบผู้ขายเครื่องตัดเลเซอร์อย่างไรให้ยุติธรรม?
ออกเอกสารความต้องการชุดเดียว ให้ผู้ขายตอบ Compliance Matrix และทดสอบ Test Matrix เดียวกัน แยกรายการ Included, Optional และงานที่ลูกค้าจัดหาเอง เปรียบเทียบคุณภาพ Cycle Time ต้นทุนรวม Software, Training, Warranty, อะไหล่และแผนบริการ ไม่ใช้ราคาหน้าใบเสนอราคาหรือชิ้นตัวอย่างคนละวัสดุเป็นเกณฑ์เดียว
ต้องส่งข้อมูลอะไรเพื่อให้แนะนำรุ่นเครื่องได้แม่นขึ้น?
ส่งรายการวัสดุและเกรด สัดส่วนความหนาที่ตัดจริง ขนาดแผ่นหรือท่อ น้ำหนัก ไฟล์ DXF/DWG ปริมาณต่อกะ จำนวนรุ่น เกณฑ์ขอบและ Tolerance ก๊าซที่มี ขั้นตอนหลังตัด ผังพื้นที่ ไฟฟ้า ลมอัด ระบบดูดควัน และเป้าหมายวันเริ่มผลิต พร้อมชิ้นงานตัวแทนสำหรับจัด Test Matrix
ขอคำแนะนำรุ่นจาก Work Profile ของโรงงาน
เตรียมวัสดุและเกรด ความหนาประจำและหนาสุด ขนาดแผ่นหรือท่อ ไฟล์ DXF/DWG ปริมาณต่อวันหรือเดือน จำนวนกะ เกณฑ์คุณภาพ ก๊าซที่มี ขั้นตอนหลังตัด งบโครงการ พื้นที่ติดตั้ง ไฟฟ้า ลมอัด และวันเริ่มผลิตที่ต้องการ ทีม GWEIKE สามารถใช้ข้อมูลนี้จัด Shortlist และ Test Matrix เพื่อเปรียบเทียบทางเลือกได้
ส่ง RFQ และ Production Profile ผ่านแบบฟอร์มเว็บไซต์ หรือประสานทีมงานทาง LINE, WhatsApp, โทรศัพท์และอีเมล โดยให้ข้อเสนอระบุ Configuration, ราคา การทดสอบ การติดตั้ง Training และขอบเขตบริการในประเทศไทยอย่างชัดเจน ในข้อความแรกให้ระบุ สัดส่วนความหนาประจำ ปริมาณต่อกะและวันเริ่มผลิต เพื่อให้การตอบกลับเริ่มจากโจทย์เดียวกัน
ส่งข้อมูลเพื่อขอคำแนะนำเครื่อง